Vết rung (chatter) là các vân gợn xuất hiện trên mặt phôi sau khi tiện. Bảng xử lý sự cố trong tài liệu hướng dẫn máy tiện SUN MASTER dòng ERL (trang 42; tài liệu hướng dẫn ERL-V trang 41 in giống hệt) có 2 dòng liên quan: vết rung trên mặt tiện, và xe dao rung khi cắt nặng. Bài này đi qua từng nguyên nhân mà tài liệu hướng dẫn nêu, cách sửa, và phần nào nên để kỹ thuật làm. Bảng lỗi in trong tài liệu hướng dẫn ERL; với các dòng SUN MASTER khác chỉ dùng để tham khảo. MAZAKO là ĐẠI LÝ SUN MASTER tại Việt Nam.
Tài liệu hướng dẫn nói gì về vết rung
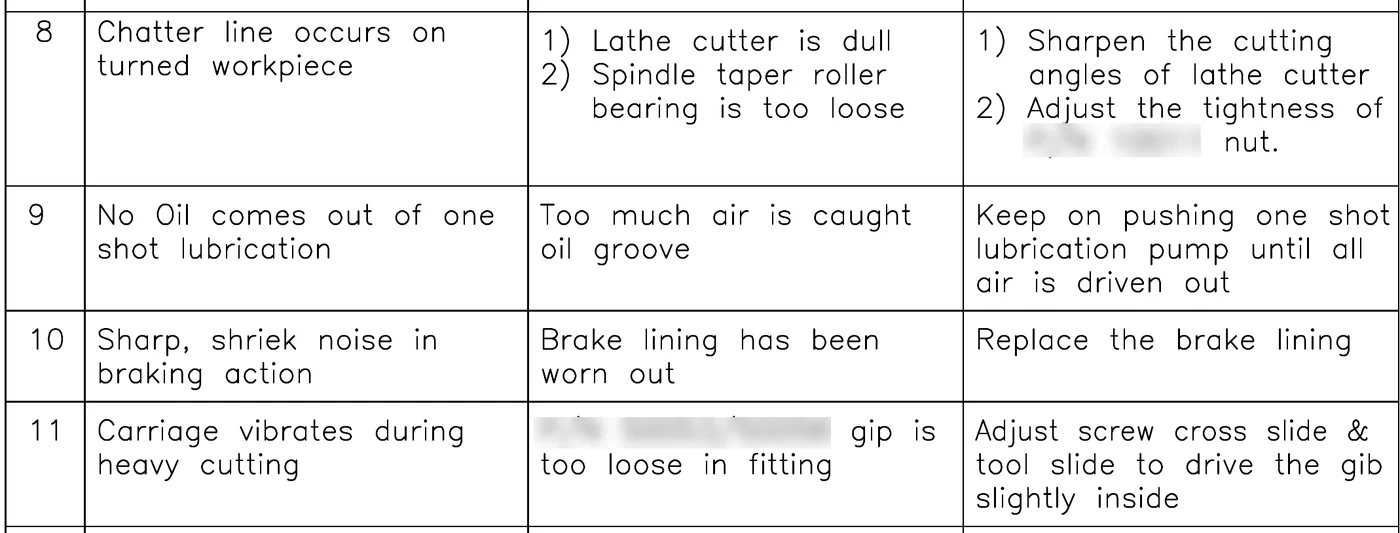
| Hiện tượng | Nguyên nhân | Cách xử lý |
|---|---|---|
| Vết rung trên mặt tiện (dòng 8) | Dao tiện cùn | Mài lại các góc cắt của dao |
| Vết rung trên mặt tiện (dòng 8) | Ổ đũa côn trục chính quá lỏng | Chỉnh độ chặt đai ốc ổ trục chính |
| Xe dao rung khi cắt nặng (dòng 11) | Căn nêm lắp quá lỏng | Chỉnh vít ở bàn dao ngang và bàn dao trên để đẩy căn nêm vào thêm một chút |
Thứ tự kiểm dưới đây do MAZAKO đề xuất (bảng lỗi không ghi thứ tự), từ việc dễ làm đến việc phải tháo máy:
- Dao: còn sắc không, góc mài có đúng vật liệu không.
- Chế độ cắt và cách gá phôi (bước MAZAKO thêm, bảng lỗi không ghi).
- Căn nêm bàn xe dao, bàn dao ngang, bàn dao trên.
- Ổ trục chính: để kỹ thuật kiểm.
1. Dao cùn hoặc mài sai góc
Cách xử lý đầu tiên tài liệu hướng dẫn ERL ghi cho vết rung là mài lại các góc cắt của dao. Góc mài khuyến nghị cho dao thép gió theo vật liệu có ở tài liệu hướng dẫn ERL trang 39, ví dụ (độ):
| Vật liệu phôi | Góc sau đầu | Góc sau bên | Góc trước bên | Góc trước dọc |
|---|---|---|---|---|
| Thép cacbon thấp | 8–10 | 8–10 | 10–12 | 10–12 |
| Thép hợp kim | 7–9 | 7–9 | 8–10 | 6–8 |
| Gang xám | 6–8 | 8–10 | 10–12 | 3–5 |
Tài liệu hướng dẫn AHL trang 4 nhắc thêm: dao cùn hoặc sai loại phải tốn thêm lực cắt; dao đúng loại và sắc giảm tải và cho bề mặt đẹp hơn.
2. Chế độ cắt và cách gá phôi
Bảng lỗi không ghi nguyên nhân này; đây là bước kiểm MAZAKO đề xuất thêm. Tài liệu hướng dẫn ERL trang 38 xếp tốc độ cắt, bước tiến, chiều sâu cắt và dung dịch làm mát vào nhóm điều kiện cắt cần đặt đúng để đạt bề mặt tốt và thời gian gia công ngắn. Tiện tinh dùng bước tiến nhỏ hơn nhiều so với tiện thô: với dao thép gió tiện thép cacbon thấp, tài liệu hướng dẫn ghi bước tiến tiện tinh 0.003–0.005 inch/vòng (khoảng 0.08–0.13 mm/vòng), tiện thô 0.010–0.020 inch/vòng (khoảng 0.25–0.51 mm/vòng).
Phôi dài: tài liệu hướng dẫn AHL trang 4 yêu cầu đỡ phôi nhô khỏi mâm cặp hoặc đầu máy dài hơn 3 lần đường kính, và tiện ở tốc độ chậm. Cách đỡ phôi dài bằng luynet: Gá phôi dài trên máy tiện FC: luynet tĩnh, luynet động.
3. Căn nêm lỏng: xe dao rung khi cắt nặng
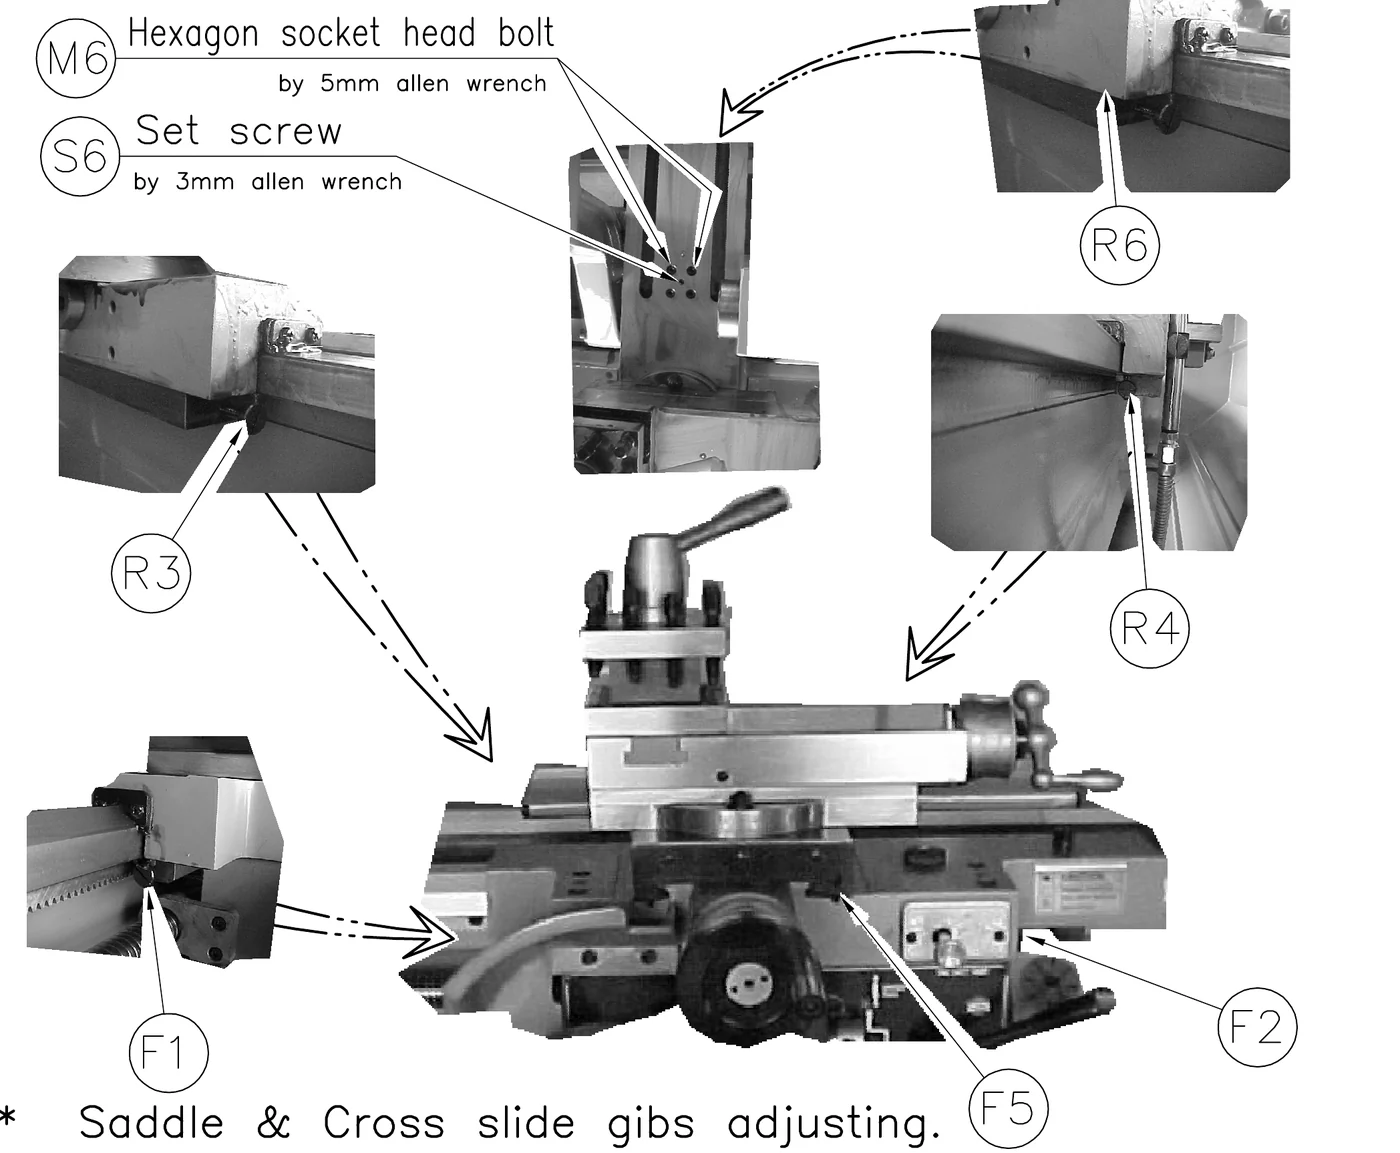
Bàn xe dao, bàn dao ngang và bàn dao trên trượt trên thanh căn nêm vát côn; khi xuất hiện độ rơ thì chỉnh căn nêm để khử. Tài liệu hướng dẫn ERL trang 23 (tài liệu hướng dẫn ERL-V trang 22) dặn kiểm và chỉnh căn nêm mỗi 6 tháng; lau sạch và bôi trơn sống trượt trước khi chỉnh, rồi làm theo các bước (nhóm vít ghi đúng như tài liệu hướng dẫn):
- Dùng tua vít dẹt nới vít chỉnh F1 và R4 / R6 khoảng 1/2 vòng ngược chiều kim đồng hồ.
- Siết vừa phải vít chỉnh F2 và R3 / F5 khoảng 1/2 vòng theo chiều kim đồng hồ.
- Đẩy bàn xe dao sang trái, sang phải đến khi thấy trơn đều.
- Đẩy bàn dao ngang ra, vào đến khi thấy trơn đều.
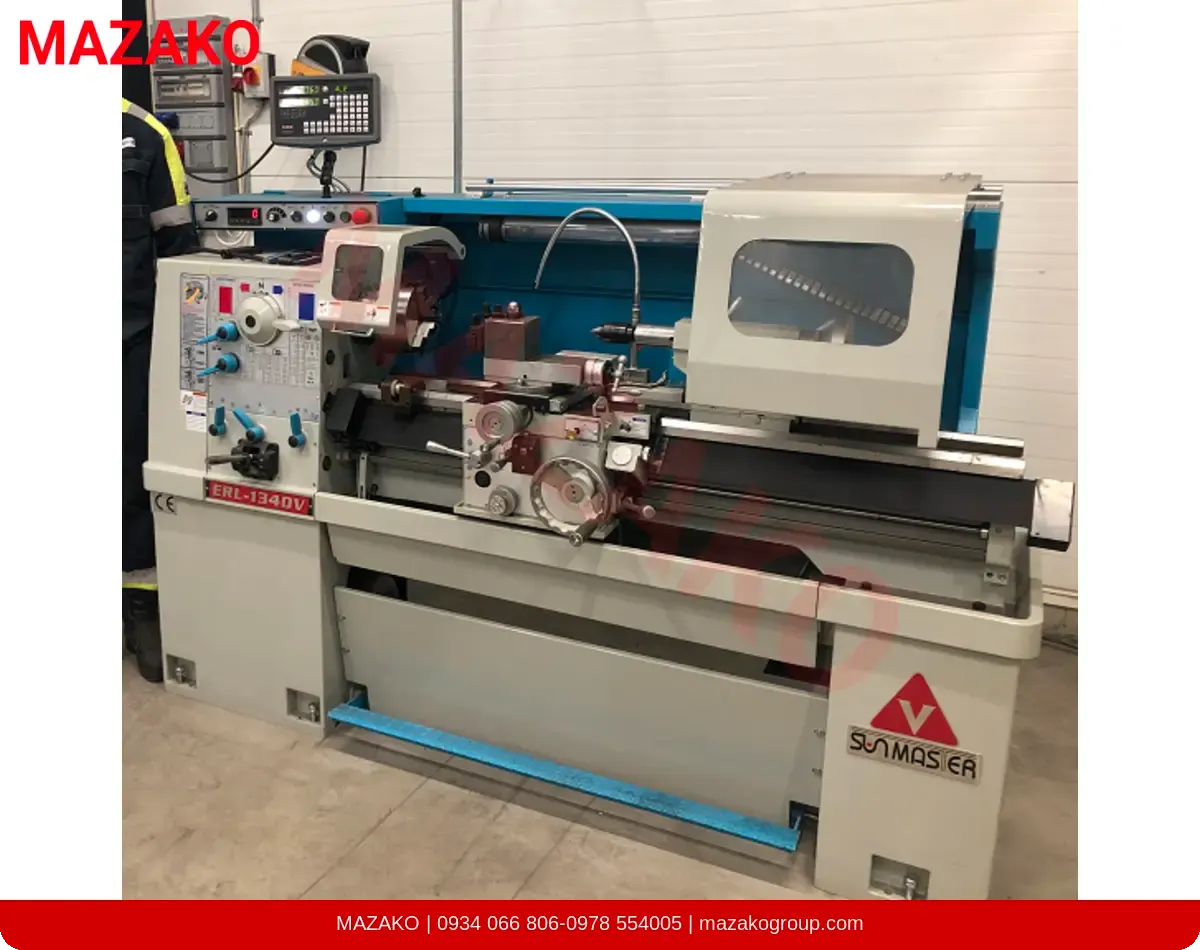
Mục tiêu theo tài liệu hướng dẫn RML trang 32–33: khử độ lỏng nhưng không chỉnh quá chặt. Căn nêm lỏng gây bề mặt xấu và rung dao; căn nêm quá chặt làm sống trượt, vít me, đai ốc hai nửa mòn sớm và thao tác nặng. Độ chỉnh tốt là còn hơi nặng tay nhưng tay quay vẫn quay dễ.
Các bước chỉnh căn nêm và độ rơ vít me có ảnh từng vị trí (máy FC): Chỉnh độ rơ bàn dao, vít me và căn nêm máy tiện FC.
4. Ổ trục chính lỏng: gọi kỹ thuật
Nguyên nhân thứ hai tài liệu hướng dẫn ghi cho vết rung là ổ đũa côn trục chính quá lỏng; cách xử lý là chỉnh độ chặt đai ốc ổ trục chính. Phần vận hành của tài liệu hướng dẫn ERL không có các bước làm việc này, nên bài không hướng dẫn tự chỉnh. Đã thay dao sắc, chọn lại chế độ cắt, chỉnh căn nêm mà mặt tiện vẫn rung: liên hệ kỹ thuật MAZAKO để kiểm ổ trục chính.
Cảnh báo an toàn
- Ngắt điện trước khi chỉnh căn nêm hay thay dao. Tài liệu hướng dẫn ERL trang 3: khi chỉnh hoặc bảo trì máy, rút điện; máy đấu điện cố định thì tắt cầu dao và treo biển cảnh báo.
- Không sờ mặt phôi đang quay để kiểm vết rung, không đo phôi khi máy đang chạy (tài liệu hướng dẫn ERL trang 4).
- Sau khi chỉnh, quay tay bàn dao ngang vài lần hết hành trình để chắc chắn chạy êm (tài liệu hướng dẫn ERL trang 23).
- Không đeo găng tay khi máy chạy (tài liệu hướng dẫn ERL trang 2). Quy tắc chung: An toàn khi đứng máy tiện: 11 quy tắc.
Xem thêm: Tiện phôi dài bị côn đầu to đầu nhỏ: chỉnh ụ động
Liên hệ kỹ thuật MAZAKO
Gửi cho kỹ thuật MAZAKO model máy, vật liệu phôi, đường kính và chiều dài nhô khỏi mâm cặp, loại dao, tốc độ và bước tiến đang dùng, kèm ảnh mặt tiện bị rung để được hướng dẫn. Máy tiện SUN MASTER ERL-1340 và các model khác: danh mục máy tiện vạn năng ERL. Liên hệ kỹ thuật MAZAKO – ĐẠI LÝ SUN MASTER tại Việt Nam: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).