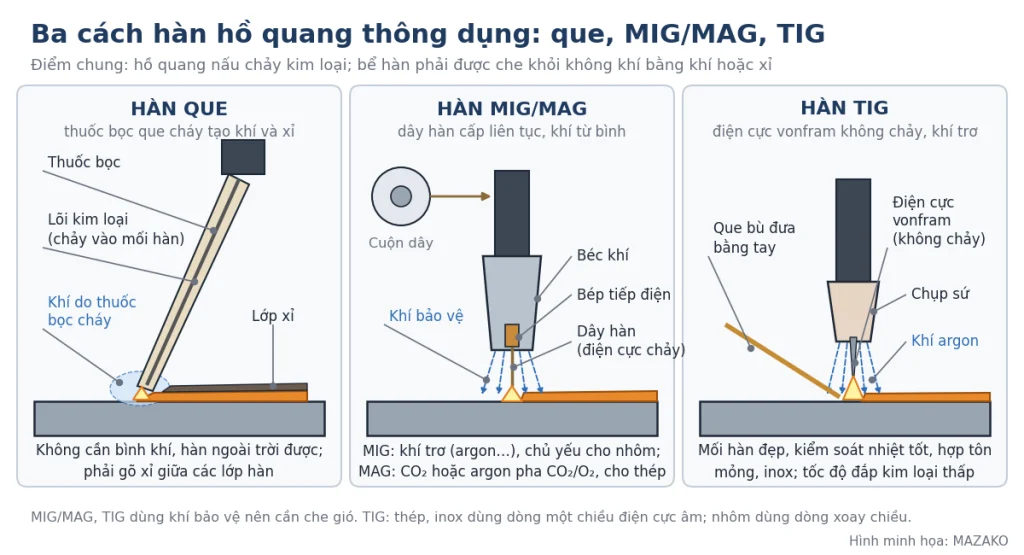
Ở xưởng gia công tôn tấm và kết cấu thép, sau khâu cắt, chấn thường là khâu hàn. Ba cách hàn hồ quang gặp nhiều nhất là hàn que, hàn MIG/MAG (thợ hay gọi là hàn dây, hàn CO₂) và hàn TIG. Bài này so sánh ba cách hàn, giới thiệu 5 kiểu mối ghép cơ bản và lỗi rỗ khí.
Điểm chung: hồ quang và lớp che chắn bể hàn
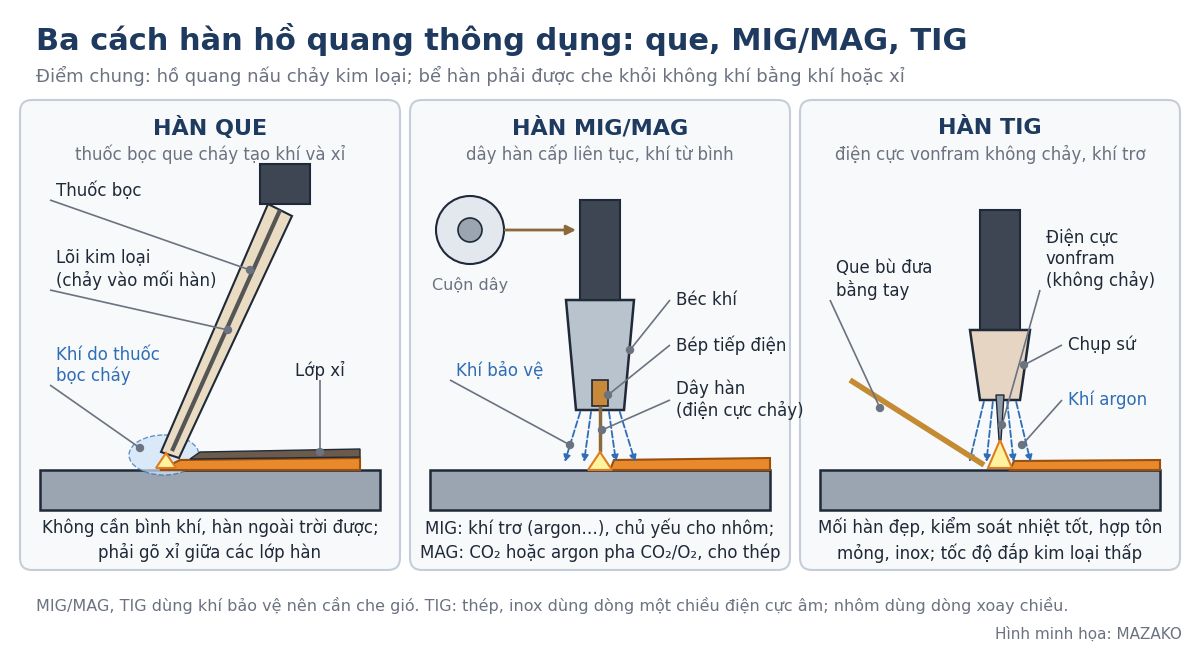
Cả ba cách đều dùng hồ quang điện để nấu chảy kim loại. Kim loại lỏng ở bể hàn dễ hút khí từ không khí; khi đông đặc, khí bị giữ lại thành rỗ. Vì vậy cách nào cũng phải che bể hàn: hàn que dùng khí và xỉ sinh ra từ thuốc bọc que, còn hàn MIG/MAG và TIG dùng khí bảo vệ thổi ra từ mỏ hàn.
Hàn que (hàn hồ quang tay)
Que hàn gồm lõi kim loại và lớp thuốc bọc. Khi hàn, lõi que và mép vật hàn cùng chảy tạo mối hàn; thuốc bọc cháy tạo khí che hồ quang và tạo lớp xỉ phủ lên mối hàn.
- Ưu điểm: không cần bình khí nên hàn được ngoài trời, nơi có gió; thiết bị gọn, bền, dễ mang đi công trình; hàn được mọi tư thế khi chọn đúng loại que.
- Hạn chế: mỗi que chỉ hàn được một đoạn ngắn rồi phải thay; phải gõ sạch xỉ giữa các lớp hàn để không lẫn xỉ; nhiều khói; chất lượng mối hàn phụ thuộc nhiều vào tay nghề thợ.
- Que bazơ (ít hydro) dùng cho mối hàn quan trọng và thép cường độ cao. Que đã mở hộp, hộp bị hở hoặc que bị ẩm phải sấy lại đúng theo hướng dẫn của nhà sản xuất que.
Hàn MIG/MAG
Dây hàn cuộn được máy đẩy liên tục qua mỏ hàn và là điện cực nóng chảy; khí bảo vệ thổi ra qua béc khí bao quanh dây. Tên gọi phân theo loại khí:
- MIG (khí trơ): argon, heli hoặc hỗn hợp của chúng; dùng chủ yếu cho nhôm và kim loại màu.
- MAG (khí hoạt tính): CO₂, hoặc argon pha CO₂, pha ô-xy; được phát triển chủ yếu để hàn thép. Ở Việt Nam, hàn MAG thường được gọi luôn là hàn MIG hoặc hàn CO₂.
Dây cấp liên tục nên hàn được đường dài không phải dừng thay que, năng suất cao. Điểm yếu là khí bảo vệ dễ bị gió thổi lệch: hàn ngoài trời hoặc gần quạt phải che chắn.
Hàn TIG
Hồ quang cháy giữa điện cực vonfram nhọn và vật hàn trong môi trường khí trơ, thường là argon. Điện cực không chảy; khi cần thêm kim loại, thợ đưa que bù vào bể hàn bằng tay.
- Hàn thép carbon, thép hợp kim và inox dùng dòng một chiều, điện cực vonfram nối cực âm.
- Hàn nhôm dùng dòng xoay chiều; nửa chu kỳ điện cực dương giúp phá lớp ô-xít bền trên mặt nhôm.
- Hồ quang nhỏ, tập trung nên mối hàn đẹp, dễ kiểm soát độ ngấu, hợp tôn mỏng, inox và lớp hàn lót ống.
- Tốc độ đắp kim loại thấp; mối dày nhiều lớp thường chuyển sang hàn que hoặc MIG/MAG.
| Tiêu chí | Hàn que | MIG/MAG | TIG |
|---|---|---|---|
| Che bể hàn | Khí và xỉ từ thuốc bọc | Khí từ bình | Khí trơ (argon) từ bình |
| Điện cực | Que, nóng chảy | Dây cuộn, nóng chảy | Vonfram, không chảy |
| Năng suất | Thấp: thay que, gõ xỉ | Cao: dây cấp liên tục | Thấp |
| Hàn nơi có gió | Được | Phải che gió | Phải che gió |
| Hợp với | Kết cấu thép, công trình, sửa chữa | Thép tấm, kết cấu trong xưởng; nhôm (MIG) | Tôn mỏng, inox, nhôm, mối cần đẹp |
5 kiểu mối ghép hàn cơ bản
Hiệp hội Hàn Hoa Kỳ (AWS) phân 5 kiểu mối ghép cơ bản theo cách đặt hai chi tiết với nhau:
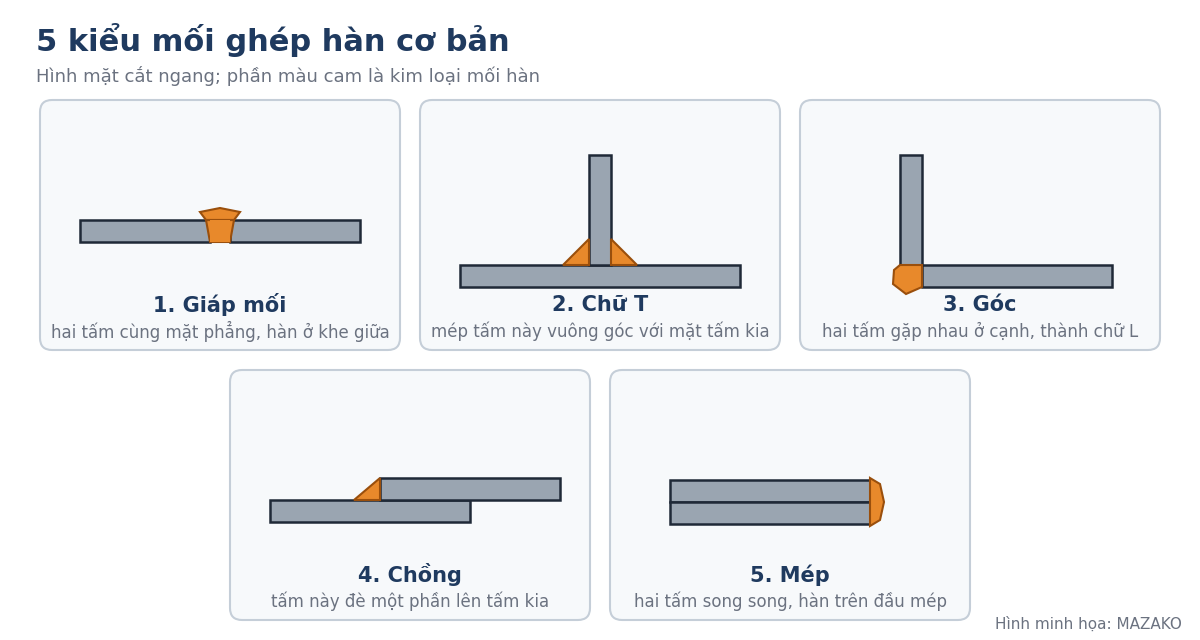
- Giáp mối: hai tấm nằm cùng mặt phẳng, hàn ở khe giữa hai mép. Tấm mỏng để mép vuông; tấm dày vát mép chữ V, chữ J hoặc chữ U để hàn ngấu hết chiều dày.
- Chữ T: mép tấm này đặt vuông góc lên mặt tấm kia; thường hàn góc một hoặc hai bên.
- Góc: hai tấm gặp nhau ở cạnh tạo thành chữ L, có thể để hở góc hoặc kín góc.
- Chồng: tấm này đè lên một phần tấm kia, hàn ở mép tấm trên.
- Mép: hai tấm đặt song song, hàn trên đầu mép; không dùng cho chỗ chịu lực lớn.
Kiểu mối ghép nói về cách đặt hai tấm; kiểu mối hàn nói về hình dạng đường hàn, như hàn rãnh hay hàn góc. Cùng một mối ghép có thể dùng nhiều kiểu mối hàn.
Với tôn mỏng ở mối chồng và mối góc hở, giảm dòng hàn và đi nhanh tay hơn để tránh cháy thủng, cong vênh. Khi thiết kế hộp, tủ từ tôn tấm, cạnh nào chấn được từ một tấm liền (xem máy chấn tôn FINTEK) thì cạnh đó không cần mối ghép góc, bớt được đường hàn và phần mài sửa sau hàn.
Hàn inox tôn mỏng: cong vênh và màu nhiệt
Inox austenit như 304 dẫn nhiệt chỉ khoảng một phần ba thép carbon nhưng giãn nở nhiệt gấp khoảng 1,5 lần. Nhiệt dồn quanh đường hàn và tấm giãn nhiều, nên tôn inox dễ cong vênh hơn tôn thép thường.
- Đính dày hơn (các mối đính đặt gần nhau hơn) so với khi hàn thép thường, đính theo thứ tự cân đối để nhiệt chia đều.
- Giữ nhiệt đầu vào thấp trong giới hạn của que hoặc dây; dùng đồ gá chắc, đồ gá nên bằng inox để tránh nhiễm bẩn sắt.
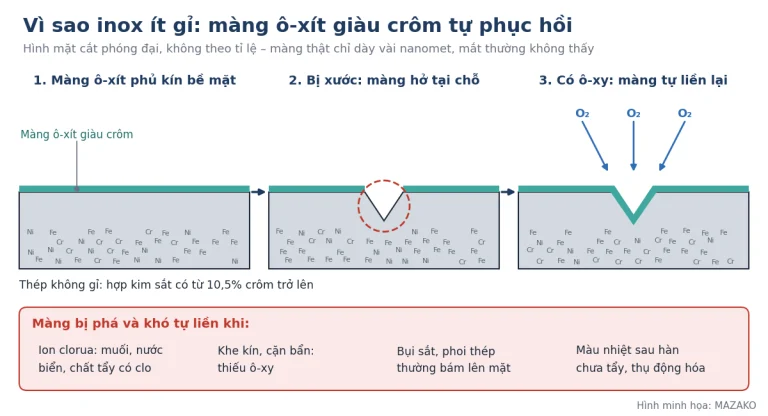
- Màu nhiệt (vàng, xanh quanh đường hàn) làm giảm khả năng chống gỉ của bề mặt. Chải hay đánh bóng không loại hết lớp nghèo crôm bên dưới; chỗ cần chống gỉ tốt phải tẩy và thụ động hóa sau hàn.
Rỗ khí: nhận biết, nguyên nhân, cách phòng
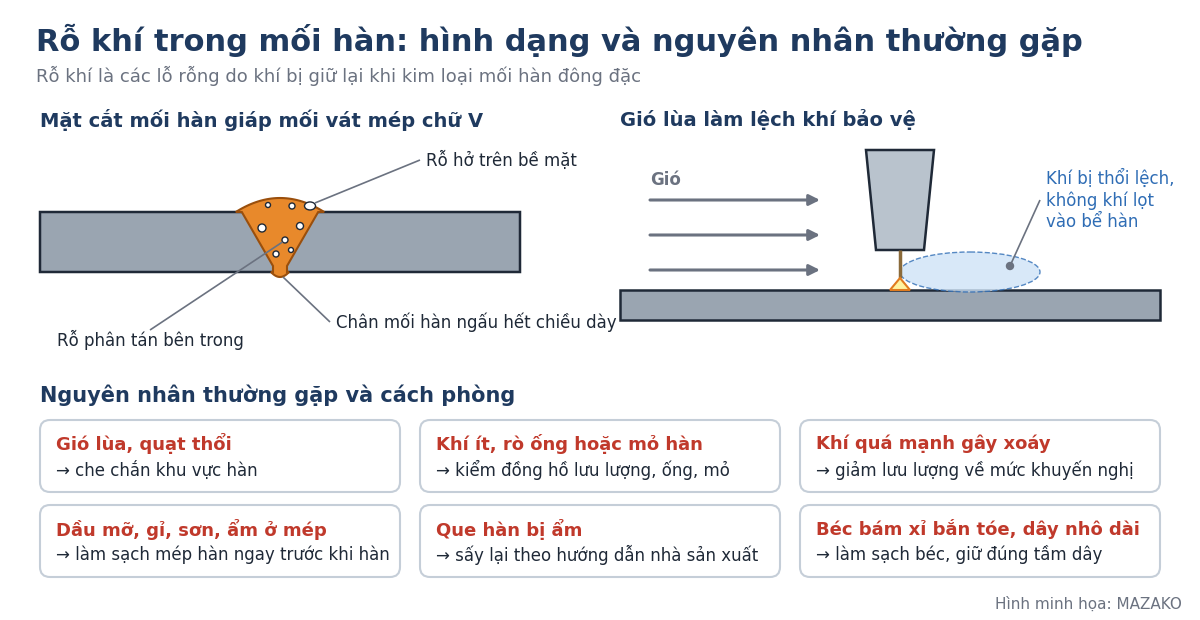
Rỗ khí là các lỗ rỗng trong kim loại mối hàn do khí bị giữ lại khi mối hàn đông đặc. Có thể là rỗ nhỏ phân tán trong lòng mối hàn, rỗ hở trên bề mặt, rỗ dài dạng ống, hoặc lõm co ở cuối đường hàn.
Nguyên nhân thường gặp
- Khí bảo vệ bị lẫn không khí: gió lùa, quạt thổi; rò rỉ ở ống dẫn khí hoặc mỏ hàn; lưu lượng khí quá thấp; hoặc lưu lượng quá cao làm dòng khí xoáy, hút không khí vào.
- Mỏ hàn: béc khí bám đầy hạt kim loại bắn tóe, béc quá nhỏ không phủ hết bể hàn, dây nhô khỏi béc quá dài, mỏ nghiêng quá nhiều.
- Hơi ẩm và dầu mỡ: que hoặc thuốc hàn chưa sấy, bề mặt vật hàn ẩm, dầu mỡ trên mép hàn hoặc trên dây hàn.
- Lớp phủ bề mặt: sơn lót, lớp kẽm sinh nhiều khói khi hàn; sơn lót dày hơn mức nhà sản xuất cho phép dễ gây rỗ.
Cách phòng
- Che chắn khu vực hàn khỏi gió; kiểm đồng hồ lưu lượng, ống dẫn và mỏ hàn trước ca.
- Giữ béc sạch, chọn béc đủ lớn, giữ tầm dây và góc mỏ đúng.
- Làm sạch mép hàn ngay trước khi hàn: thép carbon mài sạch vảy cán; inox tẩy dầu và chải bằng bàn chải inox; nhôm tẩy dầu trước, rồi chải bằng bàn chải inox dùng riêng hoặc cạo lớp ô-xít.
- Bảo quản que kín, sấy lại theo hướng dẫn nhà sản xuất khi đã mở hộp; bỏ lớp sơn, lớp kẽm ở vùng hàn cho lộ kim loại sáng.
Phát hiện và sửa
Rỗ hở bề mặt thấy bằng mắt, kiểm kỹ hơn bằng chất thấm màu hoặc bột từ (bột từ chỉ dùng cho thép từ tính; inox austenit, nhôm dùng chất thấm); rỗ bên trong chỉ thấy khi chụp phim hoặc siêu âm. Rỗ cục bộ thì mài bỏ rồi hàn lại; rỗ dày trên cả đường hàn thì bỏ cả đường hàn, làm lại mép và hàn lại.
An toàn khi hàn
- Mặt nạ hàn có kính lọc phù hợp dòng hàn, găng tay da, quần áo kín; che chắn tia hồ quang cho người xung quanh.
- Thông gió, hút khói; dọn vật dễ cháy khỏi khu vực hàn.
Xem thêm các công nghệ gia công khác
- Inox vì sao ít gỉ, inox nào hút nam châm (304, 201, 430)
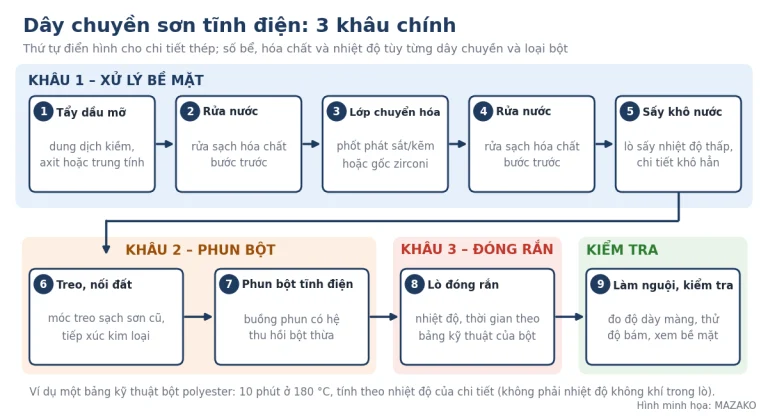
- Sơn tĩnh điện: quy trình xử lý bề mặt, phun bột, sấy
- Cắt plasma kim loại: nguyên lý, khí cắt, chọn máy, an toàn
Nguồn tham khảo
- TWI – Job Knowledge: Defects/imperfections in welds – porosity; The manual metal arc process; Tungsten inert gas (TIG or GTA) welding; FAQ: What is the difference between MIG and MAG?
- CWB Group – How is argon used in MIG welding and how do MIG and MAG welding differ?
- ESAB University – MMA stick welding guide; A guide to 5 basic types of weld joints.
- Miller Electric – A guide to the 5 basic types of weld joints; Tips for troubleshooting common MIG weld defects.
- BOC – TIG welding (tài liệu kỹ thuật).
- ASSDA – Welding stainless steels; BSSA – Avoiding distortion during welding stainless steels; Cleveland-Cliffs – bảng dữ liệu inox 304/304L; The Engineering ToolBox – hệ số giãn nở và hệ số dẫn nhiệt của thép.
Liên hệ kỹ thuật MAZAKO
Cần tư vấn máy cắt, chấn, gấp, lốc tôn cho xưởng gia công tôn tấm và kết cấu, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).