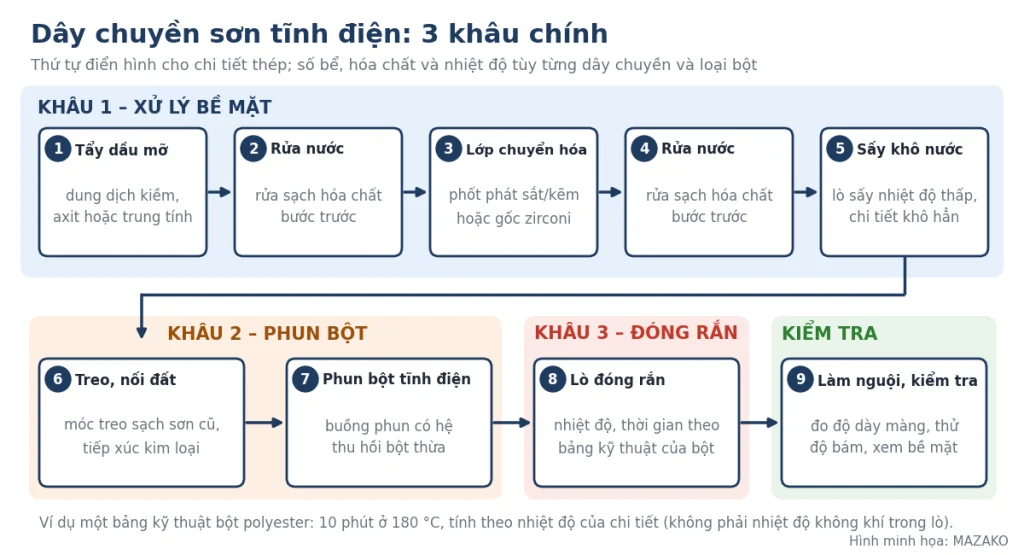
Vỏ tủ điện, vỏ máy, kệ, khung bàn làm từ tôn tấm sau khi cắt, chấn, hàn phần lớn được hoàn thiện bằng sơn tĩnh điện. Lớp sơn đẹp và bền tới đâu phụ thuộc nhiều vào cách xưởng cơ khí chuẩn bị chi tiết trước khi giao cho xưởng sơn. Bài này đi qua ba khâu của dây chuyền, cách chọn bột, lỗi hay gặp và cách kiểm màng sơn khi nhận hàng.
Sơn tĩnh điện khác sơn lỏng ở chỗ nào
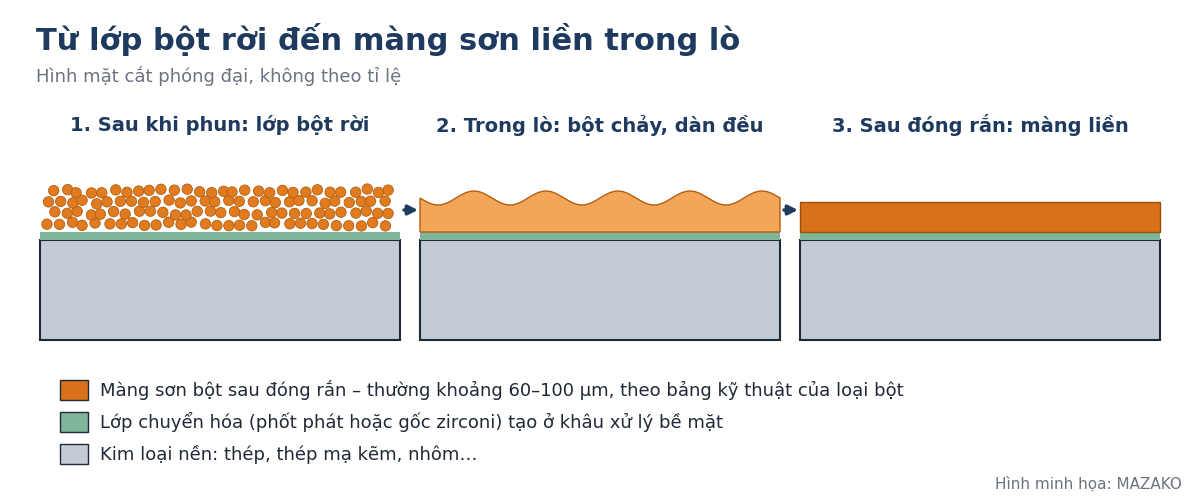
Sơn lỏng (sơn gốc dung môi hoặc sơn gốc nước) khô thành màng khi dung môi hoặc nước bay hơi đi, phần nhựa ở lại. Sơn tĩnh điện dùng bột khô, không có dung môi. Hạt bột được tích điện khi ra khỏi súng phun và bám lên chi tiết đã nối đất. Sau đó chi tiết vào lò: bột chảy ra, dàn đều rồi đóng rắn thành một màng liền.
Vì không có dung môi nên lượng chất hữu cơ bay hơi khi sơn gần như không đáng kể. Bột phun ra mà không bám vào chi tiết được hệ thu hồi gom lại để dùng tiếp; về lý thuyết thu hồi được gần hết, thực tế vẫn hao ở bộ lọc và móc treo. Đổi lại, chi tiết phải chịu được nhiệt độ lò, nên sơn tĩnh điện chủ yếu dùng cho kim loại như thép, thép mạ kẽm, nhôm. Mỗi lần đổi màu, buồng phun và hệ thu hồi phải được vệ sinh, nên đơn hàng nhiều màu lẻ sẽ mất thêm thời gian.
Khâu 1 – Xử lý bề mặt quyết định độ bám
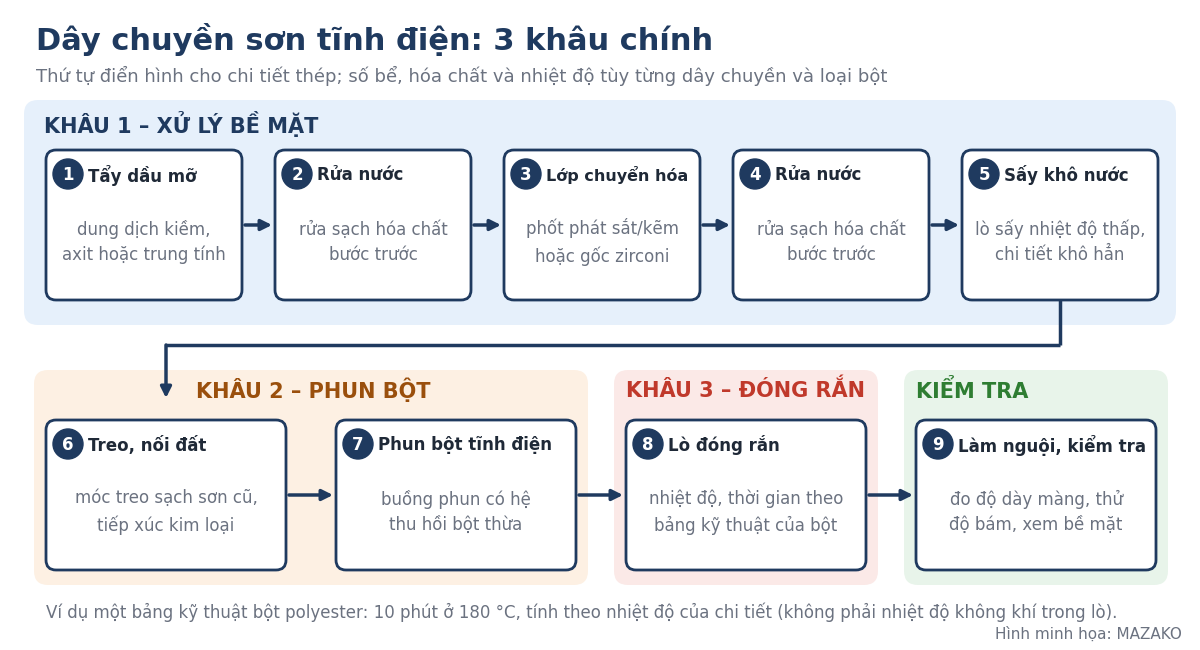
Bột sơn chỉ bám tốt trên bề mặt sạch dầu, sạch gỉ và có lớp chuyển hóa phù hợp. Một dây chuyền xử lý hóa chất điển hình cho thép gồm các bước:
- Tẩy dầu mỡ bằng dung dịch kiềm, axit hoặc trung tính, tùy vật liệu và mức bẩn.
- Rửa nước để loại hết hóa chất của bước trước. Sau mỗi bể hóa chất đều có một bước rửa.
- Tạo lớp chuyển hóa: phốt phát sắt thường dùng cho thép; phốt phát kẽm dùng cho thép và thép mạ kẽm; các chất gốc zirconi là lựa chọn mới hơn. Lớp này rất mỏng, nằm giữa kim loại và màng sơn để tăng độ bám.
- Sấy khô nước trong lò nhiệt độ thấp, chi tiết khô hẳn rồi mới phun.
Với thép, có thể phun hạt mài làm sạch (cấp làm sạch theo ISO 8501-1) thay cho, hoặc kết hợp với, xử lý hóa chất.
Chi tiết tôn tấm cần chuẩn bị gì trước khi giao sơn
- Mép cắt laser dùng khí ô-xy có một lớp xỉ ô-xít sắt bám lỏng. Sơn bám vào lớp xỉ nhưng xỉ không bám chắc vào thép, nên màng sơn dễ bong theo khi va đập. Lớp này cần được mài, phun hạt mài hoặc tẩy axit trong khâu xử lý bề mặt.
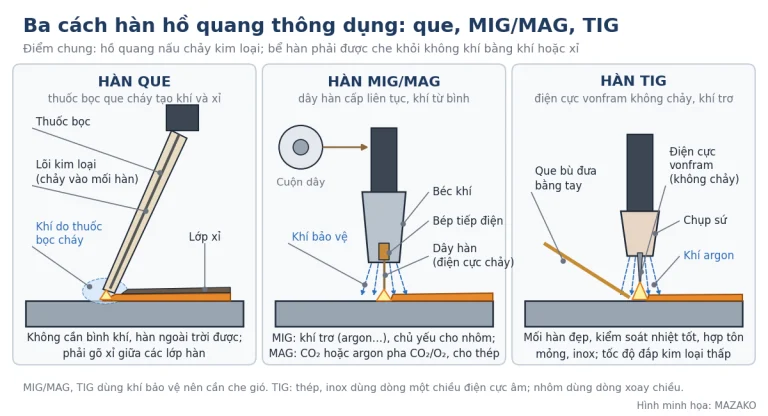
- Hạt kim loại bắn tóe khi hàn phải mài sạch trước khi sơn; sơn phủ lên không che được.
- Ba-via ở mép cắt, mép đột nên được mài bỏ. Ở cạnh sắc và ba-via, màng sơn khó đạt độ dày như ở mặt phẳng.
- Chừa lỗ hoặc vị trí treo để móc treo tiếp xúc được kim loại trần.
Cắt bằng máy cắt tôn là cắt nguội nên không tạo lớp xỉ do nhiệt như mép cắt laser dùng ô-xy, nhưng mép cắt vẫn cần làm sạch dầu và ba-via. Xem các dòng máy cắt tôn FINTEK.
Khâu 2 – Phun bột tĩnh điện
Loại súng phổ biến nhất tạo một trường tĩnh điện điện áp cao, dòng nhỏ ở đầu súng. Hạt bột đi qua vùng này thì nhận điện tích, rồi bay theo luồng gió nén và đường sức điện tới chi tiết đã nối đất. Một kiểu súng khác tích điện cho bột bằng ma sát bên trong thân súng.
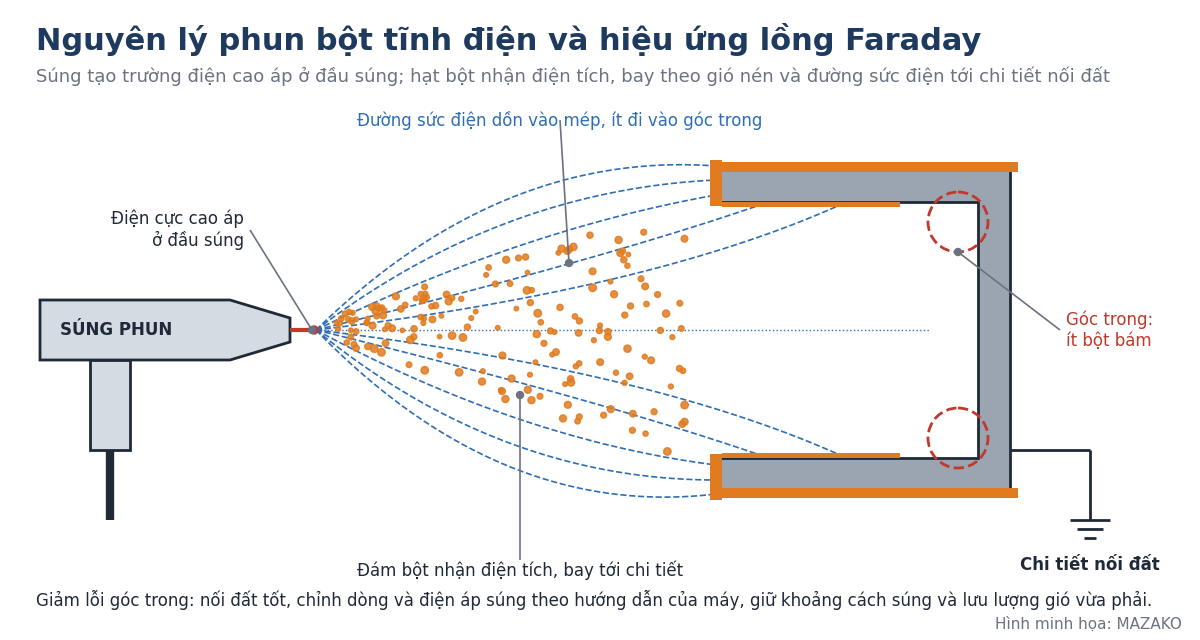
Đường sức điện luôn dồn vào mép và chỗ lồi của chi tiết. Ở góc trong, rãnh sâu, hộp kín một phần, bột khó vào hơn; hiện tượng này gọi là hiệu ứng lồng Faraday. Người phun thường xử lý như sau:
- Kiểm tra nối đất: móc treo sạch lớp sơn cũ, tiếp xúc kim loại trần, khung treo nối với đất.
- Chỉnh dòng và điện áp súng xuống mức phù hợp theo hướng dẫn của nhà sản xuất súng; một số súng có sẵn chế độ dành cho góc trong.
- Đưa súng đủ gần để bột vào được góc, nhưng không quá gần; quá gần dễ làm bề mặt sần.
- Để lưu lượng gió vừa đủ đưa bột vào góc; gió quá mạnh làm bột xoáy, không giúp gì thêm.
Khâu 3 – Đóng rắn theo nhiệt độ của chi tiết
Bột nhiệt rắn khi nung sẽ chảy ra rồi liên kết hóa học thành màng; sau khi nguội, màng không mềm lại nếu bị hâm nóng. Thời gian đóng rắn được tính từ lúc chính chi tiết đạt nhiệt độ yêu cầu, không phải lúc không khí trong lò đạt nhiệt độ đó.
Ví dụ, bảng kỹ thuật của một loại bột polyester ghi 10 phút ở 180 °C tính theo nhiệt độ chi tiết; nhiệt thấp hơn thì cần lâu hơn, nhiệt cao hơn thì nhanh hơn. Mỗi loại bột có bảng riêng, nên xưởng sơn phải làm theo bảng của lô bột đang dùng. Chi tiết thành dày cần thêm thời gian để nóng lên, vì vậy treo lẫn chi tiết dày và mỏng trên cùng một khung treo là chỗ dễ sai.
Thiếu nhiệt hoặc thiếu thời gian làm màng sơn bám kém và kém bền. Nhiệt quá cao hoặc sấy quá lâu làm màng ố vàng, mất bóng và giòn.
Chọn loại bột theo nơi sử dụng
| Loại bột | Điểm mạnh | Lưu ý khi chọn |
|---|---|---|
| Epoxy | Bám tốt, chịu hóa chất và chống ăn mòn tốt | Bị phấn hóa (bạc màu, mờ) khá nhanh khi phơi nắng; dùng trong nhà hoặc làm lớp lót dưới lớp polyester |
| Epoxy pha polyester | Dùng nhiều cho đồ nội thất, chi tiết trong nhà | Ra ngoài trời vẫn bị phấn hóa, mất bóng |
| Polyester | Chịu thời tiết tốt, dùng cho chi tiết ngoài trời | Chọn đúng loại bột ghi dùng ngoài trời trong bảng kỹ thuật |
| Polyurethan | Dùng cho chi tiết ngoài trời | Đóng rắn chậm hơn; khi sấy có một ít chất bay hơi thoát ra từ chất khóa (blocking agent) trong bột |
Tủ điện ngoài trời, mái che, khung cổng cần bột cho ngoài trời; khi đặt sơn nên ghi rõ môi trường sử dụng để xưởng sơn chọn đúng loại bột.
Lỗi hay gặp và nguyên nhân
- Màng bong theo mảng, cạo là tróc: bề mặt chưa sạch dầu, còn xỉ cắt laser, lớp chuyển hóa kém, hoặc thiếu nhiệt khi đóng rắn.
- Bọt, lỗ kim trên vật đúc và thép mạ kẽm nhúng nóng: khí bị giữ trong lỗ rỗng của kim loại nở ra khi nung, phá qua màng sơn. Cách xử lý thường dùng: nung trước chi tiết ở nhiệt độ cao hơn nhiệt độ đóng rắn để đuổi khí rồi phun khi chi tiết chưa nguội hẳn, hoặc dùng bột lót cho chi tiết dễ thoát khí. Dầu mỡ bám và màng quá dày cũng gây lỗi này.
- Góc trong thiếu sơn, lộ nền: hiệu ứng lồng Faraday, nối đất kém.
- Bề mặt sần: súng để quá gần chi tiết.
- Màng ố vàng, giòn: quá nhiệt hoặc sấy quá lâu.
- Màng nứt, phồng, lắp ráp bị chật: màng quá dày.
Kiểm tra màng sơn khi nhận hàng
- Độ dày màng: đo bằng máy đo cầm tay, dùng phương pháp từ tính cho nền thép (ISO 2178) và phương pháp dòng xoáy cho nền nhôm (ISO 2360). Đo ở mặt phẳng, ở mép và ở góc trong, vì mép và góc trong là chỗ hay thiếu. Nhiều ứng dụng thông thường nằm trong khoảng 60–100 µm; con số cụ thể theo bảng kỹ thuật của loại bột và yêu cầu của bản vẽ.
- Độ bám: thử cắt ô theo ISO 2409 trên tấm mẫu hoặc ở vị trí khuất.
- Bề mặt: xem dưới ánh sáng tốt; bụi, lỗ kim, vết sần dễ thấy ở mặt lớn.
Xem thêm các công nghệ gia công khác
- Cắt laser kim loại: nguyên lý, nguồn laser và độ dày cắt
- Hàn que, MIG, TIG: chọn cách hàn, mối ghép, lỗi rỗ khí
Nguồn tham khảo
- Products Finishing – Fundamentals of Powder Coating; Powder Chemistries; Outgassing and Powder Coating Defects; Solving Adhesion Issues from Laser Cuts; Getting Better Powder Coverage in Inside Corners.
- Freilacke – Powder coating: temperature and film thickness (tài liệu kiến thức sơn bột).
- Teknos – bảng kỹ thuật bột polyester INFRALIT PE 8340-00; trang sản phẩm bột epoxy INFRALIT EP 8026-10.
- TIGER Coatings – What is powder coating; Common powder coating defects and solutions.
- ISO 8501-1 (cấp làm sạch bề mặt thép), ISO 2409 (thử cắt ô), ISO 2178 và ISO 2360 (đo độ dày lớp phủ).
Liên hệ kỹ thuật MAZAKO
Cần tư vấn máy cắt, chấn, gấp tôn để làm vỏ tủ, vỏ máy trước khâu sơn, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).