Trong các xưởng tôn tấm làm tủ điện, vỏ máy, khung kệ, máy cắt laser là thiết bị quen thuộc. Bài này giải thích cắt laser hoạt động thế nào, các cách cắt theo khí trợ cắt, khác nhau giữa laser CO₂ và laser sợi quang, thông số nên xem, vật liệu, độ dày phù hợp và các điểm an toàn cần nắm.
Cắt laser là gì?
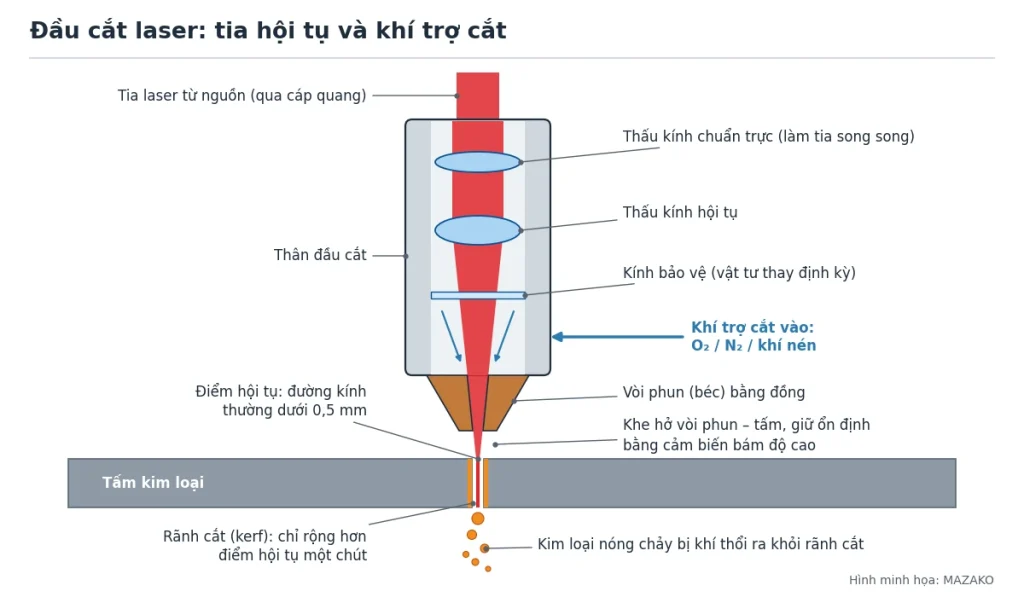
Cắt laser là phương pháp cắt nhiệt. Chùm tia laser được thấu kính hội tụ thành một điểm rất nhỏ, đường kính thường dưới 0,5 mm, nên mật độ năng lượng tại đó rất cao. Khi nhiệt cấp vào nhanh hơn tốc độ nhiệt truyền đi, kim loại tại điểm hội tụ nóng chảy hoặc bốc hơi và tia xuyên qua tấm. Dòng khí trợ cắt phun đồng trục qua vòi phun thổi kim loại lỏng ra khỏi rãnh cắt, còn đầu cắt (hoặc tấm) di chuyển theo đường biên dạng do bộ điều khiển CNC lập trình.
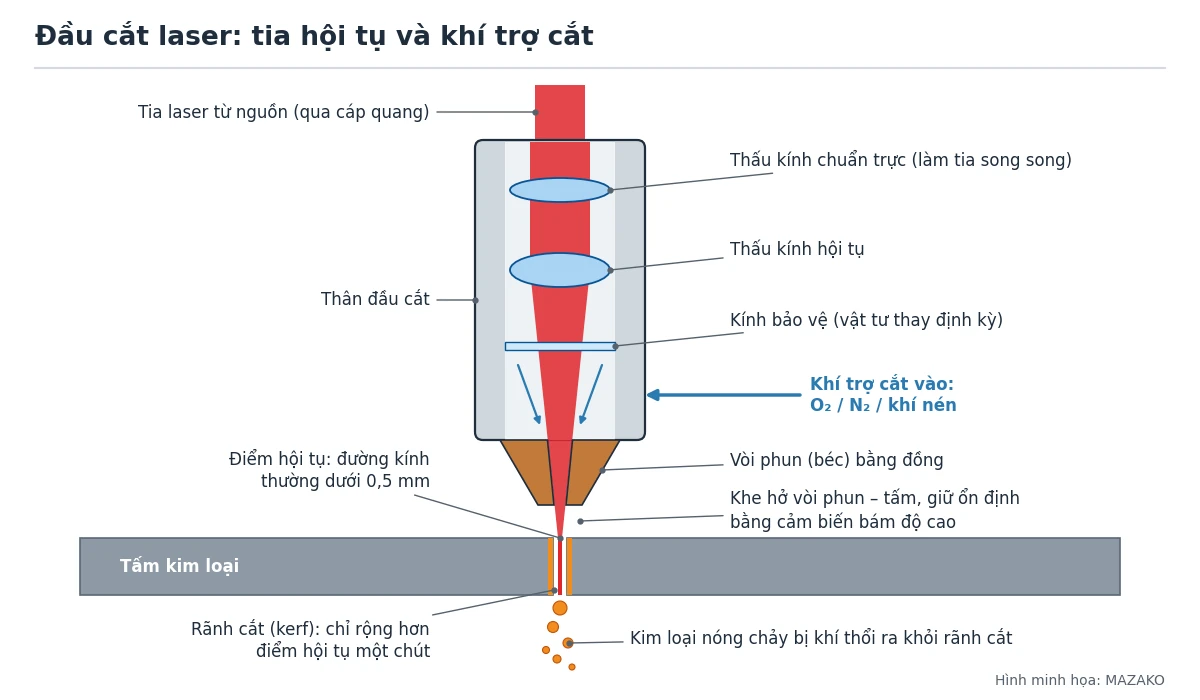
Vì điểm hội tụ nhỏ, rãnh cắt (kerf) chỉ rộng hơn điểm hội tụ một chút. Nhờ đó máy cắt được lỗ nhỏ, khe hẹp, góc sắc và các chi tiết xếp sát nhau trên cùng một tấm. Vùng ảnh hưởng nhiệt hẹp nên chi tiết ít bị cong vênh, mép cắt ít bavia khi thông số được chỉnh đúng.
Ba cách cắt theo loại khí trợ cắt
Loại khí trợ cắt quyết định cơ chế cắt, chất lượng mép và chi phí vận hành.
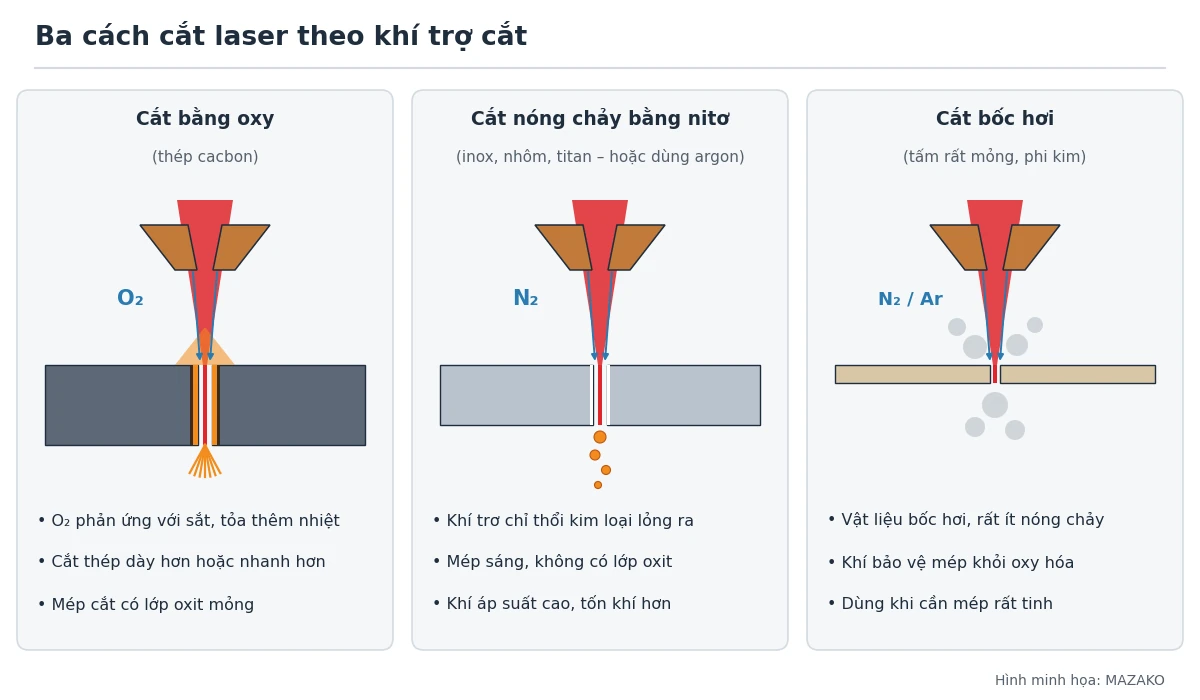
- Cắt bằng oxy (cắt oxy hóa): oxy phản ứng với sắt và tỏa thêm nhiệt, bổ sung năng lượng cho tia laser, nhờ đó cắt được thép cacbon dày hơn hoặc nhanh hơn. Oxy được cấp ở áp suất thấp. Mép cắt có lớp oxit mỏng; với mép sẽ hàn tiếp, lớp oxit có thể gây rỗ mối hàn nên một số xưởng chuyển sang khí trơ.
- Cắt nóng chảy bằng nitơ hoặc argon: khí trơ không phản ứng với kim loại, chỉ dùng áp suất cao để thổi kim loại lỏng ra khỏi rãnh. TWI nêu mức khoảng 10 bar; tài liệu của hãng máy laser nêu dải 2–20 bar. Mép cắt sáng, không bị oxit, ít phải gia công lại; phù hợp inox, nhôm, titan. Đổi lại, xưởng cần nguồn khí áp suất cao.
- Cắt bốc hơi: vật liệu bốc hơi gần như không qua giai đoạn nóng chảy; khí (nitơ, argon hoặc heli) chỉ có nhiệm vụ bảo vệ mép khỏi oxy hóa. Cách này chủ yếu dùng cho phi kim và kim loại rất mỏng.
Ngoài oxy và nitơ, khí nén (không khí) cũng được dùng làm khí trợ cắt; TWI xếp khí nén vào nhóm khí hoạt tính cùng với oxy.
Nguồn laser: CO₂ và laser sợi quang
Nguồn laser là bộ phận quan trọng nhất của máy. Hai nhóm thường gặp trong cắt kim loại là laser CO₂ và laser thể rắn, trong đó có laser sợi quang (fiber).
| Tiêu chí | Laser CO₂ | Laser sợi quang (thể rắn) |
|---|---|---|
| Bước sóng | 10,6 µm | Khoảng 1 µm |
| Dẫn tia tới đầu cắt | Không dẫn qua cáp quang, dùng hệ gương | Dẫn qua cáp quang mềm |
| Kim loại phản quang (đồng, đồng thau) | Khó cắt | Cắt được khi chọn đúng thông số |
| Ứng dụng điển hình | Cắt phẳng 2D trên bàn máy | Cắt phẳng 2D; cắt 3D bằng robot nhờ cáp quang |
Bước sóng ngắn hơn khoảng mười lần giúp tia dẫn được qua cáp quang. Đồng, đồng thau phản xạ gần hết tia 10,6 µm nhưng hấp thụ tia khoảng 1 µm tốt hơn nhiều, nên laser sợi quang cắt được chúng. Khi tìm hiểu máy, nên hỏi rõ loại nguồn, công suất và bảng độ dày cắt hãng công bố cho từng vật liệu, từng loại khí.
Cấu tạo máy và các thông số nên xem
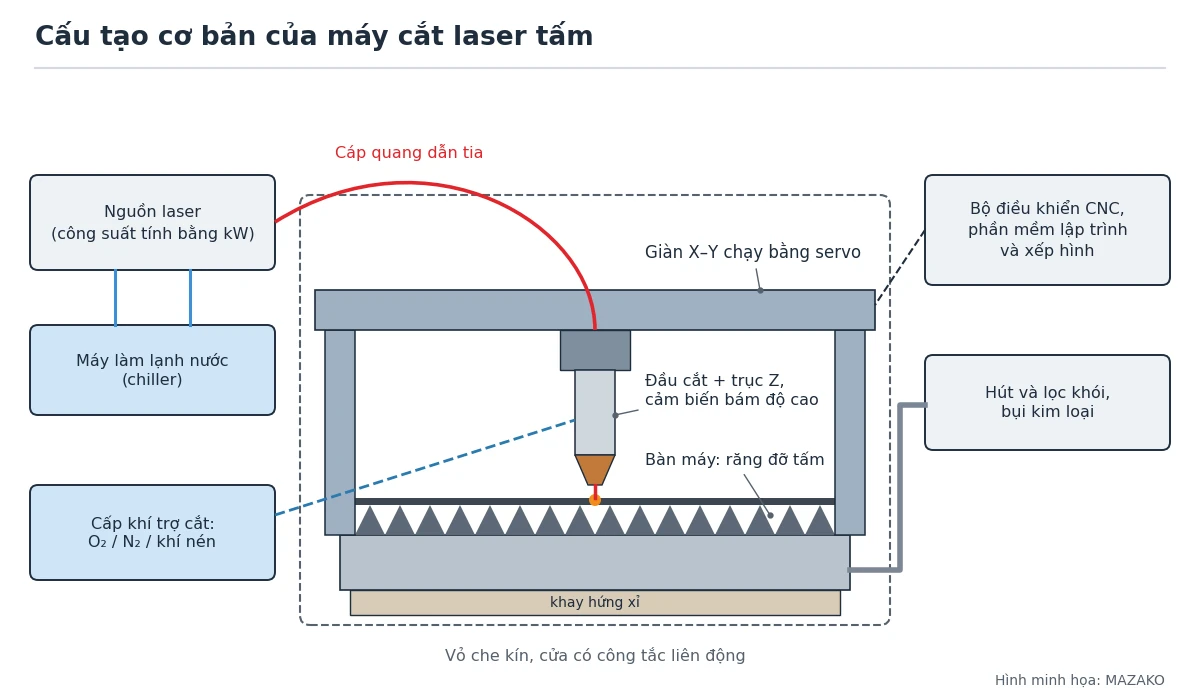
Một máy cắt laser tấm thường gồm:
- Nguồn laser và máy làm lạnh nước (chiller) giữ nhiệt độ ổn định cho nguồn và hệ quang học.
- Đầu cắt: thấu kính hội tụ, kính bảo vệ, vòi phun và cảm biến bám độ cao, giúp giữ khe hở giữa vòi phun và tấm không đổi khi tấm hơi cong.
- Giàn trục X–Y chạy bằng động cơ servo và trục Z nâng hạ đầu cắt.
- Bàn máy có răng đỡ tấm và khay hứng xỉ; nhiều máy có thêm bàn đổi phôi.
- Bộ điều khiển CNC và phần mềm lập trình, xếp hình chi tiết trên tấm để tiết kiệm vật liệu.
- Hệ cấp khí (oxy, nitơ, khí nén) và hệ hút lọc khói.
Các thông số quyết định khả năng của máy:
- Công suất nguồn laser (kW): công suất cao hơn thường cho tốc độ cắt cao hơn và cắt được tấm dày hơn.
- Khổ bàn và tải trọng bàn: phải khớp với khổ tôn xưởng hay dùng.
- Vị trí tiêu điểm, đường kính vòi phun, áp suất khí: ảnh hưởng trực tiếp tới hình dạng rãnh, độ nhám và bavia. Tốc độ cắt chọn sai cũng làm mép nhám và bám bavia.
- Độ chính xác định vị và độ lặp lại: đọc theo catalogue của từng máy.
Vật liệu và độ dày phù hợp
Cắt laser dùng được cho thép cacbon, inox, nhôm, đồng, đồng thau, titan và nhiều vật liệu phi kim. Về độ dày, TWI xếp cắt laser hợp nhất với tấm mỏng, khoảng 1–15 mm; tài liệu của hãng máy laser nêu dải cắt từ 0,5 mm đến trên 30 mm tùy công suất và vật liệu. Tốc độ cắt giảm dần khi tấm dày lên.
Cần phân biệt độ dày “cắt được” và độ dày cắt ổn định cho sản xuất: nên chọn máy theo độ dày xưởng cắt hằng ngày, không theo con số lớn nhất trong catalogue.
Ưu nhược và so sánh với cách cắt khác
Ưu điểm: rãnh hẹp, chính xác, cắt được biên dạng phức tạp; vùng ảnh hưởng nhiệt nhỏ, ít cong vênh; mép ít bavia khi thông số đúng; dễ tự động hóa và xếp hình tiết kiệm tôn.
Nhược điểm: vốn đầu tư cao, tăng theo công suất nguồn; tốc độ giảm khi tấm dày; kính bảo vệ và vòi phun phải thay định kỳ; cần nguồn khí và điện ổn định.
- So với cắt plasma: laser chính xác hơn, rãnh hẹp hơn, mép vuông hơn. Với tấm dưới khoảng 12 mm, plasma độ chính xác cao có chi phí đầu tư thấp hơn, nhưng mép vẫn kém laser.
- So với cắt tia nước: tia nước không sinh nhiệt và cắt được cả đá, kính, gốm; laser cho rãnh hẹp hơn và không tiêu hao hạt mài.
- So với máy cắt tôn (cắt chém): với đường cắt thẳng, cắt phôi theo khổ, máy cắt tôn thủy lực nhanh, không sinh nhiệt và không mất vật liệu theo rãnh cắt. Xem thêm bài chọn máy cắt tôn theo chiều dày và chiều dài cắt.
Sau khi cắt laser: chấn, gấp, lốc tôn
Phần lớn chi tiết tôn cắt laser chưa phải thành phẩm: phôi phẳng còn được chấn thành hộp, máng, vỏ tủ, gấp mép, hoặc lốc thành ống, côn. Bản vẽ trải phẳng phải tính đúng lượng bù uốn thì chi tiết sau chấn mới đúng kích thước, vì vậy khâu cắt và khâu chấn cần thống nhất thông số với nhau.
Tham khảo thêm: chọn máy chấn tôn theo lực ép và chiều dài, chọn máy gấp tôn theo độ dày và chiều dài. Các dòng máy chấn, gấp, lốc, cắt tôn có trong danh mục máy gia công tôn tấm FINTEK; MAZAKO là ĐẠI LÝ FINTEK tại Việt Nam.
An toàn khi vận hành máy cắt laser
- Nguồn laser trong máy cắt kim loại là laser cấp 4 (Class 4): tia trực tiếp hoặc phản xạ có thể gây tổn thương mắt vĩnh viễn và bỏng da. Máy có vỏ che kín được phân loại cấp 1 theo IEC 60825-1 chỉ an toàn khi vỏ và cửa còn nguyên vẹn.
- Không nối tắt, không vô hiệu hóa công tắc liên động ở cửa; mở cửa là tia phải ngắt.
- Với máy hở (không vỏ che), phải khoanh vùng làm việc, chỉ người được đào tạo mới vào khu vực và đeo kính bảo hộ laser đúng bước sóng của nguồn.
- Luôn bật hệ hút lọc khói khi cắt; khói và bụi kim loại không được thải thẳng vào xưởng.
- Vệ sinh khay xỉ định kỳ, để sẵn bình chữa cháy gần máy, không để vật dễ cháy trên bàn máy.
- Giữ dầu mỡ xa van và ống dẫn oxy; cố định chắc các bình khí.
- Tắt nguồn và khóa điện trước khi thay thấu kính, kính bảo vệ hoặc vòi phun.
Xem thêm các công nghệ gia công khác
- Cắt plasma kim loại: nguyên lý, khí cắt, chọn máy, an toàn
- Cắt tia nước: nguyên lý, bơm tăng áp, hạt mài, vật liệu
Nguồn tham khảo
- TWI – Laser Cutting: Process Variants (Job Knowledge).
- TRUMPF – Laser cutting: nguyên lý, quá trình cắt và thông số (trang ứng dụng cắt laser).
- 3ERP – Three main types of lasers for cutting.
- Wikipedia – Laser cutting (mục laser sợi quang và kim loại phản quang).
- BLM Group – Laser cutting (so sánh laser CO₂ và laser sợi quang).
- BRM Lasers – Laser safety and CE certification of laser machines.
- Laser Machine Safety – IEC 60825-1, EN ISO 11553.
- TWI – What is plasma cutting?; ScienceDirect – Plasma arc cutting (Mathers 2002).
Cần tư vấn máy chấn, gấp, lốc tôn cho chi tiết sau khi cắt laser, hoặc cần đối chiếu thông số kỹ thuật, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).