Khách gia công tôn inox hay hỏi hai câu: inox có gỉ không, và vì sao tấm 304 chấn xong lại hút nam châm ở chỗ uốn. Cả hai câu trả lời đều nằm ở thành phần và tổ chức kim loại của inox. Bài này giải thích cơ chế chống gỉ, những trường hợp inox vẫn gỉ, các mác hay gặp, chuyện nam châm, và vài lưu ý khi gia công tôn tấm inox trong xưởng.
Inox ít gỉ nhờ màng ô-xít crôm
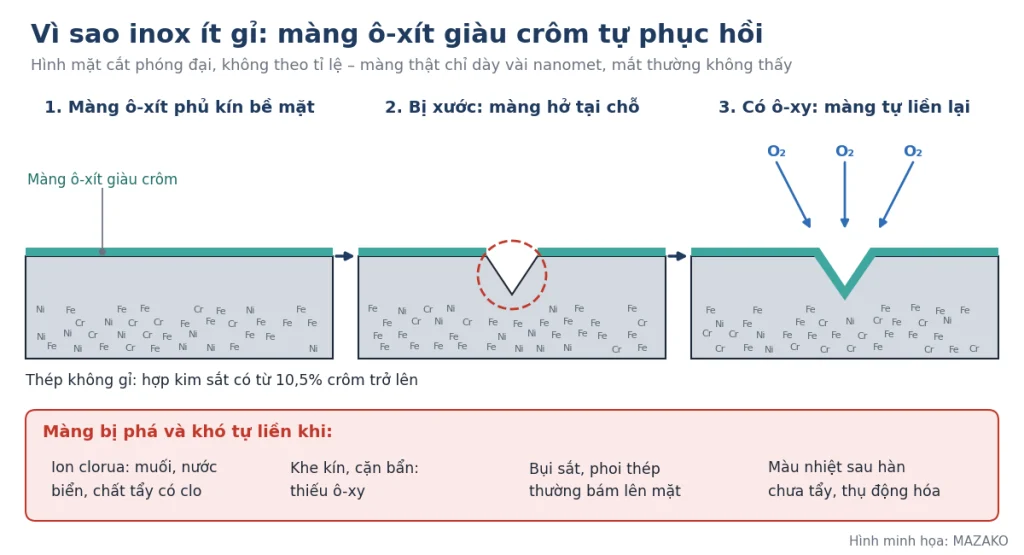
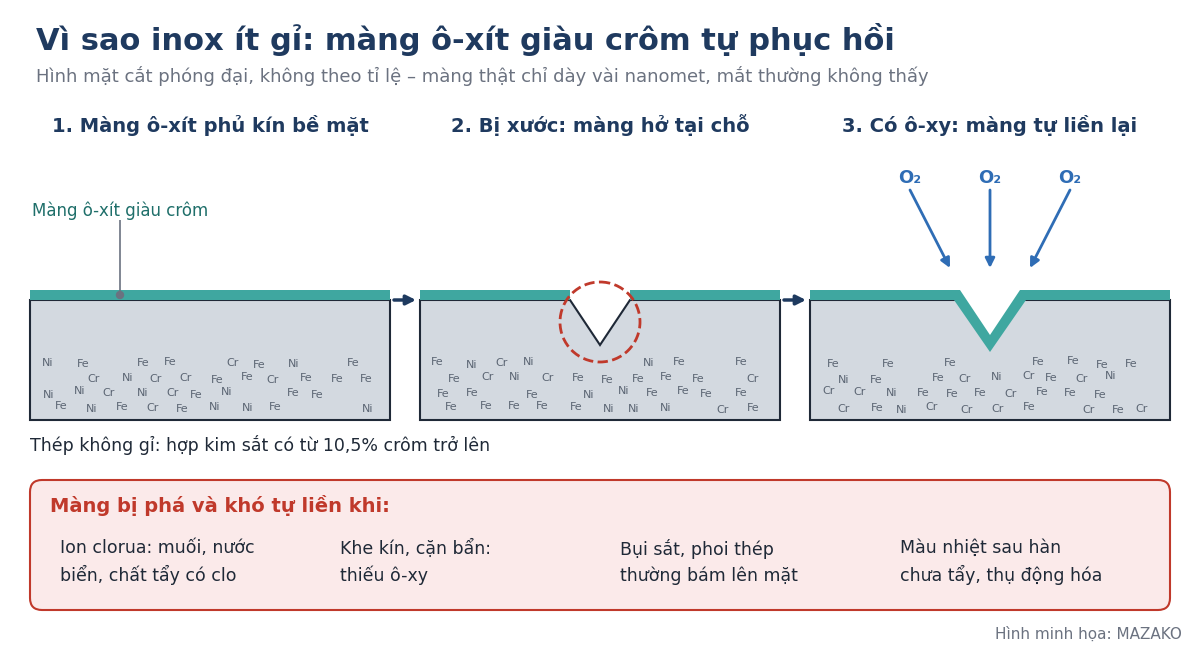
Theo tài liệu của các hiệp hội thép không gỉ và Viện Niken, thép không gỉ (inox) là hợp kim sắt chứa từ 10,5% crôm trở lên. Crôm gặp ô-xy trong không khí hoặc trong nước sẽ tự tạo trên bề mặt một màng ô-xít giàu crôm, trong suốt, chỉ dày vài nanomet (một nanomet bằng một phần triệu milimét). Màng này ngăn kim loại bên dưới tiếp xúc với môi trường.
Điểm quan trọng nhất: màng tự liền lại khi bị xước, miễn là xung quanh có đủ ô-xy. Vì thế inox bị xước nhẹ trong điều kiện bình thường vẫn không gỉ, còn thép thường sơn bị xước thì gỉ từ chỗ xước.
Khi nào inox vẫn gỉ
- Môi trường có clorua: muối, nước biển, hơi muối ven biển, chất tẩy rửa chứa clo. Clorua gây ăn mòn rỗ, tức những lỗ gỉ nhỏ và sâu. Mác 316 có thêm molypden nên chịu môi trường clorua tốt hơn 304; tuy vậy dung dịch kiềm có clorua vẫn có thể làm rỗ cả 316 lẫn 304.
- Khe kín và chỗ đọng cặn bẩn: ô-xy không tới được nên màng khó tự liền lại.
- Nhiễm bẩn sắt: bụi mài thép thường, phoi thép, dụng cụ dùng chung với thép thường bám lên mặt inox, gặp ẩm thì thành chấm gỉ nâu. Xử lý sau khi đã bàn giao sản phẩm rất tốn công.
- Màu nhiệt sau hàn: vùng màu vàng, xanh quanh đường hàn có lớp nghèo crôm ngay dưới bề mặt nên chống gỉ kém hơn.
- Kết tủa cacbit khi hàn: với 304 carbon thường, nhiệt hàn có thể làm crôm kết hợp với carbon ở biên hạt, gây ăn mòn giữa các hạt trong môi trường khắc nghiệt. Mác carbon thấp như 304L, 316L hạn chế được hiện tượng này.
Các mác inox hay gặp trong xưởng
| Mác | Nhóm | Thành phần chính (% khối lượng) | Ở trạng thái ủ | Ghi chú |
|---|---|---|---|---|
| 304 | Austenit | Cr 18–20; Ni từ 8 trở lên | Không hút nam châm | Bản carbon thấp 304L dùng cho chi tiết hàn không ủ lại sau hàn |
| 316 | Austenit | Cr 16–18; Ni 10–14; Mo 2–3 | Không hút nam châm | Chịu clorua tốt hơn 304 nhờ molypden |
| 201 | Austenit | Cr 16–18; Ni 3,5–5,5; Mn 5,5–7,5 | Không hút nam châm | Ít niken, thay một phần bằng mangan và nitơ; nhà sản xuất thép ghi dùng thay 304 được ở môi trường nhẹ |
| 430 | Ferit | Cr 16–18; Ni tối đa 0,75 | Hút nam châm | Gần như không có niken; chống ăn mòn khá ở môi trường nhẹ (trong nhà, ngoài trời ít ăn mòn) |
Số trong bảng là khoảng thành phần theo tiêu chuẩn, lấy từ tài liệu của Viện Niken và bảng dữ liệu của nhà sản xuất thép. Tấm thực tế phải đối chiếu với chứng chỉ vật liệu của lô hàng.
Inox nào hút nam châm
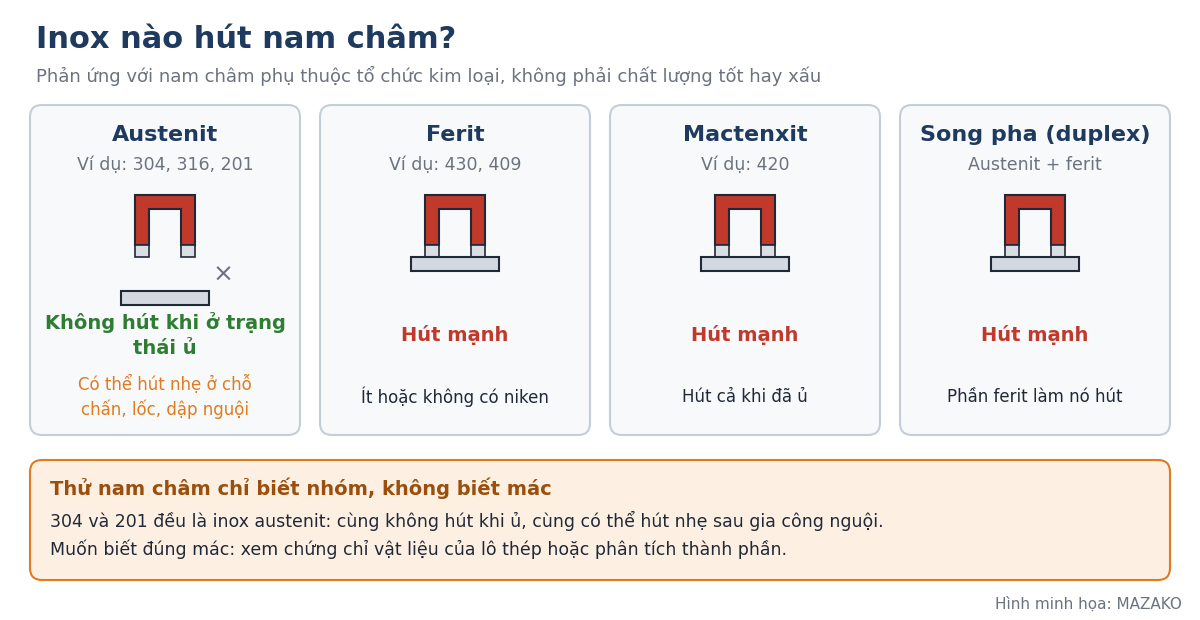
Phản ứng với nam châm phụ thuộc tổ chức kim loại của inox, không nói lên inox tốt hay xấu:
- Inox austenit (304, 316, 201…): không hút nam châm ở trạng thái ủ.
- Inox ferit (430, 409…) và inox mactenxit (420…): hút mạnh ngay cả khi đã ủ.
- Inox song pha (duplex): vừa có austenit vừa có ferit, phần ferit làm nó hút mạnh.
Vì sao 304 chấn, lốc xong lại hút nhẹ nam châm
Khi inox austenit bị biến dạng nguội như chấn, lốc, dập, kéo, một phần austenit chuyển thành mactenxit, là pha có từ tính. Vì vậy chỗ uốn, mép dập, dây kéo nguội có thể hút nhẹ nam châm, trong khi phần phẳng của cùng tấm thì không. Cả 304 và 201 đều có hiện tượng này; mác có nhiều niken hơn thì hiện tượng yếu hơn. Mối hàn inox austenit cũng thường có một ít ferit, được cố ý giữ lại để chống nứt nóng, nên có thể hút nhẹ.
Ủ dung dịch (nung rồi làm nguội nhanh bằng nước) làm mất từ tính do biến dạng nguội, nhưng làm giảm độ bền kéo và có thể gây cong vênh. Chỗ chấn hút nhẹ nam châm không có nghĩa tấm đó không phải inox austenit.
Thử nam châm không xác định được mác inox
304 và 201 đều là austenit: cả hai không hút khi ủ và đều có thể hút nhẹ sau gia công nguội. Nam châm vì thế không phân biệt được hai mác này. Muốn biết đúng mác, cần chứng chỉ vật liệu của nhà sản xuất thép cho lô hàng, hoặc phân tích thành phần bằng máy quang phổ tại đơn vị có thiết bị.
Lưu ý khi gia công tôn tấm inox
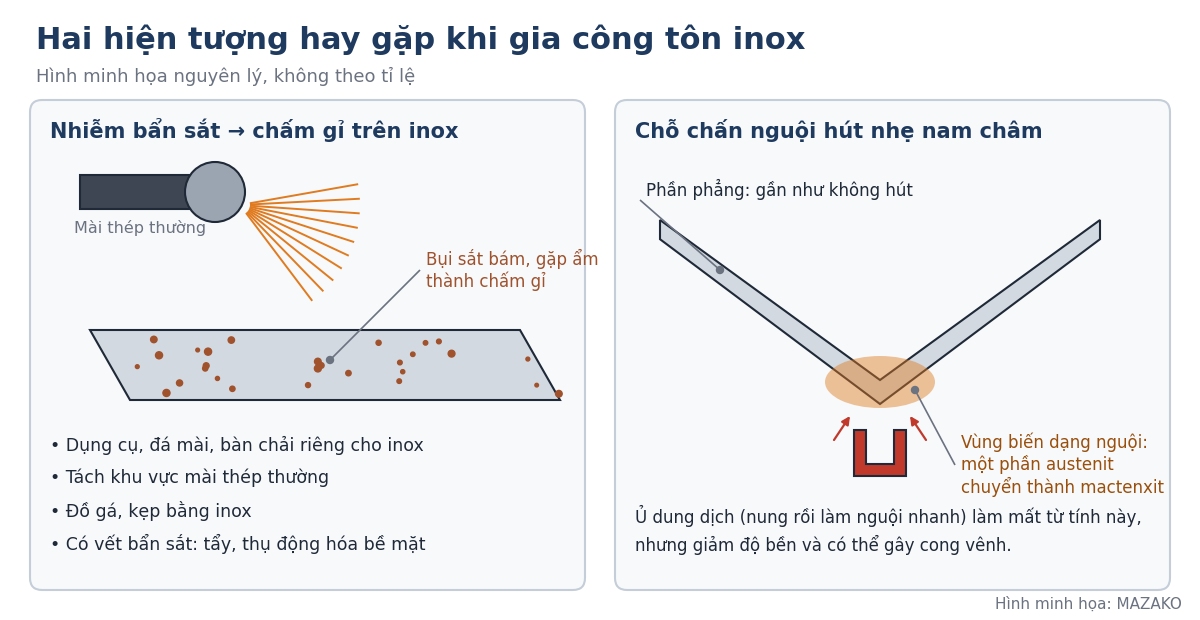
- Tách riêng dụng cụ cho inox: đá mài, đĩa cắt, bàn chải. Đồ gá, kẹp nên bằng inox.
- Không mài thép thường gần khu vực để tấm inox; vệ sinh bàn máy và dụng cụ trước khi chuyển từ gia công thép thường sang inox.
- Phát hiện vết bẩn sắt thì xử lý bằng tẩy và thụ động hóa bề mặt, càng sớm càng đỡ tốn công.
- Sau khi hàn, tẩy màu nhiệt và thụ động hóa ở những chỗ cần chống gỉ tốt.
- Chọn máy theo inox, không theo thép mềm. Trên các trang sản phẩm máy cắt tôn FINTEK, chiều dày cắt tối đa với thép không gỉ được ghi riêng và đều nhỏ hơn con số cho thép mềm của cùng máy; bảng tra theo từng model có trong bài chọn máy cắt tôn FINTEK theo chiều dày và chiều dài cắt.
- Catalogue máy chấn FINTEK chỉ ghi chiều dày uốn tối đa cho thép mềm. Với inox, xem cách chọn máy trong bài chọn máy chấn tôn FINTEK theo lực ép và chiều dài, rồi gửi loại vật liệu và chiều dày để kỹ thuật MAZAKO tính.
Các dòng máy cắt, chấn, gấp, lốc tôn: máy gia công tôn tấm FINTEK.
Xem thêm các công nghệ gia công khác
- Hàn que, MIG, TIG: chọn cách hàn, mối ghép, lỗi rỗ khí
- Cắt laser kim loại: nguyên lý, nguồn laser và độ dày cắt
Nguồn tham khảo
- ISER (Informationsstelle Edelstahl Rostfrei) – Pickling and passivating stainless steel: định nghĩa 10,5% crôm, nhiễm bẩn sắt, màu nhiệt, tẩy và thụ động hóa.
- ISSF (worldstainless) – The Stainless Steel Family.
- Nickel Institute – Design Guidelines for the Selection and Use of Stainless Steels (số 9014): thành phần 201, 304, 316, 430; từ tính; clorua.
- Cleveland-Cliffs – bảng dữ liệu inox 201, 304/304L, 316/316L; NKS – thông tin mác 201 và 430.
- ASSDA – Magnetic effects of stainless steels; Carpenter Technology – Magnetic properties of stainless steels; BSSA – Avoiding distortion during welding stainless steels (đồ gá bằng inox).
- Cedinox – Stainless steel protects itself; bài báo đo chiều dày màng thụ động bằng kính hiển vi lực nguyên tử (PubMed Central, PMC6739317), tổng hợp số liệu khoảng 1–4 nm.
- Trang sản phẩm máy cắt tôn FINTEK trên mazakogroup.com: chiều dày cắt tối đa với thép mềm và thép không gỉ.
Liên hệ kỹ thuật MAZAKO
Cần tư vấn chọn máy cắt, chấn, gấp, lốc cho tôn inox, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).