Trục, bạc, bích, chốt, puly, ren bu lông: phần lớn chi tiết tròn trong xưởng cơ khí đều đi qua máy tiện ít nhất một lần. Bài này giải thích công nghệ tiện từ gốc: phôi và dao chuyển động thế nào, ba thông số của chế độ cắt, các nguyên công chính, máy và dao tiện, khi nào nên chọn tiện, lưu ý an toàn và chất lượng.
Tiện là gì: phôi quay, dao tiến
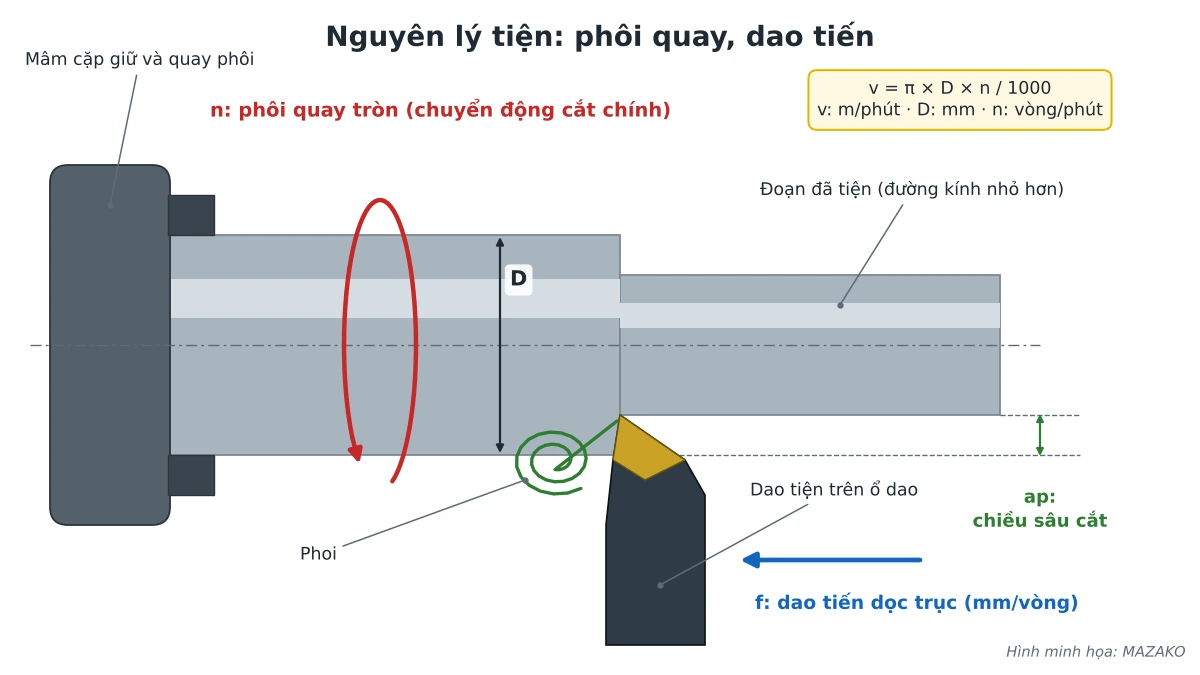
Khi tiện, phôi được kẹp trên mâm cặp hoặc giữa hai mũi tâm và quay tròn quanh trục của nó. Dao tiện có một lưỡi cắt, gá trên ổ dao, tiến vào phôi và lấy đi một lớp kim loại dưới dạng phoi. Chuyển động quay của phôi là chuyển động cắt chính; chuyển động của dao là chuyển động tiến, có thể dọc theo trục phôi, vuông góc với trục, hoặc xiên một góc.
Vì phôi quay quanh một trục cố định, bề mặt tạo ra luôn là bề mặt tròn xoay: mặt trụ, mặt côn, mặt đầu phẳng, mặt định hình, ren. Đây là điểm khác cơ bản giữa tiện và phay. Ở phay, dao nhiều lưỡi quay còn phôi đứng yên hoặc tiến theo bàn máy, nên phay hợp với mặt phẳng, rãnh, hốc; tiện hợp với chi tiết dạng trục và dạng đĩa.
Ba thông số của chế độ cắt
Mỗi lần tiện, người đứng máy chọn ba thông số quyết định năng suất, độ bóng bề mặt và tuổi bền dao.
| Thông số | Ký hiệu, đơn vị | Ý nghĩa |
|---|---|---|
| Tốc độ cắt | v, m/phút | Quãng đường bề mặt phôi chạy qua lưỡi dao trong một phút; chọn theo vật liệu phôi và vật liệu dao |
| Bước tiến | f, mm/vòng | Quãng đường dao dịch chuyển sau mỗi vòng quay của phôi |
| Chiều sâu cắt | ap, mm | Chiều dày lớp kim loại dao cắt đi trong một lượt, đo theo bán kính phôi |
Trên máy tiện vạn năng, người đứng máy không chỉnh trực tiếp tốc độ cắt mà chọn số vòng quay trục chính n (vòng/phút). Máy tiện CNC (lệnh G96) và máy có tùy chọn tốc độ cắt không đổi như CSS trên SUN MASTER RML-V, CH-V thì tự đổi n theo đường kính tại mũi dao để giữ tốc độ cắt. Hai đại lượng liên hệ qua công thức v = π × D × n / 1000, trong đó D là đường kính phôi tại chỗ cắt, tính bằng mm.
Ví dụ trong bảng công thức của một hãng dụng cụ cắt: phôi đường kính 50 mm, trục chính quay 700 vòng/phút thì tốc độ cắt khoảng 110 m/phút. Đảo công thức, ta có n = 1000 × v / (π × D): cùng một tốc độ cắt, phôi càng nhỏ thì trục chính phải quay càng nhanh. Khi khỏa mặt đầu, đường kính tại mũi dao giảm dần khi dao chạy vào tâm, nên tốc độ cắt cũng giảm dần nếu số vòng quay giữ nguyên.
Bước tiến và bán kính mũi dao ảnh hưởng trực tiếp tới độ nhám. Theo công thức độ nhám lý thuyết của hãng dụng cụ cắt, bước tiến càng lớn và bán kính mũi dao càng nhỏ thì vết dao để lại càng sâu. Vì vậy tiện thô thường dùng chiều sâu cắt và bước tiến lớn để bóc nhanh vật liệu, còn tiện tinh dùng chiều sâu cắt nhỏ, bước tiến nhỏ để đạt kích thước và độ bóng. Con số cụ thể cho từng vật liệu nên lấy từ catalogue dao hoặc tài liệu hướng dẫn máy, rồi chỉnh dần theo thực tế. Cách chọn cấp tốc độ trên hộp số máy tiện vạn năng có trong bài Chọn tốc độ trục chính máy tiện FC hộp số 12 cấp.
Các nguyên công chính trên máy tiện
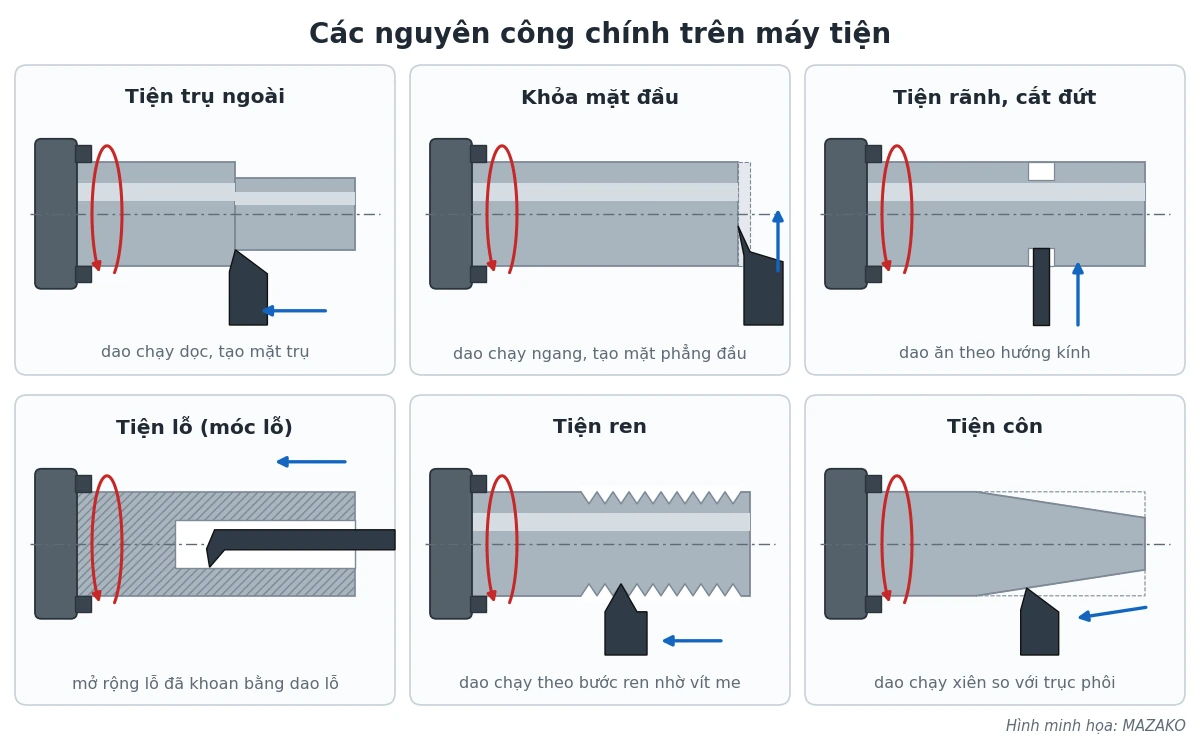
- Tiện trụ ngoài (tiện dọc): dao chạy song song với trục phôi, giảm đường kính, tạo các bậc trục.
- Khỏa mặt đầu: dao chạy vuông góc với trục, làm phẳng đầu phôi.
- Tiện rãnh, cắt đứt: dao lưỡi hẹp ăn theo hướng kính để tạo rãnh thoát dao, rãnh vòng chặn, hoặc cắt rời chi tiết khỏi phôi thanh.
- Tiện lỗ (móc lỗ): dao lỗ cán dài đi vào lỗ đã khoan để mở rộng, sửa độ đồng tâm và đạt kích thước.
- Tiện ren: dao có biên dạng ren chạy dọc trục với bước tiến đúng bằng bước ren. Trên máy tiện vạn năng, xe dao được vít me dẫn qua đai ốc hai nửa.
- Tiện côn: dao chạy xiên so với trục, bằng cách xoay bàn dao trên, lệch ụ động hoặc dùng bộ tiện côn.
Ngoài sáu nguyên công trên, máy tiện còn khoan, khoét, doa, taro bằng dụng cụ lắp trên ụ động, và lăn nhám phần tay cầm. Với chi tiết trục, một trình tự hay gặp là: khỏa mặt, khoan tâm, tiện thô các bậc, tiện tinh, tiện rãnh, tiện ren, vát cạnh, cắt đứt.
Máy tiện và dao tiện
Các kiểu máy tiện
- Máy tiện vạn năng (máy tiện cơ): thợ điều khiển bằng tay quay và tay gạt; linh hoạt, hợp sửa chữa, làm đơn chiếc và loạt nhỏ.
- Máy tiện CNC: chạy theo chương trình, lặp lại kích thước tốt, hợp sản xuất loạt và biên dạng phức tạp.
- Máy tiện đứng: trục chính thẳng đứng, dành cho chi tiết đường kính lớn và nặng như vành, bích cỡ lớn.
- Máy tiện tự động, máy tiện rơ-vôn-ve: dành cho chi tiết nhỏ, số lượng lớn.
Hai thông số đầu tiên khi chọn máy tiện là đường kính tiện lớn nhất trên băng và khoảng cách giữa hai mũi tâm, vì chúng giới hạn cỡ phôi máy nhận được.
Dao tiện
Dao tiện gồm cán dao và phần cắt. Theo vật liệu phần cắt có ba nhóm chính:
- Thép gió (HSS): mài sắc được ngay tại xưởng, dai, hợp tốc độ cắt thấp, máy cơ và việc đơn chiếc.
- Mảnh hợp kim cứng kẹp trên cán: chịu nhiệt tốt hơn thép gió nên cắt được ở tốc độ cao hơn; khi mòn thì xoay hoặc thay mảnh, không cần mài lại.
- Mảnh gốm, CBN, kim cương đa tinh thể (PCD): cần máy cứng vững. Gốm và CBN dùng cho thép đã tôi, gang; PCD dùng cho nhôm, kim loại màu, composite, không dùng cho thép.
Theo hình dáng có dao tiện ngoài, dao vai, dao rãnh và cắt đứt, dao lỗ, dao ren. Mũi dao phải gá đúng tâm phôi: dao cao hoặc thấp hơn tâm làm thay đổi góc cắt thực tế, khi khỏa mặt sẽ để lại núm ở tâm.
Khi nào chọn tiện, khi nào không
| Nên dùng tiện | Nên cân nhắc cách khác |
|---|---|
| Chi tiết tròn xoay: trục, bạc, chốt, bích, puly | Chi tiết dạng hộp, tấm phẳng, rãnh then dài: hợp phay |
| Cần đồng tâm giữa mặt ngoài và lỗ, gia công trong một lần gá | Chi tiết đã tôi cứng cần dung sai rất chặt, độ bóng cao: thường mài sau tiện |
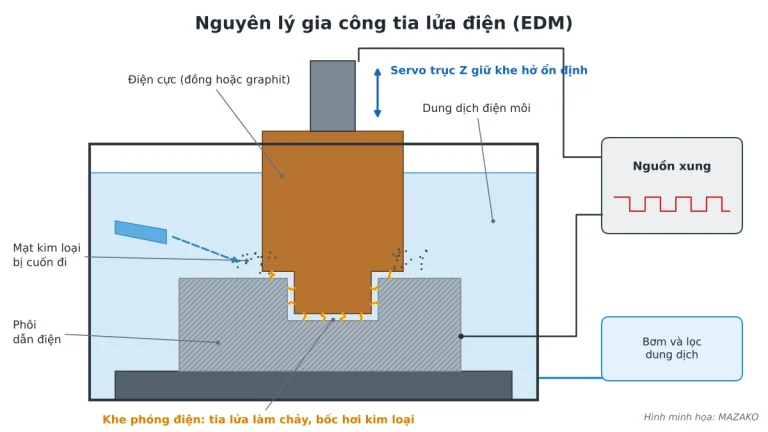
| Ren ngoài, ren trong cỡ vừa và lớn, ren bước đặc biệt | Hốc định hình sâu, góc trong sắc trên thép đã tôi: cân nhắc gia công tia lửa điện |
Ưu điểm lớn của tiện là bóc vật liệu nhanh và giữ độ đồng tâm khi gia công nhiều bề mặt trong một lần gá. Hạn chế là chỉ tạo được bề mặt tròn xoay quanh trục quay; mặt phẳng phụ, rãnh then, lỗ lệch tâm thường phải chuyển sang máy phay hoặc dùng đồ gá riêng.
Lưu ý an toàn và chất lượng khi tiện
Các điểm dưới đây diễn giải từ mục an toàn trong tài liệu hướng dẫn máy tiện SUN MASTER (dòng AHL và ERL):
- Rút chìa khóa mâm cặp ngay sau khi dùng. Chìa khóa còn cắm trên mâm cặp sẽ văng ra khi trục chính quay.
- Kẹp chặt phôi, rồi quay thử bằng tay một vòng để chắc phôi, dao, ổ dao và bàn xe dao không va vào mâm cặp.
- Phôi nhô khỏi mâm cặp dài hơn 3 lần đường kính của nó phải được đỡ (mũi tâm, luynét) và tiện ở tốc độ chậm.
- Không đeo găng tay khi máy chạy. Không gạt phoi bằng tay hay giẻ; dùng chổi hoặc móc phoi.
- Không hãm trục chính bằng tay; để trục tự dừng hoặc dùng phanh của máy.
- Dùng dao sắc, đúng loại. Dao cùn đòi lực cắt lớn hơn, dễ làm mẻ dao, bề mặt xấu.
- Thay dung dịch làm mát định kỳ, chỉnh vòi tưới để dung dịch không bắn ra người và sàn.
Danh sách quy tắc đầy đủ khi đứng máy có trong bài 11 quy tắc an toàn khi dùng máy tiện.
Máy tiện vạn năng tại MAZAKO
MAZAKO cung cấp máy tiện vạn năng SUN MASTER và KINWA với nhiều cỡ đường kính tiện và chiều dài băng. Cần tư vấn chọn máy theo chi tiết, hoặc chế độ cắt cho vật liệu cụ thể, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).
Xem thêm các công nghệ gia công khác
- Công nghệ phay kim loại: nguyên lý, kiểu phay, máy phay
- Gia công tia lửa điện EDM: xung định hình và cắt dây
- Công nghệ mài kim loại: mài phẳng, mài tròn, mài vô tâm
Nguồn tham khảo
- Mitsubishi Materials – Công thức tính toán trong tiện: tốc độ cắt, bước tiến, độ nhám lý thuyết (trang thông tin kỹ thuật).
- Brother Industries – Speedio Navi, bài “What Is Cutting Speed?”: công thức tốc độ cắt cho tiện và phay.
- Tài liệu hướng dẫn máy tiện SUN MASTER AHL, trang 3 (trang PDF 4): mục an toàn máy tiện.
- Tài liệu hướng dẫn máy tiện SUN MASTER ERL, trang 2: găng tay, phoi, dung dịch cắt.