Một trục lắp ổ bi, một tấm khuôn sau nhiệt luyện, một chốt định vị cần dung sai chặt: những chi tiết này thường đi qua máy tiện, máy phay trước, rồi mới tới máy mài ở bước cuối. Bài này giải thích công nghệ mài kim loại: nguyên lý cắt của đá mài, các kiểu mài chính (mài phẳng, mài tròn ngoài, mài tròn trong, mài vô tâm), cách chọn hạt mài và đọc ký hiệu đá, các loại máy mài, khi nào cần mài và những quy tắc an toàn không được bỏ qua.
Mài là gì
Đá mài gồm rất nhiều hạt mài cứng, giữ lại với nhau bằng chất kết dính, giữa các hạt có lỗ xốp chứa phoi và dung dịch. Mỗi hạt ở bề mặt đá là một lưỡi cắt rất nhỏ. Khi đá quay nhanh, các hạt cắt đi những phoi rất mỏng, nên mài đạt kích thước chính xác và bề mặt bóng hơn tiện, phay. Hạt mài cứng hơn nhiều so với kim loại, nên mài gia công được cả thép đã tôi cứng, vốn khó cắt bằng dao tiện, dao phay thông thường.
Trong quá trình mài, hạt cùn dần và lỗ xốp bị phoi lấp. Người thợ sửa đá bằng bút kim cương để bóc lớp hạt cùn, làm lộ hạt sắc và đưa đá về đúng hình dạng.
Các kiểu mài chính
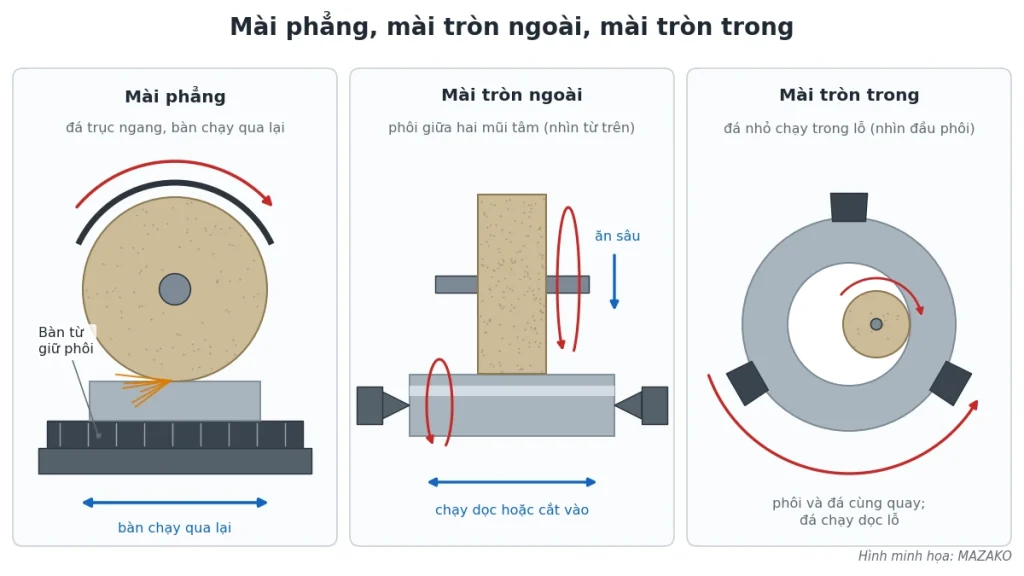
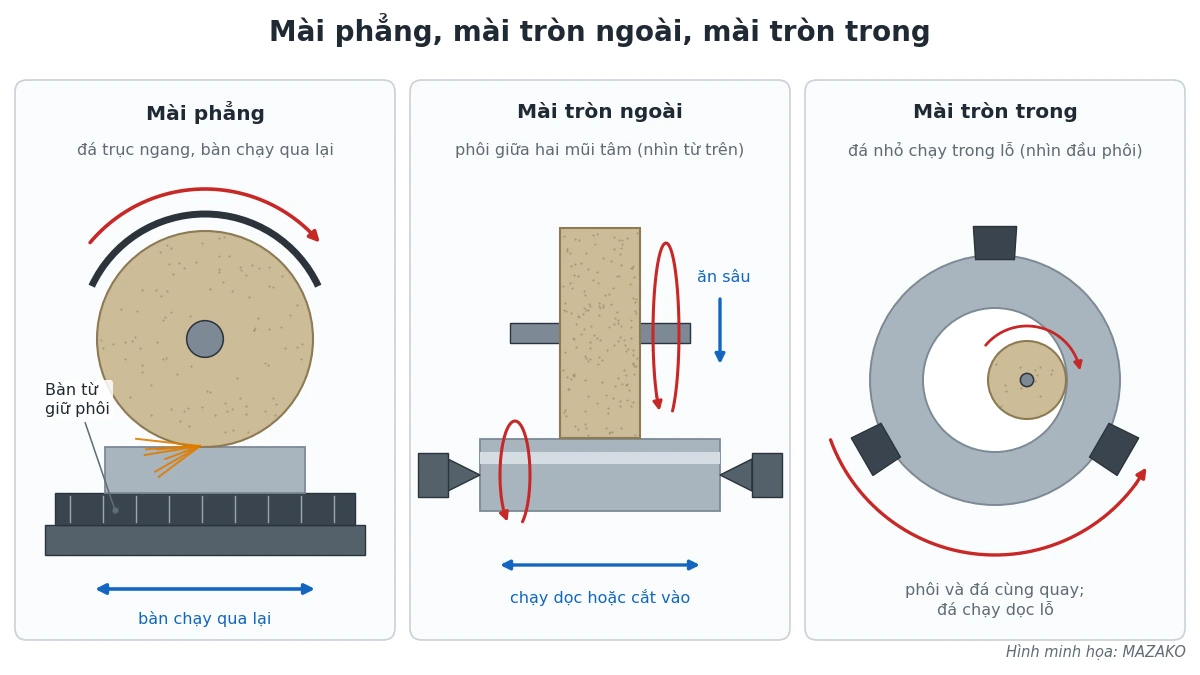
- Mài phẳng: phôi giữ trên bàn từ, bàn chạy qua lại dưới đá; sau mỗi hành trình, bàn dịch ngang một khoảng; mài hết bề rộng mặt mới cho đá ăn sâu thêm một lượng rất nhỏ. Dùng cho mặt phẳng, mặt song song, mặt vuông góc của tấm khuôn, căn đệm, dưỡng.
- Mài tròn ngoài: phôi quay giữa hai mũi tâm hoặc trên mâm cặp, đá quay quanh trục song song với trục phôi. Lấy ví dụ cổ trục lắp ổ bi: cổ trục hẹp hơn bề rộng đá thì đá chỉ cần tiến thẳng vào tới kích thước; cổ trục rộng hơn đá thì bàn mang phôi chạy dọc qua lại trước đá. Mặt côn được mài bằng cách xoay nghiêng bàn máy hoặc đầu đá.
- Mài tròn trong: đá nhỏ quay nhanh, chạy dọc trong lỗ của phôi đang quay; dùng cho lỗ lắp ổ bi, bạc, lỗ đã tôi cứng.
- Mài vô tâm: phôi không cần lỗ tâm, không cần kẹp (xem mục dưới).
- Mài dụng cụ: mài sắc dao tiện, dao phay, mũi khoan, mũi doa trên máy mài dụng cụ có đồ gá chia góc.
Mài vô tâm hoạt động thế nào
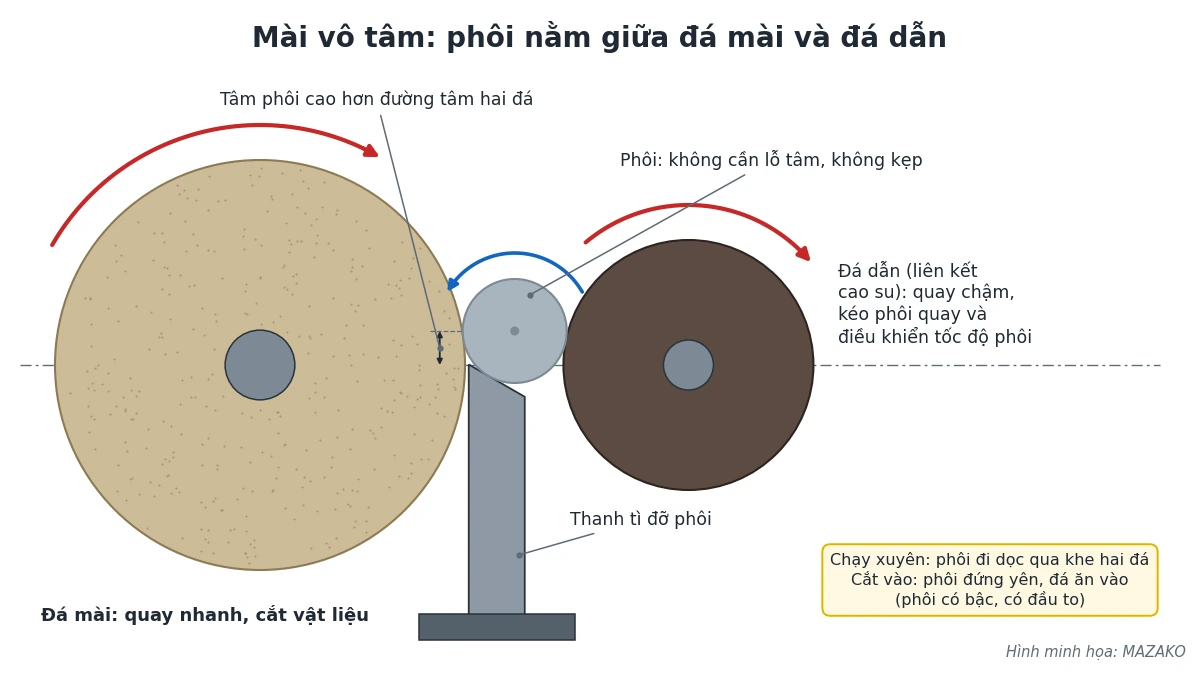
Phôi nằm trên một thanh tì, giữa đá mài và đá dẫn. Hai đá quay cùng chiều nhưng khác tốc độ: đá mài quay nhanh để cắt; đá dẫn liên kết cao su quay chậm, kéo phôi quay và điều khiển tốc độ phôi. Tâm phôi được đặt cao hơn đường nối tâm hai đá. Có ba cách cấp phôi:
- Chạy xuyên: phôi đi liên tục dọc qua khe giữa hai đá; hợp trục, chốt thẳng, cấp phôi tự động.
- Cắt vào: phôi đứng yên theo chiều dọc, đá ăn vào tới kích thước; hợp phôi có bậc, có đầu to, có đoạn côn.
- Chặn đầu: phôi đẩy vào tới cữ chặn; hợp chi tiết côn hoặc có đầu và thân dài.
Mài vô tâm hợp sản xuất loạt lớn, một người trông được nhiều máy. Vì không kẹp phôi, mặt ngoài phải mài trước nếu sau đó muốn mài vô tâm mặt trong.
Đá mài: chọn hạt và đọc ký hiệu
Chọn loại hạt mài theo vật liệu phôi:
| Hạt mài | Ký hiệu thường gặp | Hợp với |
|---|---|---|
| Nhôm ôxít | A | Thép và hợp kim của sắt |
| Cacbua silic | C | Gang, kim loại màu (đồng, đồng thau, nhôm), vật liệu phi kim |
| CBN (nitrua bo lập phương) | B kèm số cỡ hạt (ISO 6106); phần còn lại theo hãng | Thép tôi cứng, thép dụng cụ, thép làm khuôn và các vật liệu gốc sắt khó mài |
| Kim cương | D kèm số cỡ hạt (ISO 6106); phần còn lại theo hãng | Hợp kim cứng, gốm, kính; không dùng mài thép vì kim cương phản ứng với sắt |
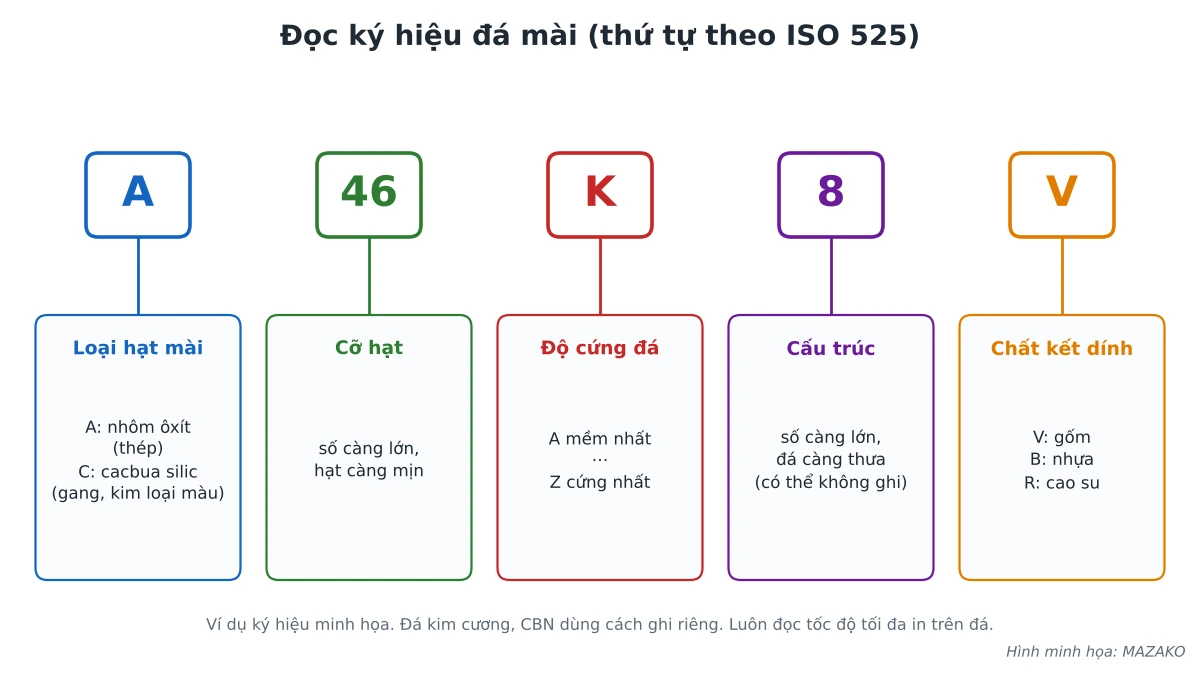
Ký hiệu trên đá mài thường (không phải đá kim cương, CBN) theo thứ tự của tiêu chuẩn ISO 525:
- Loại hạt mài: A là nhôm ôxít, C là cacbua silic.
- Cỡ hạt: số càng lớn, hạt càng mịn. Hạt thô bóc vật liệu nhanh; hạt mịn cho bề mặt bóng.
- Độ cứng đá: chữ cái từ A (mềm nhất) tới Z (cứng nhất), thể hiện chất kết dính giữ hạt chặt tới mức nào.
- Cấu trúc: số càng lớn, đá càng thưa, nhiều lỗ xốp; phần này có thể không ghi.
- Chất kết dính: V là gốm, B là nhựa, R là cao su.
Ngoài ký hiệu này, đá còn ghi tốc độ làm việc tối đa. Đây là thông tin bắt buộc phải đọc trước khi lắp đá.
Máy mài và phụ kiện
- Máy mài phẳng: trục đá nằm ngang hoặc thẳng đứng, bàn chạy dọc hoặc bàn quay.
- Máy mài tròn: mài ngoài, mài trong, hoặc máy mài tròn vạn năng làm được cả hai.
- Máy mài vô tâm: cho sản xuất loạt chốt, trục nhỏ, con lăn.
- Máy mài dụng cụ: mài dao, mũi khoan, mũi doa.
- Máy mài hai đá để bàn: mài sửa dao, dụng cụ cầm tay; không phải máy gia công chính xác.
Đi kèm máy mài thường có bàn từ giữ phôi thép khi mài phẳng, bút kim cương và bộ cân bằng để đá tròn đều, không rung, mũi tâm và luynét khi mài trục dài. Phôi không hút nam châm như nhôm, đồng, inox austenit phải kẹp bằng ê-tô hoặc đồ gá riêng.
Khi nào cần mài
| Nên mài | Thường không cần mài |
|---|---|
| Chi tiết đã tôi cứng: trục, chốt, bạc, tấm khuôn | Bóc lượng dư lớn: tiện, phay nhanh hơn nhiều |
| Yêu cầu độ tròn, độ phẳng, độ song song chặt hơn khả năng của tiện, phay | Dung sai và độ nhám tiện, phay đã đạt |
| Bề mặt lắp ổ bi, bề mặt trượt, mặt làm kín | Chi tiết thô, mặt không lắp ghép |
Nhược điểm của mài là bóc vật liệu chậm và sinh nhiệt lớn ở vùng tiếp xúc; nếu đá cùn, ăn sâu quá hoặc tưới nguội thiếu, bề mặt có thể bị cháy, đổi màu. Vì vậy khi lập quy trình, nên để lượng dư mài nhỏ và hợp lý sau tiện, phay.
An toàn khi mài
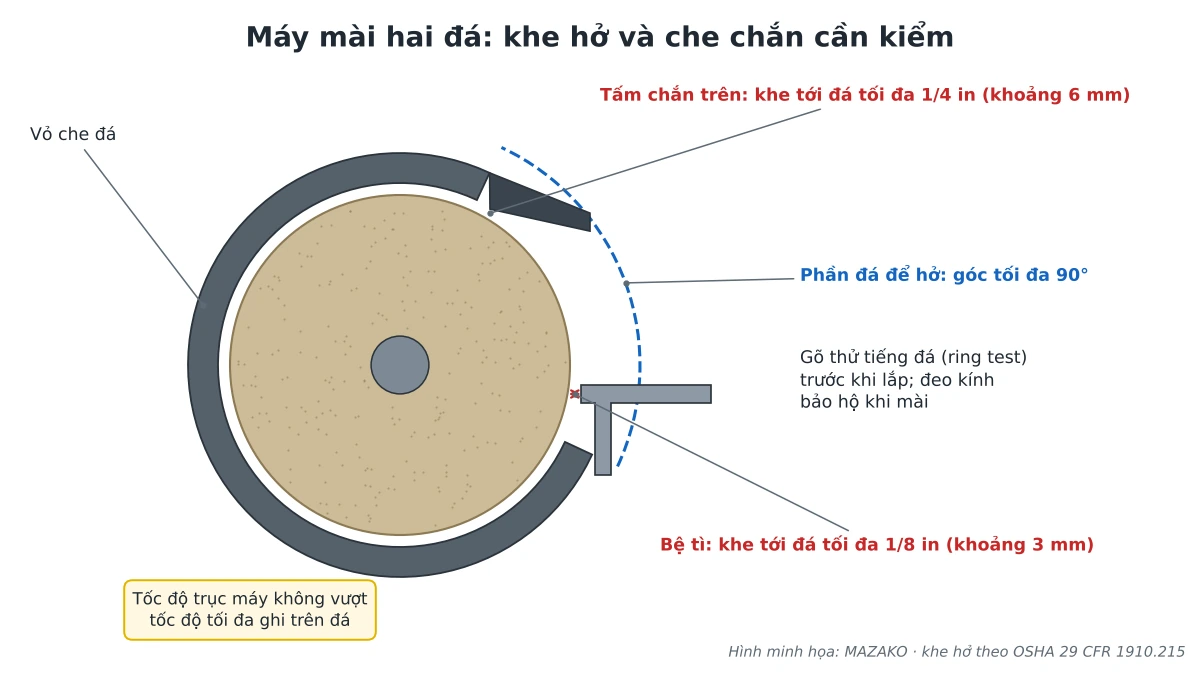
Đá mài quay nhanh có thể vỡ và văng mảnh. Các quy tắc sau tổng hợp từ danh mục kiểm tra an toàn máy mài theo quy định OSHA 29 CFR 1910.215 của Mỹ:
- Kiểm tra đá bằng mắt và gõ thử tiếng (ring test) trước khi lắp; đá nứt kêu đục, không được dùng.
- Tốc độ trục máy không được vượt tốc độ làm việc tối đa ghi trên đá.
- Với máy mài hai đá cầm phôi bằng tay: bệ tì chỉnh sát đá, khe hở tối đa 1/8 inch (khoảng 3 mm); tấm chắn trên cách đá tối đa 1/4 inch (khoảng 6 mm); phần đá để hở không quá 90°. Đá mòn thì chỉnh lại các khe này.
- Luôn đeo kính bảo hộ, tốt nhất thêm tấm che mặt.
- Trên máy mài phẳng, kiểm tra bàn từ đã giữ chặt phôi trước khi cho bàn chạy.
Cần tư vấn quy trình gia công trước và sau mài cho chi tiết cụ thể, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).
Xem thêm các công nghệ gia công khác
- Công nghệ tiện kim loại: nguyên lý và các nguyên công
- Bảng tốc độ cắt dao thép gió theo vật liệu phôi
Nguồn tham khảo
- ISO 525 – Bonded abrasive products: thứ tự ký hiệu, ký hiệu hạt mài A, C, chất kết dính V, B, R, thang độ cứng A–Z.
- Machinery’s Handbook, ấn bản 31 (Industrial Press), mục mài phẳng: hạt nhôm ôxít cho thép, cacbua silic cho gang và kim loại màu.
- Okuma – Grinding machine guide: các loại hạt mài và vật liệu phù hợp, sửa đá.
- Norton Abrasives (Saint-Gobain) – Diamond and cBN: CBN cho vật liệu gốc sắt, kim cương cho vật liệu không chứa sắt.
- ISO 6106 – Abrasive products, checking the grain size of superabrasives: ký hiệu cỡ hạt kim cương (D) và CBN (B).
- High Speed Training và Commodious (Anh) – Abrasive wheel marking: cỡ hạt, cấu trúc, ghi tốc độ tối đa.
- The Open University (OpenLearn, Manupedia) – Centreless grinding: nguyên lý và các cách cấp phôi.
- NIOSH 2004-101 – Danh mục kiểm tra máy mài; University of Notre Dame – Bench grinder safety; Rockford Systems – Safeguarding grinders: các khe hở theo OSHA 29 CFR 1910.215.