Bài Chọn tốc độ trục chính máy tiện FC hộp số 12 cấp có công thức tính vòng quay, nhưng tài liệu hướng dẫn FC không có tốc độ cắt cho từng vật liệu. Tài liệu hướng dẫn máy tiện SUN MASTER dòng ERL có bảng này ở trang 38 (tài liệu hướng dẫn ERL-V trang 37 in giống hệt): tốc độ cắt và bước tiến cho dao thép gió (HSS) theo 6 nhóm vật liệu, kèm bảng góc mài dao và bảng dung dịch làm mát. Bảng in trong tài liệu hướng dẫn ERL; với máy tiện vạn năng khác, dùng làm số tham khảo ban đầu. MAZAKO là ĐẠI LÝ SUN MASTER tại Việt Nam.
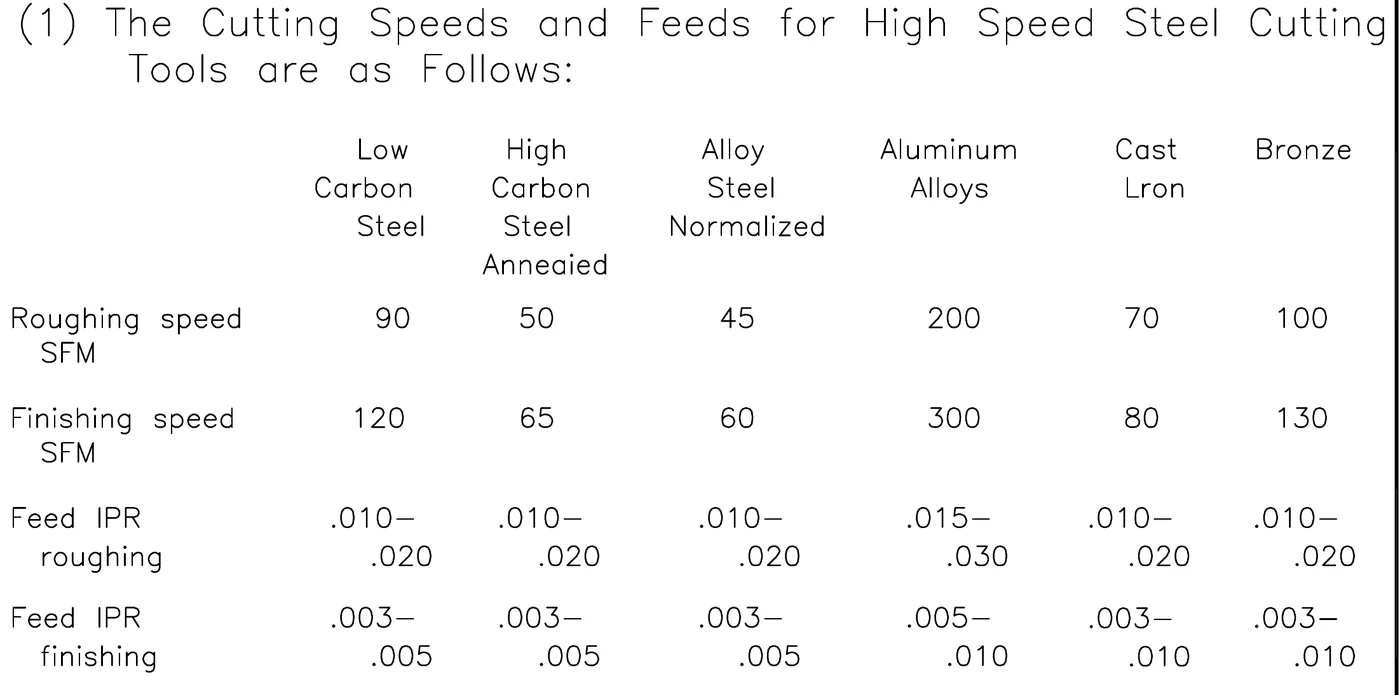
Bảng tốc độ cắt và bước tiến dao thép gió
Tài liệu hướng dẫn in đơn vị inch: tốc độ cắt tính bằng feet/phút (SFM), bước tiến tính bằng inch/vòng (IPR). Bảng dưới chép đúng số gốc; số trong ngoặc là MAZAKO quy đổi sang m/phút (1 ft = 0.3048 m) và mm/vòng (1 inch = 25.4 mm), làm tròn.
| Vật liệu phôi | Tốc độ cắt tiện thô | Tốc độ cắt tiện tinh | Bước tiến tiện thô | Bước tiến tiện tinh |
|---|---|---|---|---|
| Thép cacbon thấp | 90 SFM (27.4 m/phút) | 120 SFM (36.6 m/phút) | 0.010–0.020 IPR (0.25–0.51 mm/vòng) | 0.003–0.005 IPR (0.08–0.13 mm/vòng) |
| Thép cacbon cao, đã ủ | 50 SFM (15.2 m/phút) | 65 SFM (19.8 m/phút) | 0.010–0.020 IPR (0.25–0.51 mm/vòng) | 0.003–0.005 IPR (0.08–0.13 mm/vòng) |
| Thép hợp kim, đã thường hóa | 45 SFM (13.7 m/phút) | 60 SFM (18.3 m/phút) | 0.010–0.020 IPR (0.25–0.51 mm/vòng) | 0.003–0.005 IPR (0.08–0.13 mm/vòng) |
| Hợp kim nhôm | 200 SFM (61.0 m/phút) | 300 SFM (91.4 m/phút) | 0.015–0.030 IPR (0.38–0.76 mm/vòng) | 0.005–0.010 IPR (0.13–0.25 mm/vòng) |
| Gang | 70 SFM (21.3 m/phút) | 80 SFM (24.4 m/phút) | 0.010–0.020 IPR (0.25–0.51 mm/vòng) | 0.003–0.010 IPR (0.08–0.25 mm/vòng) |
| Đồng thanh (bronze) | 100 SFM (30.5 m/phút) | 130 SFM (39.6 m/phút) | 0.010–0.020 IPR (0.25–0.51 mm/vòng) | 0.003–0.010 IPR (0.08–0.25 mm/vòng) |
Đọc bảng thế nào
- Cùng một vật liệu, tiện tinh dùng tốc độ cắt cao hơn và bước tiến nhỏ hơn tiện thô.
- Trong bảng, thép hợp kim đã thường hóa có tốc độ thấp nhất: 45 SFM khi tiện thô, bằng một nửa thép cacbon thấp (90 SFM).
- Hợp kim nhôm có tốc độ cao nhất bảng: 200 SFM tiện thô, 300 SFM tiện tinh.
- Bảng chỉ dành cho dao thép gió. Với dao hợp kim cứng, tài liệu hướng dẫn ERL trang 39–41 chỉ đưa các bước chọn dao và bảng mác dao, không có bảng tốc độ.
Từ tốc độ cắt ra vòng quay trục chính
Tài liệu hướng dẫn ERL trang 38 dùng cùng công thức hệ inch như tài liệu hướng dẫn FC: RPM = (CS × 4) / D, trong đó CS là tốc độ cắt (SFM), D là đường kính phôi (inch). Giải thích công thức và ví dụ gốc của tài liệu hướng dẫn: xem bài Chọn tốc độ trục chính máy tiện FC hộp số 12 cấp.
Áp dụng bảng trên cho phôi thép cacbon thấp đường kính 2 inch (50.8 mm):
- Tiện thô, 90 SFM: RPM = (90 × 4) / 2 = 180 vòng/phút.
- Tiện tinh, 120 SFM: RPM = (120 × 4) / 2 = 240 vòng/phút.
Sau khi tính, tài liệu hướng dẫn dặn chọn cấp tốc độ gần nhất hoặc cấp thấp hơn kế tiếp có trên máy.
Góc mài dao thép gió theo vật liệu
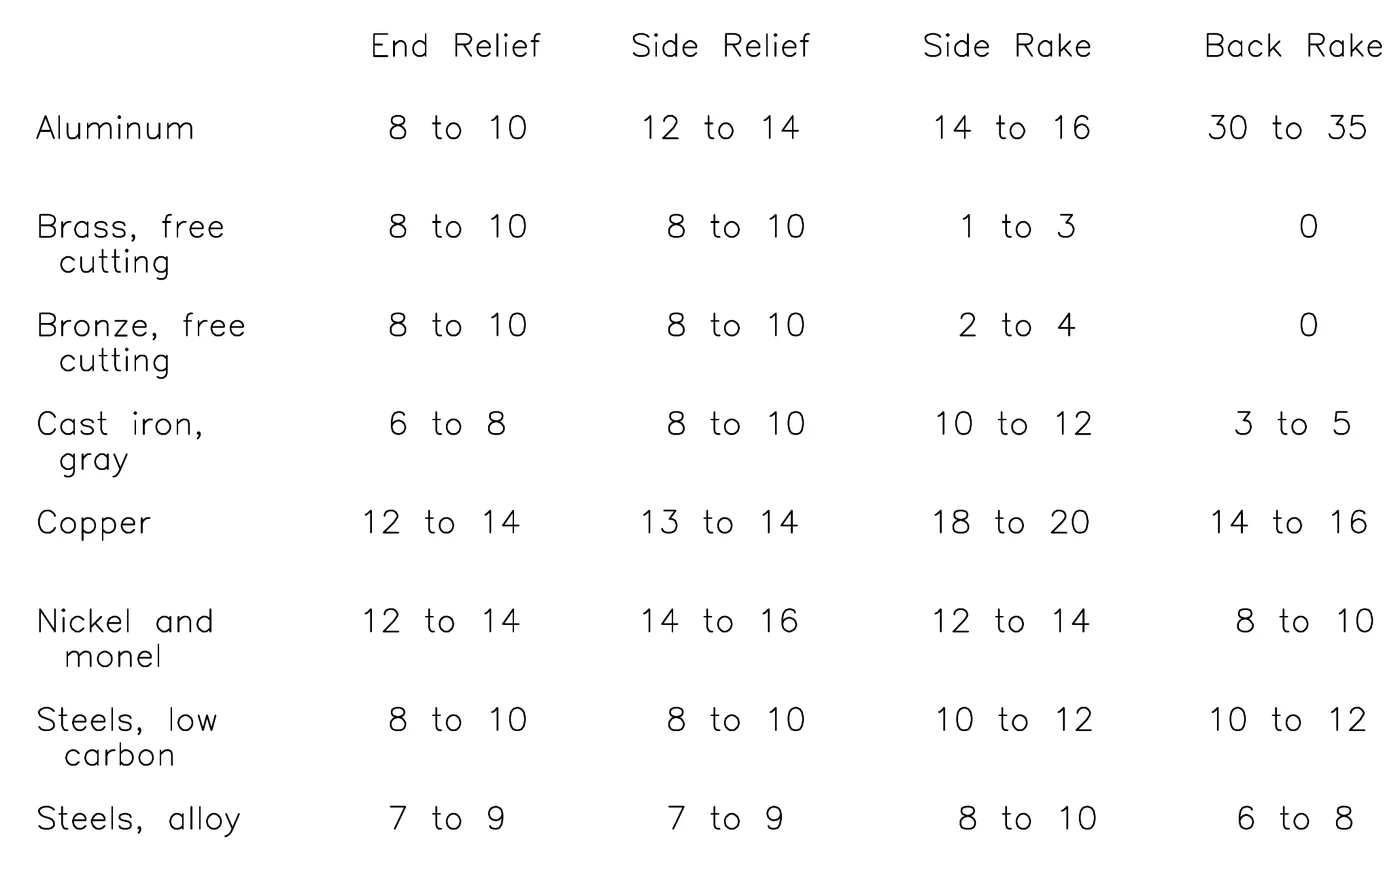
Tài liệu hướng dẫn ERL trang 39 (tài liệu hướng dẫn ERL-V trang 38) ghi thép gió là vật liệu dao tiện dùng phổ biến nhất, và đưa góc mài khuyến nghị (độ):
| Vật liệu phôi | Góc sau đầu (End relief) | Góc sau bên (Side relief) | Góc trước bên (Side rake) | Góc trước dọc (Back rake) |
|---|---|---|---|---|
| Nhôm | 8–10 | 12–14 | 14–16 | 30–35 |
| Đồng thau dễ cắt | 8–10 | 8–10 | 1–3 | 0 |
| Đồng thanh dễ cắt | 8–10 | 8–10 | 2–4 | 0 |
| Gang xám | 6–8 | 8–10 | 10–12 | 3–5 |
| Đồng đỏ | 12–14 | 13–14 | 18–20 | 14–16 |
| Niken và monel | 12–14 | 14–16 | 12–14 | 8–10 |
| Thép cacbon thấp | 8–10 | 8–10 | 10–12 | 10–12 |
| Thép hợp kim | 7–9 | 7–9 | 8–10 | 6–8 |
Tài liệu hướng dẫn AHL trang 4 nhắc: cắt bằng dao sai loại hoặc dao cùn phải tốn thêm lực, dễ làm vỡ hay bật chi tiết; dao đúng loại và sắc giảm tải và cho bề mặt đẹp hơn.
Dao hợp kim cứng
Tài liệu hướng dẫn ERL trang 39 ghi dao thép cacbon và thép gió không còn phù hợp với nhiều việc ngày nay; vật liệu cứng và hợp kim mới cần dao hợp kim cứng. Tài liệu hướng dẫn liệt kê 9 bước chọn dao hợp kim (trang 39 và 41): xác định chế độ cắt (tốc độ, bước tiến, chiều sâu cắt), chọn mác hợp kim, bán kính mũi, hình dạng mảnh, cỡ mảnh, chiều dày mảnh, kiểu dao, góc trước, cỡ cán. Trang 40 là bảng đối chiếu mác hợp kim theo nhóm C của nhiều hãng dao; bài không chép bảng này. Chọn mảnh dao theo catalogue của nhà cung cấp dao.
Dung dịch làm mát theo vật liệu
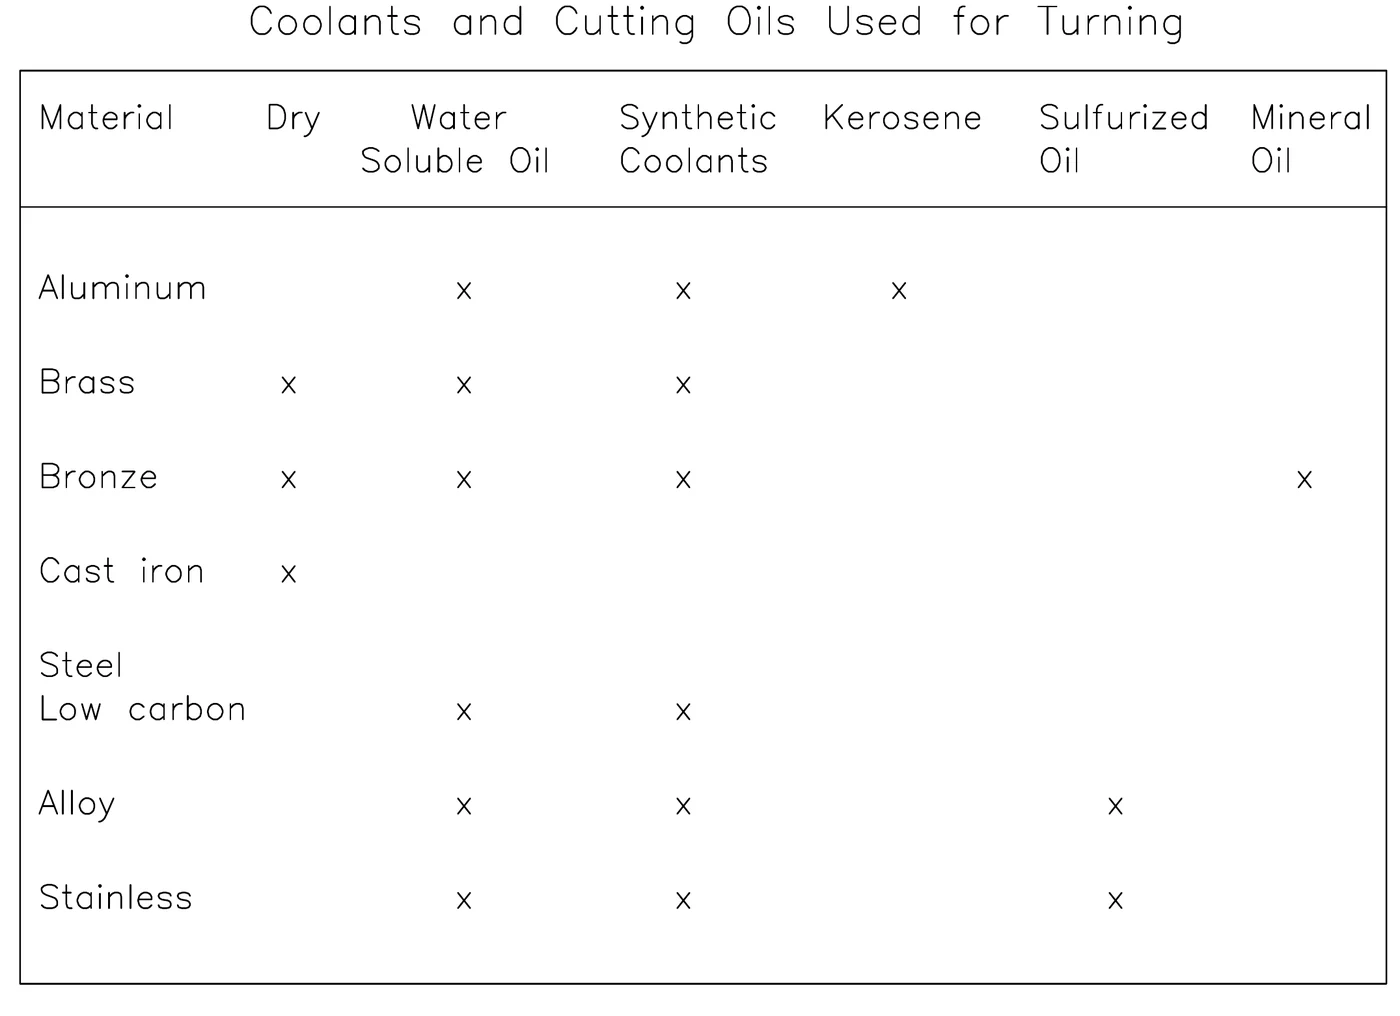
Tài liệu hướng dẫn ERL trang 41 (tài liệu hướng dẫn ERL-V trang 40) ghi: dung dịch làm mát dùng cho tiện nặng và tiện sản xuất; nhũ tương dầu – nước và dung dịch tổng hợp dùng phổ biến nhất; dầu lưu huỳnh hóa thường không dùng khi tiện, trừ khi tiện ren; phần lớn việc đơn chiếc được làm khô.
| Vật liệu | Khô | Dầu hòa tan trong nước | Dung dịch tổng hợp | Dầu hỏa | Dầu lưu huỳnh hóa | Dầu khoáng |
|---|---|---|---|---|---|---|
| Nhôm | – | x | x | x | – | – |
| Đồng thau | x | x | x | – | – | – |
| Đồng thanh | x | x | x | – | – | x |
| Gang | x | – | – | – | – | – |
| Thép cacbon thấp | – | x | x | – | – | – |
| Thép hợp kim | – | x | x | – | x | – |
| Thép không gỉ | – | x | x | – | x | – |
Cách châm và thay dung dịch làm mát: xem bài Thay nước làm mát máy tiện FC.
Bảng chỉ là điểm bắt đầu
Tài liệu hướng dẫn ERL trang 38 nêu các yếu tố quan trọng nhất khi chọn tốc độ cắt, bước tiến và chiều sâu cắt: vật liệu và đường kính phôi, vật liệu và hình dạng dao; tài liệu hướng dẫn khuyên tra thêm sổ tay gia công. Tài liệu hướng dẫn FC-V trang 20 nhắc bước tiến và tốc độ trục chính phải chọn cùng nhau: thợ có kinh nghiệm lấy số trong bảng tra làm điểm bắt đầu, rồi chỉnh dần bước tiến (đôi khi cả tốc độ) đến khi đạt kết quả tốt nhất. Chọn bước tiến trên hộp bước tiến: Chạy dao tự động máy tiện FC: bước tiến và ly hợp quá tải.
Cảnh báo an toàn
- Dừng hẳn trục chính rồi mới đổi tốc độ; không gạt số, không đo phôi khi máy đang chạy (tài liệu hướng dẫn ERL trang 4).
- Chạy sai tốc độ có thể làm chi tiết gần đó vỡ hoặc phôi bung ra; phôi lớn phải tiện ở tốc độ chậm (tài liệu hướng dẫn AHL trang 4).
- Phôi nhô khỏi mâm cặp hoặc đầu máy dài hơn 3 lần đường kính phải được đỡ và tiện ở tốc độ chậm (tài liệu hướng dẫn AHL trang 4).
- Không đeo găng tay khi máy chạy; hạn chế để dầu cắt, dung dịch làm mát dính trên da, rửa tay sau khi tiếp xúc (tài liệu hướng dẫn ERL trang 2).
Liên hệ kỹ thuật MAZAKO
Cần tư vấn chế độ cắt cho vật liệu cụ thể trên máy tiện SUN MASTER, ví dụ các model trong danh mục máy tiện vạn năng ERL, liên hệ kỹ thuật MAZAKO – ĐẠI LÝ SUN MASTER tại Việt Nam: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).