Trên máy tiện SUN MASTER dòng FC, cả xe dao (chạy dọc) và bàn dao ngang (chạy ngang) đều chạy dao tự động được. Tốc độ chạy dao (bước tiến) do các tay gạt hộp bước tiến quyết định. Bài này hướng dẫn bật chạy dao, đổi chiều, khóa xe dao và đặt ly hợp an toàn quá tải theo manual dòng FC; dải bước tiến lấy theo catalogue SUN MASTER.
Bài áp dụng cho 8 mã FC bản thường (mã không có chữ V): FC-1640, FC-1660, FC-1840, FC-1860, FC-1880, FC-2140, FC-2160, FC-2180. Catalogue ghi mọi mã FC có hộp bước tiến vạn năng và hộp xe dao đảo chiều (universal feed gearbox & reversible apron). MAZAKO là ĐẠI LÝ SUN MASTER tại Việt Nam.
Dải bước tiến theo catalogue
- Bước tiến dọc: 0.04 ~ 1.0 (0.0015 inch ~ 0.04 inch).
- Bước tiến ngang: 0.02 ~ 0.5 (0.00075 inch ~ 0.02 inch).
Đơn vị mm theo catalogue. Catalogue cũng ghi hộp xe dao có điều khiển tự động cho chạy dọc, chạy ngang, chạy tới và chạy lùi.
Bảng bước tiến gắn trên máy
Bảng ren và bước tiến trong manual (bảng này cũng gắn trên máy) có cột bước tiến gồm 15 giá trị. Mỗi giá trị có mã 5 ký tự để đặt tay gạt hộp bước tiến:
| Bước tiến (mm) | Bước tiến (inch) | Mã tay gạt |
|---|---|---|
| 0.04 | 0.0015 | LCT1Y |
| 0.05 | 0.0020 | LCT4Y |
| 0.06 | 0.0025 | LCT8Y |
| 0.08 | 0.0030 | LCS1Y |
| 0.10 | 0.0040 | LCS4Y |
| 0.12 | 0.0050 | LCS8Y |
| 0.15 | 0.0060 | LCR1Y |
| 0.20 | 0.0080 | LCR3Y |
| 0.25 | 0.0100 | LCR6Y |
| 0.30 | 0.0120 | LCR8Y |
| 0.35 | 0.0140 | HCS2Y |
| 0.40 | 0.0160 | HCS4Y |
| 0.50 | 0.0200 | HCS8Y |
| 0.75 | 0.0300 | HCR3Y |
| 1.00 | 0.0400 | HCR6Y |
15 giá trị này trải từ 0.04 đến 1.00 mm, trùng với dải bước tiến dọc của catalogue. Góc bảng có ký hiệu “1/1” và “1/2” kèm mũi tên, nhưng manual không giải thích ký hiệu này bằng chữ, nên bài không suy ra bước tiến ngang từ bảng. Khi cần bước tiến ngang chính xác, hãy hỏi kỹ thuật MAZAKO.
Cách đặt tay gạt theo mã: xem bài Tiện ren hệ mét và hệ inch trên máy tiện SUN MASTER.
Thông số 8 mã FC bản thường
| Model | Đường kính tiện qua băng máy | Khoảng cách chống tâm | Đường kính tiện qua hầu máy | Đường kính tiện qua bàn xe dao | Công suất motor trục chính | Mâm cặp (catalogue: phụ kiện tiêu chuẩn) | Ren hệ mét | Ren hệ inch (Whitworth) | Bước tiến dọc | Bước tiến ngang | Hành trình bàn dao ngang |
|---|---|---|---|---|---|---|---|---|---|---|---|
| FC-1640 | Ø410 (16.14 inch) | 1000 (40 inch) | Ø583 (22.95 inch) | Ø262 (10.3 inch) | Tiêu chuẩn 10 HP (7.5 kW); tùy chọn 12.5 HP (9.375 kW) | Backplate for 10 inch chuck (bích lắp mâm cặp) | 39 loại / 0.2 ~ 14 mm | 45 loại / 2 ~ 72 T.P.I. | 0.04 ~ 1.0 (0.0015 inch ~ 0.04 inch) | 0.02 ~ 0.5 (0.00075 inch ~ 0.02 inch) | 250 (9.84 inch) |
| FC-1660 | Ø410 (16.14 inch) | 1500 (60 inch) | Ø583 (22.95 inch) | Ø262 (10.3 inch) | Tiêu chuẩn 10 HP (7.5 kW); tùy chọn 12.5 HP (9.375 kW) | Backplate for 10 inch chuck (bích lắp mâm cặp) | 39 loại / 0.2 ~ 14 mm | 45 loại / 2 ~ 72 T.P.I. | 0.04 ~ 1.0 (0.0015 inch ~ 0.04 inch) | 0.02 ~ 0.5 (0.00075 inch ~ 0.02 inch) | 250 (9.84 inch) |
| FC-1840 | Ø462 (18.11 inch) | 1000 (40 inch) | Ø650 (25.59 inch) | Ø305 (12 inch) | Tiêu chuẩn 10 HP (7.5 kW); tùy chọn 12.5 HP (9.375 kW) | Backplate for 10 inch chuck (bích lắp mâm cặp) | 39 loại / 0.2 ~ 14 mm | 45 loại / 2 ~ 72 T.P.I. | 0.04 ~ 1.0 (0.0015 inch ~ 0.04 inch) | 0.02 ~ 0.5 (0.00075 inch ~ 0.02 inch) | 300 (11.81 inch) |
| FC-1860 | Ø462 (18.11 inch) | 1500 (60 inch) | Ø650 (25.59 inch) | Ø305 (12 inch) | Tiêu chuẩn 10 HP (7.5 kW); tùy chọn 12.5 HP (9.375 kW) | Backplate for 10 inch chuck (bích lắp mâm cặp) | 39 loại / 0.2 ~ 14 mm | 45 loại / 2 ~ 72 T.P.I. | 0.04 ~ 1.0 (0.0015 inch ~ 0.04 inch) | 0.02 ~ 0.5 (0.00075 inch ~ 0.02 inch) | 300 (11.81 inch) |
| FC-1880 | Ø462 (18.11 inch) | 2120 (83.46 inch) | Ø650 (25.59 inch) | Ø305 (12 inch) | Tiêu chuẩn 10 HP (7.5 kW); tùy chọn 12.5 HP (9.375 kW) | Backplate for 10 inch chuck (bích lắp mâm cặp) | 39 loại / 0.2 ~ 14 mm | 45 loại / 2 ~ 72 T.P.I. | 0.04 ~ 1.0 (0.0015 inch ~ 0.04 inch) | 0.02 ~ 0.5 (0.00075 inch ~ 0.02 inch) | 300 (11.81 inch) |
| FC-2140 | Ø542 (21.34 inch) | 1000 (40 inch) | Ø730 (28.74 inch) | Ø387 (15.23 inch) | Tiêu chuẩn 10 HP (7.5 kW); tùy chọn 12.5 HP (9.375 kW) | Backplate for 10 inch chuck (bích lắp mâm cặp) | 39 loại / 0.2 ~ 14 mm | 45 loại / 2 ~ 72 T.P.I. | 0.04 ~ 1.0 (0.0015 inch ~ 0.04 inch) | 0.02 ~ 0.5 (0.00075 inch ~ 0.02 inch) | 300 (11.81 inch) |
| FC-2160 | Ø542 (21.34 inch) | 1500 (60 inch) | Ø730 (28.74 inch) | Ø387 (15.23 inch) | Tiêu chuẩn 10 HP (7.5 kW); tùy chọn 12.5 HP (9.375 kW) | Backplate for 10 inch chuck (bích lắp mâm cặp) | 39 loại / 0.2 ~ 14 mm | 45 loại / 2 ~ 72 T.P.I. | 0.04 ~ 1.0 (0.0015 inch ~ 0.04 inch) | 0.02 ~ 0.5 (0.00075 inch ~ 0.02 inch) | 300 (11.81 inch) |
| FC-2180 | Ø542 (21.34 inch) | 2120 (83.46 inch) | Ø730 (28.74 inch) | Ø387 (15.23 inch) | Tiêu chuẩn 10 HP (7.5 kW); tùy chọn 12.5 HP (9.375 kW) | Backplate for 10 inch chuck (bích lắp mâm cặp) | 39 loại / 0.2 ~ 14 mm | 45 loại / 2 ~ 72 T.P.I. | 0.04 ~ 1.0 (0.0015 inch ~ 0.04 inch) | 0.02 ~ 0.5 (0.00075 inch ~ 0.02 inch) | 300 (11.81 inch) |
Đơn vị mm theo catalogue (catalogue ghi “Unit: mm”); số giữ nguyên như in, ký hiệu " của catalogue viết thành chữ inch. Catalogue ghi bích lắp mâm cặp là phụ kiện tiêu chuẩn; mâm cặp 3 chấu và 4 chấu nằm trong mục phụ kiện tùy chọn.
Bật chạy dao tự động
- Tắt trục chính và chờ trục chính dừng hẳn.
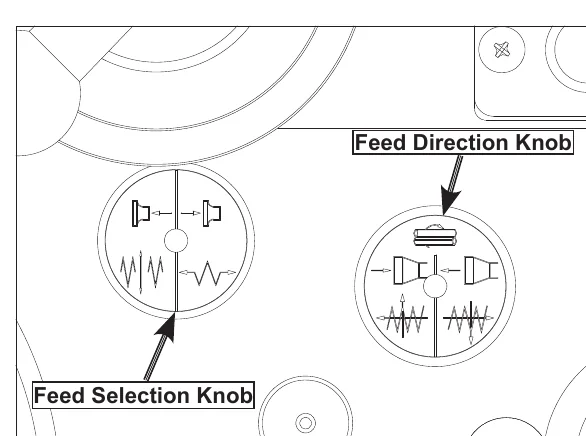
- Gạt cần đổi chiều bước tiến trên đầu máy để gài vít me hoặc trục chạy dao. Nếu bánh răng chưa vào khớp, xoay nhẹ tay quay của bộ phận cần chạy dao (xe dao hoặc bàn dao ngang) cho bánh răng ăn khớp.
- Ấn cần bật/tắt chạy dao ở mặt trước hộp xe dao xuống để gài chạy dao.
- Đẩy núm chọn chạy dao vào để chạy dọc (xe dao); kéo núm ra để chạy ngang (bàn dao ngang).
- Đặt núm ly hợp chạy dao theo mục “Ly hợp an toàn quá tải” bên dưới, để ly hợp trượt trước khi hệ chạy dao bị quá tải.
Manual nhắc thêm: bước tiến và tốc độ trục chính phải chọn cùng nhau. Thợ có kinh nghiệm thường lấy số trong bảng tra hoặc trang tính làm điểm xuất phát, rồi chỉnh nhẹ bước tiến (đôi khi cả tốc độ) cho tới khi đạt kết quả tốt. Cách chọn tốc độ: Chọn tốc độ trục chính máy tiện FC hộp số 12 cấp.
Đổi chiều chạy dao
Có hai chỗ đổi chiều: cần đổi chiều bước tiến trên đầu máy và núm đổi chiều trên hộp xe dao. Hai bộ phận này đảo chiều lẫn nhau, nên chiều thật của xe dao phụ thuộc cả hai:
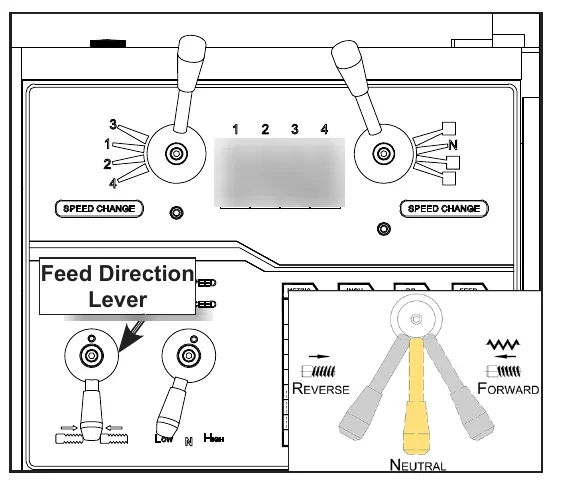
- Núm đổi chiều trên hộp xe dao đang đẩy vào: chiều ghi trên biển của cần đầu máy chỉ đúng khi tiện ren; khi chạy dao, chiều thật ngược với biển.
- Núm đang kéo ra: chiều ghi trên biển chỉ đúng khi chạy dao; khi tiện ren, chiều thật ngược với biển.
Lợi ích của núm trên hộp xe dao là đổi chiều chạy dao mà không phải dừng máy rồi đi tới đầu máy gạt cần. Cách làm theo manual:
- Khi máy đang chạy, đưa cần chạy dao về vị trí trung gian.
- Đẩy hoặc kéo núm đổi chiều để đổi chiều quay của trục chạy dao.
- Gài lại chạy dao. Xe dao hoặc bàn dao ngang đang được chọn sẽ chạy theo chiều ngược lại.
Khi nào khóa xe dao
- Chạy dao dọc hoặc tiện ren: nhả khóa xe dao.
- Tiện mặt đầu bằng chạy dao ngang: nên khóa xe dao, còn vít khóa căn nêm bàn dao ngang phải ở trạng thái nới. Nếu vít này đang siết, nới bằng lục giác 3 mm.
- Đầu ca: lịch bảo trì hằng ngày yêu cầu kiểm bu lông khóa xe dao đã được nới.
Ly hợp an toàn quá tải
Catalogue ghi trục chạy dao có ly hợp an toàn (Safety clutch is equipped to feed shaft). Manual mô tả đây là ly hợp chỉnh được, giúp hệ chạy dao không gãy bánh răng, gãy trục khi bị quá tải ngoài ý muốn.
Cách đặt ly hợp theo manual:
- Siết hết núm ly hợp để ly hợp vào đúng chỗ.
- Nới núm ra hết, vừa nới vừa đếm số vòng.
- Siết lại núm bằng 1/3 số vòng vừa đếm.
- Nếu ở mức này ly hợp trượt quá dễ, có thể siết thêm.
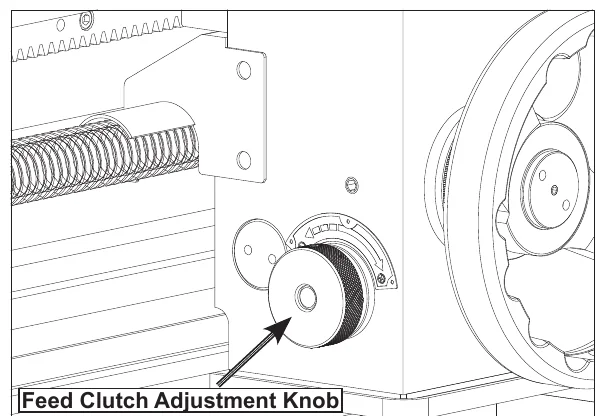
Không siết chết núm ly hợp. Khi núm bị siết hết, ly hợp bị vô hiệu, không trượt khi hệ chạy dao quá tải, và hệ chạy dao sẽ hỏng.
Cữ chặn xe dao
Hộp xe dao có cữ chặn và vòng chặn chỉnh được, dùng để đặt điểm xe dao tự dừng. Khi chạy dao dọc, cữ chặn chạm vòng chặn thì ly hợp ma sát nhả trục chạy dao khỏi hộp xe dao và xe dao dừng lại.
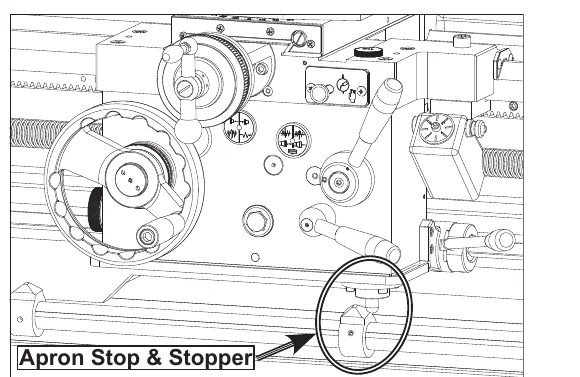
Catalogue SUN MASTER còn liệt kê hai loại cữ chặn trong mục phụ kiện tùy chọn: cữ chặn xe dao có thước micromet (Micrometer Carriage Stop) và cữ chặn 5 bậc (5-Step Carriage Stop).
Giá đỡ vít me và trục chạy dao
Giá đỡ này giữ vít me và trục chạy dao không bị cong khi xe dao được đưa sát về phía mâm cặp cho những việc tiện ngắn. Manual ghi giá đỡ chỉ có ở một số mã, nhưng danh sách mã in trong manual có mã không thuộc dòng FC hiện hành, nên bài không nêu mã áp dụng.
Chỉnh độ rơ vít me bàn dao ngang, bàn dao trên và căn nêm: Chỉnh độ rơ bàn dao, vít me và căn nêm máy tiện FC.
Cảnh báo an toàn
- Không siết chết núm ly hợp chạy dao: ly hợp mất tác dụng bảo vệ quá tải.
- Đầu ca: đưa cần chạy dao trên hộp xe dao về vị trí trung gian trước khi khởi động, để tránh va chạm khi máy chạy.
- Tắt trục chính và chờ dừng hẳn rồi mới gài chạy dao tự động.
- Nhả chạy dao tự động sau khi dùng, không bỏ máy chạy khi không có người; kiểm để dao, ổ dao, bàn dao và xe dao không chạm mâm cặp trong suốt hành trình.
- Luôn ngắt điện trước mọi việc bảo dưỡng, điều chỉnh, kể cả thay dao. Dùng ổ khóa và công tắc tổng, rút chìa công tắc khởi động để tránh người không phận sự dùng máy hoặc máy bị khởi động ngoài ý muốn.
- Toàn bộ quy tắc an toàn khi đứng máy: An toàn khi đứng máy tiện: 11 quy tắc theo manual FC.
Đọc tiếp
- Hướng dẫn vận hành máy tiện vạn năng SUN MASTER
- Chọn tốc độ trục chính máy tiện FC hộp số 12 cấp
- Tiện ren hệ mét và hệ inch trên máy tiện SUN MASTER
- Chỉnh độ rơ bàn dao, vít me và căn nêm máy tiện FC
Cần kỹ thuật hỗ trợ?
Nếu máy của bạn khác với mô tả trong bài, hoặc bạn cần hướng dẫn chạy dao, đặt ly hợp tại xưởng, hãy liên hệ đội kỹ thuật MAZAKO – ĐẠI LÝ SUN MASTER tại Việt Nam – qua hotline và thông tin liên hệ ở cuối trang. Khi liên hệ, ghi rõ mã máy in trên thân máy để kỹ thuật đối chiếu đúng manual và catalogue.
Nguồn tham khảo: catalogue SUN MASTER FULL RANGE PRODUCTS (trang 5–6, 15–16, 21); manual SUN MASTER dòng FC – High Speed Precision Lathe, Instruction and Spare Parts Manual (trang 2, 3, 6, 16, 17, 18, 19, 20, 25). Số trang ghi theo số in ở chân trang tài liệu.