Một tấm cối dập vừa nhiệt luyện xong cần mở lỗ hình có góc gần vuông; một lòng khuôn ép nhựa cần thêm gân sâu và hẹp: dao phay gần như không làm được, nhưng đó lại là việc hằng ngày của gia công tia lửa điện (EDM, Electrical Discharge Machining). Dưới đây là nguyên lý phóng điện, cách chọn máy cắt dây hay máy xung theo chi tiết, các yếu tố quyết định năng suất, bề mặt và lưu ý an toàn.
Nguyên lý gia công tia lửa điện
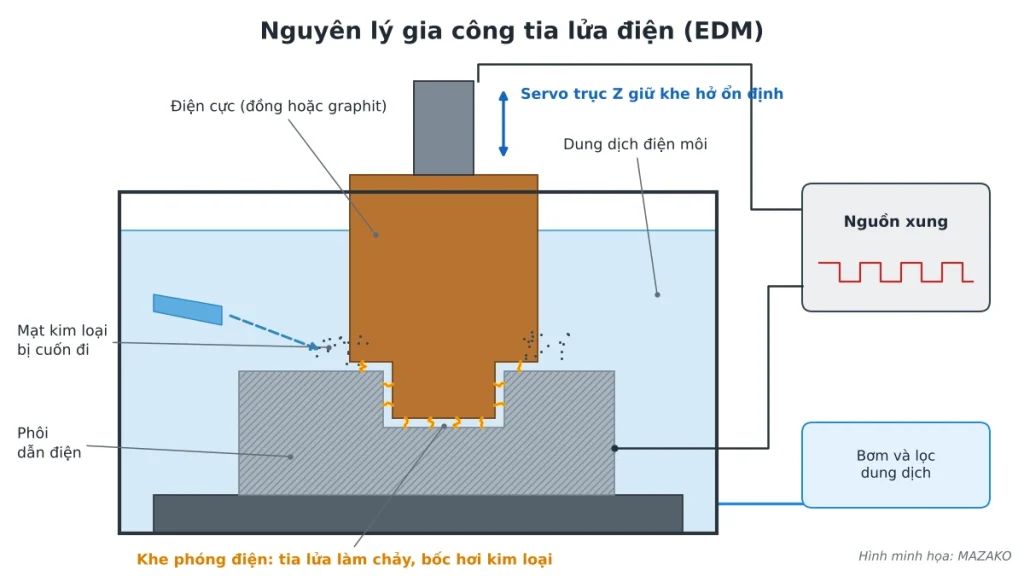
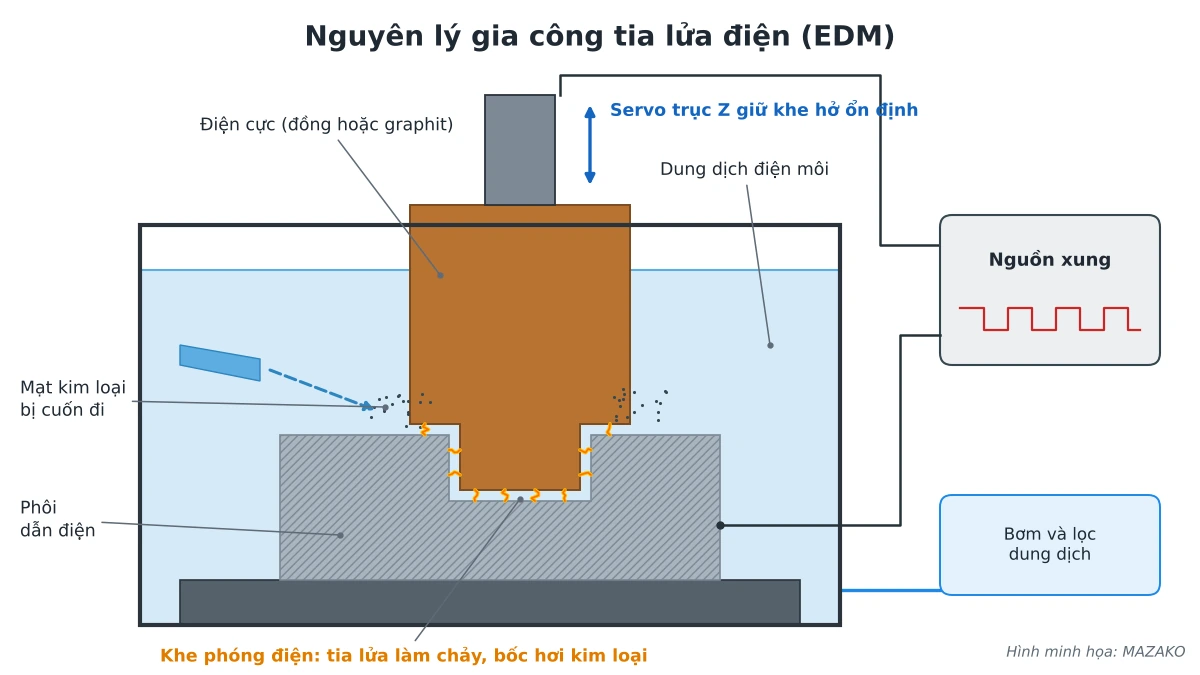
EDM không dùng lưỡi cắt. Điện cực và phôi đều phải dẫn điện, được đặt cách nhau một khe rất nhỏ trong một dung dịch cách điện gọi là dung dịch điện môi. Nguồn xung đặt điện áp giữa điện cực và phôi. Dung dịch giữ vai trò cách điện cho tới khi khe hở và điện áp đủ để ion hóa nó; lúc đó một tia lửa phóng qua khe, nhiệt độ rất cao tại điểm phóng làm một lượng kim loại rất nhỏ nóng chảy và bốc hơi.
Nguồn ngắt dòng, dung dịch làm nguội vùng phóng và cuốn mạt kim loại đi; rồi tia lửa kế tiếp xuất hiện ở điểm khác. Quá trình lặp lại rất nhiều lần mỗi giây, bào mòn phôi dần theo hình của điện cực. Hệ servo liên tục điều chỉnh vị trí điện cực để giữ khe phóng ổn định.
Kim loại bị bóc bằng nhiệt (nóng chảy, bốc hơi), nên độ cứng của phôi gần như không ảnh hưởng: thép đã tôi, hợp kim cứng, hợp kim chịu nhiệt đều gia công được, điều kiện là phôi phải dẫn điện. Điện cực cũng bị mòn trong quá trình phóng điện, nên mòn điện cực là một thông số phải tính.
Chọn kiểu máy theo chi tiết cần làm
Ở xưởng, câu hỏi đầu tiên là đường cắt có đi xuyên hết phôi hay không; trả lời được câu này là gần như đã chọn xong kiểu máy.
Đường cắt xuyên hết phôi: máy cắt dây
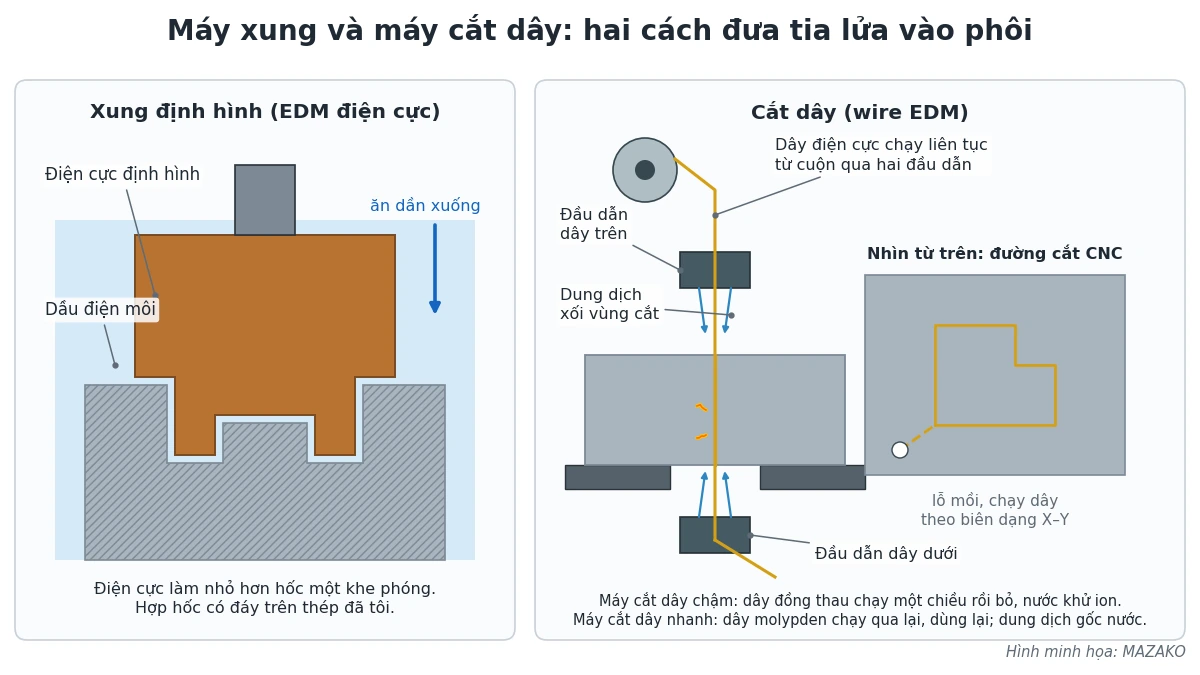
Điện cực của máy cắt dây (wire EDM) là một sợi dây kim loại mảnh căng giữa hai đầu dẫn dây trên và dưới. Bàn máy mang phôi chạy theo biên dạng do chương trình CNC điều khiển, dây bóc vật liệu dọc đường chạy, nên chỉ làm được đường đi suốt chiều dày phôi. Biên dạng kín nằm giữa tấm phải khoan sẵn lỗ mồi để luồn dây. Việc quen thuộc của máy cắt dây ở xưởng khuôn là lỗ hình trên tấm cối, chày dập, tấm giữ chày, dưỡng kiểm và các chi tiết mỏng có biên dạng lạ.
Ở Việt Nam có hai dòng máy cắt dây khác nhau khá rõ; khi đặt gia công hay hỏi mua máy nên nói rõ loại nào:
- Máy cắt dây nhanh, thợ hay gọi là máy cắt dây molypden: dây molypden quấn trên tang, chạy qua chạy lại và được dùng lại nhiều lần; dung dịch là nhũ tương hoặc dung dịch tổng hợp gốc nước, pha từ chất cô đặc. Vốn đầu tư và chi phí chạy thấp nên máy rất phổ biến ở xưởng vừa và nhỏ; đổi lại, độ chính xác và độ bóng thấp hơn. Máy “trung tốc” là máy cắt dây nhanh có thêm chế độ cắt nhiều lượt.
- Máy cắt dây chậm: dây đồng thau (hoặc dây có lớp phủ) kéo từ cuộn, chạy một chiều qua vùng cắt rồi bỏ đi, không quay lại; dung dịch là nước khử ion. Máy đắt hơn, tốn dây hơn nhưng chính xác và bóng hơn, hợp chi tiết dung sai chặt.
Với máy cắt dây chậm, cỡ dây thông dụng khoảng 0,25 đến 0,3 mm; dây mảnh 0,1 mm trở xuống dùng cho chi tiết nhỏ, góc trong bán kính nhỏ.
Hốc có đáy, không thông: máy xung định hình
Khi chỗ cần làm có đáy – gân sâu trong lòng khuôn ép nhựa, chữ và logo chìm trên mặt khuôn, hốc lục giác trong lỗ không thông của chi tiết đã tôi – sợi dây không đi qua được, nên phải dùng máy xung định hình (còn gọi là EDM điện cực).
Điện cực bằng đồng hoặc graphit được làm trước theo hình chỗ cần tạo, thường bằng phay CNC hoặc chính máy cắt dây, nên ở nhiều xưởng khuôn hai loại máy này đi cùng nhau. Máy hạ điện cực dần vào phôi ngâm trong dầu điện môi; hốc tạo ra mang hình in ngược của điện cực. Tia lửa phóng qua khe ở mọi phía, nên điện cực phải làm nhỏ hơn hốc một khe phóng. Hốc cần bề mặt đẹp thường dùng ít nhất hai điện cực: điện cực bóc thô đã mòn, điện cực sau sửa tinh.
- Điện cực đồng: hợp chi tiết nhỏ và bề mặt mịn; giãn nở nhiệt nhiều nên kém hợp điện cực lớn.
- Điện cực graphit: chịu nhiệt tốt, dẫn điện tốt, dễ gia công; hợp điện cực lớn và làm số lượng nhiều, nhưng bề mặt không mịn bằng đồng.
Lỗ nhỏ, lỗ mồi: máy khoan lỗ EDM
Điện cực là ống đồng hoặc đồng thau, nước bơm qua lỗ giữa ống để xối mạt; máy dùng làm lỗ nhỏ trên vật liệu cứng và lỗ mồi cho cắt dây.
Năng suất và chất lượng bề mặt phụ thuộc vào đâu
- Năng lượng mỗi xung (cường độ dòng điện, thời gian phóng): năng lượng lớn bóc vật liệu nhanh nhưng bề mặt thô; năng lượng nhỏ, tần số cao cho bề mặt mịn nhưng chậm. Vì vậy gia công thường đi từ thô, bán tinh tới tinh.
- Cực tính và tần số xung: ảnh hưởng tới tốc độ bóc và độ mòn điện cực.
- Xối rửa: mạt kim loại phải được dung dịch cuốn đi đều; xối kém làm phóng điện không ổn định.
- Cắt dây: thường cắt một lượt thô, sau đó các lượt cắt tinh mỏng để đạt kích thước và độ nhám.
Bề mặt sau EDM: lớp tái đông
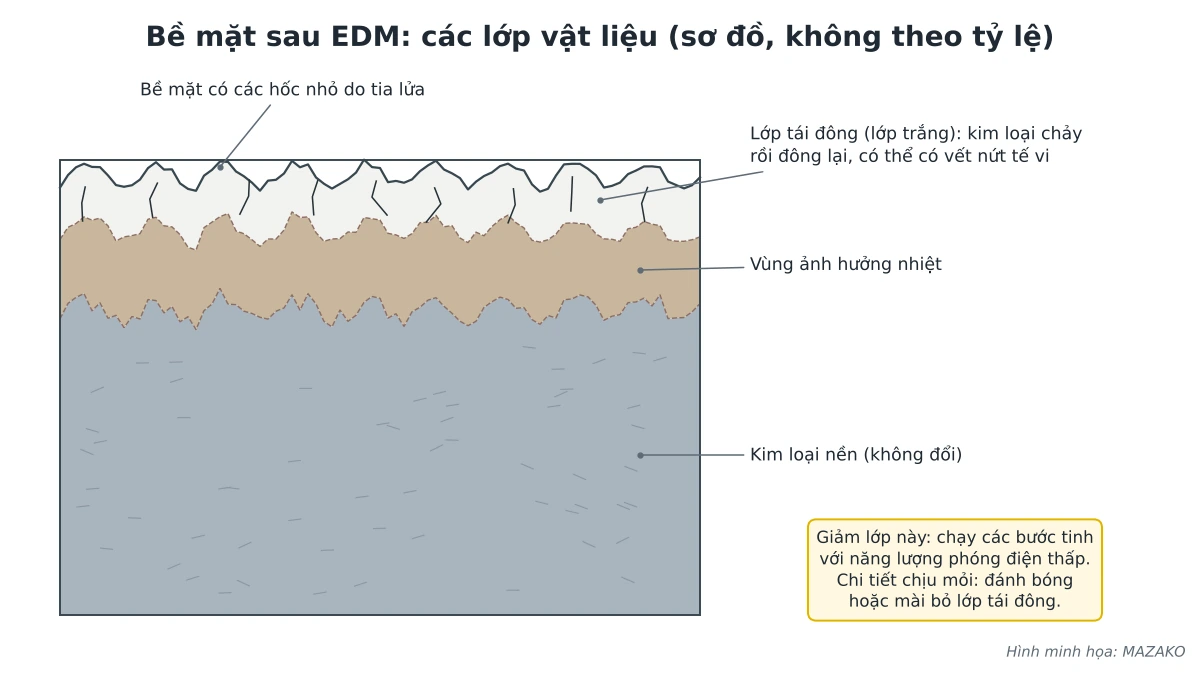
Bề mặt EDM gồm vô số hốc nhỏ do tia lửa để lại. Ngay dưới bề mặt là lớp tái đông (còn gọi là lớp trắng): kim loại đã nóng chảy nhưng không bị cuốn đi, đông lại trên bề mặt. Lớp này có thể có vết nứt tế vi do ứng suất nhiệt, làm giảm khả năng chịu mỏi và chống ăn mòn. Bên dưới là vùng ảnh hưởng nhiệt, rồi tới kim loại nền.
Năng lượng phóng điện càng nhỏ thì lớp tái đông càng mỏng và ít nứt. Với chi tiết chịu tải thay đổi hoặc khuôn cần bề mặt tốt, nên kết thúc bằng các bước tinh năng lượng thấp, rồi đánh bóng hoặc mài bỏ lớp này nếu cần.
Khi nào nên dùng EDM
| Ưu điểm | Hạn chế |
|---|---|
| Độ cứng phôi gần như không ảnh hưởng: gia công được sau nhiệt luyện | Phôi bắt buộc phải dẫn điện |
| Gần như không có lực cắt: chi tiết mỏng, nhỏ ít biến dạng | Bóc vật liệu chậm hơn nhiều so với tiện, phay |
| Góc trong sắc, rãnh hẹp sâu, hốc định hình phức tạp | Máy xung cần điện cực riêng cho từng hình, điện cực bị mòn |
| Cắt dây cho biên dạng chính xác, lặp lại tốt | Có lớp tái đông trên bề mặt; tiêu hao dây, dung dịch, điện năng |
Cách làm hay gặp ở xưởng khuôn: phần bóc vật liệu lớn nên làm bằng tiện, phay khi phôi còn mềm; sau nhiệt luyện mới dùng EDM cho những chỗ dao không làm được hoặc làm rất khó.
Lưu ý an toàn khi dùng máy EDM
Với máy xung định hình dùng dầu, rủi ro lớn nhất là cháy dầu điện môi. Các khuyến cáo phòng cháy cho máy EDM thống nhất ở những điểm sau:
- Dùng dầu điện môi có điểm chớp cháy cao, đúng loại hãng máy khuyến cáo.
- Luôn giữ mức dầu phủ trên vùng phóng điện tối thiểu theo hướng dẫn hãng máy; tăng thêm khi chạy dòng lớn.
- Không tháo hay vô hiệu hóa khóa liên động mức dầu và cảm biến nhiệt độ dầu.
- Trang bị hệ thống chữa cháy tự động phù hợp đám cháy dầu, thường là CO2; huấn luyện thợ dùng bình chữa cháy.
- Hạn chế chạy máy không người trông, nhất là máy cũ thiếu các khóa an toàn.
- Vệ sinh bộ hút khói và lọc gió của tủ nguồn để không đọng hơi dầu.
Ngoài ra, không chạm vào điện cực, dây hoặc phôi khi máy đang phóng điện, và thay lọc dung dịch đúng kỳ để giữ máy chạy ổn định.
Cần trao đổi phương án gia công cho chi tiết cụ thể, chọn tiện, phay hay gia công tia lửa điện, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).
Xem thêm các công nghệ gia công khác
- Công nghệ khoan kim loại: khoan, khoét, doa, taro
- Công nghệ phay kim loại: nguyên lý, kiểu phay, máy phay
Nguồn tham khảo
- Modern Machine Shop – Machining 101: What is Electrical Discharge Machining: nguyên lý, dung dịch điện môi, vật liệu điện cực, cỡ dây cắt.
- Machinery’s Handbook, ấn bản 31 (Industrial Press), mục EDM: dây đồng thau và cỡ dây, nước khử ion, khoan lỗ EDM bằng điện cực ống.
- Modern Machine Shop – EDM Network’s Wire EDM Series Provides Reusable Wire.
- Stanford Advanced Materials – All about molybdenum wire and EDM wire cutting.
- MoldMaking Technology – EDM’s Effect on Surface Integrity: lớp trắng, vùng ảnh hưởng nhiệt, vết nứt tế vi và cách giảm.
- Northbridge Insurance – Electro discharge machining fire risk prevention.
- Firetrace (Air Filtration Systems) – Protecting Against EDM Fires.