Mặt phẳng đế máy, rãnh then trên trục, hốc khuôn, bậc lắp ghép, lỗ bu lông theo tọa độ: đó là những việc của máy phay. Nếu tiện tạo bề mặt tròn xoay, thì phay tạo gần như mọi bề mặt còn lại. Bài này giải thích nguyên lý phay, các thông số chế độ cắt, các kiểu phay chính, sự khác nhau giữa phay thuận và phay nghịch, các loại máy và dao phay, cùng lưu ý an toàn, chất lượng cho xưởng cơ khí.
Phay là gì
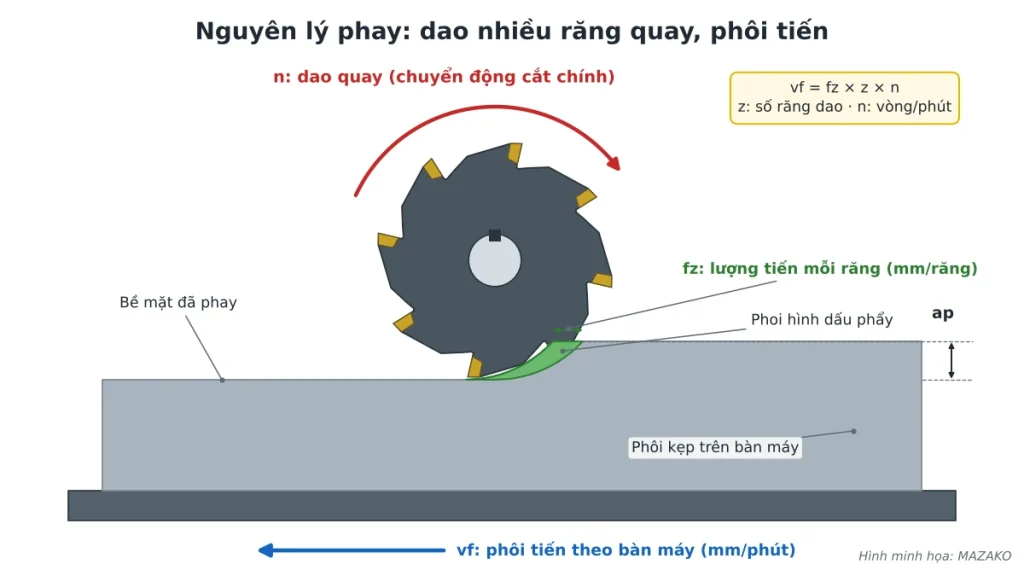
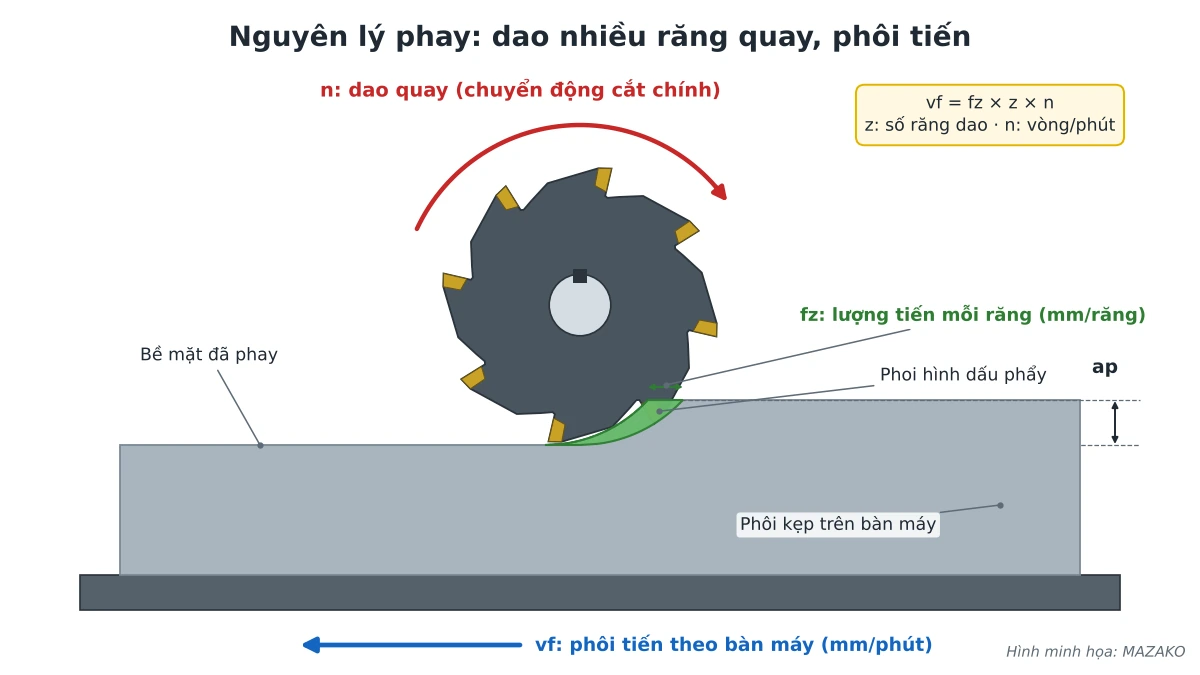
Khi phay, dao có nhiều lưỡi cắt (răng) quay quanh trục của nó; đây là chuyển động cắt chính. Phôi kẹp trên bàn máy; bàn máy (hoặc đầu trục chính) dịch chuyển để phôi và dao chuyển động tương đối theo các phương X, Y, Z; đây là chuyển động tiến. Ngược với tiện, ở phay dao quay còn phôi không quay.
Mỗi răng dao chỉ cắt trong một phần vòng quay: răng vào cắt, cắt một phoi hình dấu phẩy rồi ra khỏi phôi. Tùy chiều rộng cắt, tại một thời điểm có thể chỉ một răng hoặc vài răng cùng cắt: phay mặt hoặc phay rãnh hết bề rộng dao thường có nhiều răng cùng ăn vào phôi. Cắt gián đoạn như vậy giúp lưỡi có lúc nghỉ, nhưng mỗi lần vào cắt là một lần va đập. Vì thế phay cần máy cứng vững, phôi kẹp chắc và dao chọn đúng.
Thông số chế độ cắt khi phay
| Thông số | Ký hiệu, đơn vị | Cách hiểu |
|---|---|---|
| Tốc độ cắt | v, m/phút | Tốc độ của lưỡi cắt trên đường kính ngoài của dao: v = π × D × n / 1000, với D là đường kính dao (mm) |
| Lượng tiến mỗi răng | fz, mm/răng | Quãng đường bàn máy tiến được khi dao quay qua một bước răng (1/z vòng); thường do catalogue dao đưa ra |
| Tốc độ tiến bàn | vf, mm/phút | vf = fz × z × n, với z là số răng của dao |
| Chiều sâu cắt | ap, mm | Chiều dày lớp cắt đo dọc trục dao |
| Chiều rộng cắt | ae, mm | Bề rộng phần dao ăn vào phôi, đo theo hướng kính dao |
Ví dụ trong một bảng công thức phay: dao 8 răng, lượng tiến 0,2 mm/răng, trục chính 600 vòng/phút thì tốc độ tiến bàn là 0,2 × 8 × 600 = 960 mm/phút. Công thức này cho thấy vì sao không thể bê nguyên tốc độ tiến bàn của dao này sang dao khác: dao ít răng hơn mà giữ nguyên vf thì mỗi răng phải cắt phoi dày hơn, dễ mẻ lưỡi. Trên máy phay vạn năng, tốc độ tiến bàn thường chọn theo cấp có sẵn; trên máy CNC, lập trình viên nhập trực tiếp.
Các kiểu phay chính
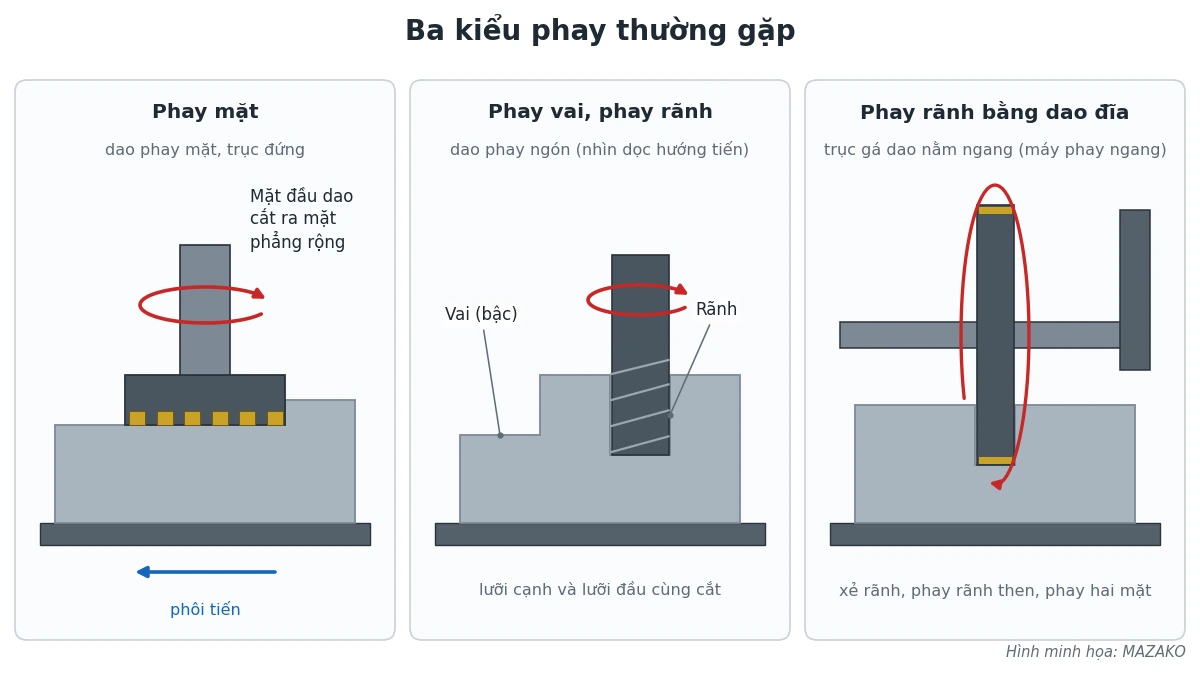
- Phay mặt: dao phay mặt đường kính lớn, gắn nhiều mảnh cắt, trục dao vuông góc với mặt cần gia công. Dùng để làm phẳng mặt rộng, tạo mặt chuẩn cho các nguyên công sau.
- Phay vai, phay rãnh, phay hốc: dùng dao phay ngón, cắt bằng cả lưỡi cạnh và lưỡi đầu. Đây là kiểu phay linh hoạt nhất: bậc vuông, rãnh then, hốc kín, đường viền.
- Phay biên dạng, phay bề mặt 3D: dao đầu cầu hoặc dao phay ngón chạy theo đường chương trình trên máy CNC, dùng nhiều trong làm khuôn.
- Phay bằng dao đĩa trên máy phay ngang: dao đĩa lắp trên trục gá nằm ngang để xẻ rãnh, phay rãnh then, hoặc ghép nhiều dao để phay hai mặt song song trong một lượt.
- Phay định hình: dao có sẵn biên dạng như rãnh chữ T, rãnh đuôi én, răng bánh răng.
- Khoan, khoét, doa trên máy phay: dùng nòng trục chính; vị trí lỗ lấy theo tọa độ bàn máy nên chính xác hơn khoan theo dấu vạch.
Phay thuận và phay nghịch
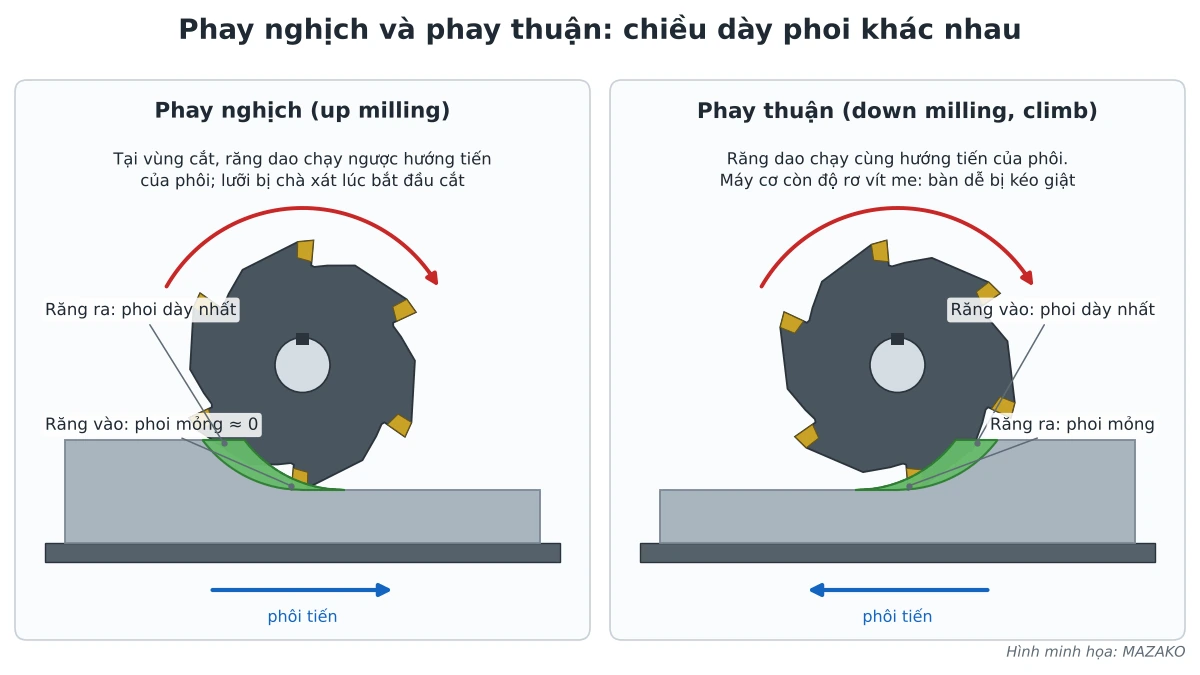
Cùng một dao và một đường chạy, hướng tiến của phôi so với chiều quay của dao tạo ra hai cách cắt khác nhau:
- Phay nghịch (up milling): tại vùng cắt, răng dao chạy ngược hướng tiến của phôi. Phoi bắt đầu từ chiều dày gần bằng 0 rồi dày dần. Lúc mới vào, lưỡi dao chà xát trên bề mặt trước khi ăn được vào kim loại.
- Phay thuận (down milling, climb milling): răng dao chạy cùng hướng tiến của phôi. Phoi dày nhất ngay khi răng vào cắt rồi mỏng dần. Phoi được bỏ lại phía sau dao, ít bị cắt lại, nên bề mặt thường đẹp hơn và dao mòn chậm hơn.
Trên máy CNC có vít me bi, phay thuận thường là lựa chọn mặc định. Trên máy phay cơ còn độ rơ ở vít me bàn, lực cắt khi phay thuận có thể kéo giật bàn máy về phía dao, gây gãy dao và văng mảnh; nhiều xưởng vì thế không cho phay thuận trên máy cơ còn độ rơ. Khi đó nên phay nghịch, hoặc chỉnh khử độ rơ và khóa các trục không chạy.
Máy phay và dao phay
Các kiểu máy phay
- Máy phay đứng: trục chính thẳng đứng, phổ biến nhất trong xưởng; nhiều máy có nòng trục chạy lên xuống và đầu nghiêng được.
- Máy phay ngang: trục chính nằm ngang, lắp trục gá dao đĩa.
- Máy phay đứng – ngang, máy phay vạn năng: có cả hai đầu trục chính; một số kiểu có bàn xoay để phay rãnh xoắn, phay góc.
- Máy phay giường: bàn chạy trên giường cố định, đầu trục chính lên xuống. Kết cấu này cứng vững hơn kiểu bàn đặt trên công-xôn nâng hạ, hợp phôi nặng.
- Trung tâm gia công CNC: thay dao tự động, ba trục trở lên, làm nhiều nguyên công trong một lần gá.
Phụ kiện thường đi kèm: ê-tô máy, bàn xoay, đầu chia độ, thước số hiển thị tọa độ.
Dao phay
Các loại hay gặp: dao phay mặt gắn mảnh hợp kim, dao phay ngón bằng thép gió hoặc hợp kim cứng nguyên khối, dao đầu cầu, dao đĩa, dao định hình. Dao phay ngón ít răng thoát phoi tốt hơn, hợp vật liệu mềm dẻo như nhôm; dao nhiều răng hợp cắt tinh và vật liệu cứng hơn. Luôn kẹp dao với phần nhô ra ngắn nhất có thể để giảm rung.
Khi nào chọn phay
| Phay phù hợp | Nên cân nhắc cách khác |
|---|---|
| Mặt phẳng, bậc, rãnh, hốc, chi tiết dạng hộp | Chi tiết tròn xoay dài như trục, bạc: tiện nhanh và đồng tâm hơn |
| Lỗ cần đúng tọa độ, nhiều mặt cần vuông góc với nhau | Chi tiết đã tôi cứng cần độ phẳng, độ bóng cao: mài |
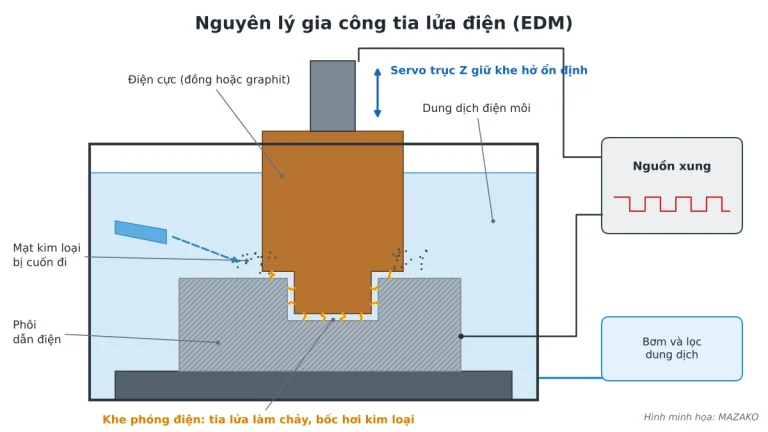
| Biên dạng 2D, bề mặt 3D trên máy CNC | Góc trong rất sắc, rãnh hẹp sâu trên thép đã tôi: gia công tia lửa điện |
Ưu điểm của phay là linh hoạt về hình dạng và tốc độ bóc vật liệu cao với dao nhiều răng. Hạn chế là cắt gián đoạn gây va đập, đòi hỏi máy và đồ gá cứng vững; chi tiết nhiều mặt trên máy ba trục phải gá lại nhiều lần, mỗi lần gá là một lần có thể sai lệch.
Lưu ý an toàn và chất lượng khi phay
- Kẹp phôi chắc trên ê-tô hoặc bàn máy, mặt tì sạch phoi. Rà ê-tô song song với hành trình bàn bằng đồng hồ so trước khi phay chính xác.
- Kẹp dao đúng, siết chặt; không để dao nhô dài quá mức cần.
- Đeo kính bảo hộ; phoi phay văng mạnh và nóng. Không đeo găng tay, không mặc áo rộng tay khi trục chính quay.
- Không đưa tay gần dao đang quay, không gạt phoi bằng tay; dừng hẳn trục chính rồi mới dùng chổi làm sạch, đo phôi.
- Trên máy cơ còn độ rơ, ưu tiên phay nghịch; khóa các trục không di chuyển.
- Phay thô xong nên đo lại, bù sai lệch rồi mới phay tinh lượt cuối.
Máy phay tại MAZAKO
MAZAKO cung cấp máy phay Jen Lian gồm phay đứng, phay đứng – ngang, phay đứng – ngang có bàn xoay, phay giường và phay vạn năng; xem các model trong danh mục máy phay Jen Lian. Cần tư vấn chọn máy theo kích thước phôi, hoặc chọn dao và chế độ cắt cho vật liệu cụ thể, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).
Xem thêm các công nghệ gia công khác
- Công nghệ tiện kim loại: nguyên lý và các nguyên công
- Công nghệ khoan kim loại: khoan, khoét, doa, taro
Nguồn tham khảo
- Sandvik Coromant – Formulas and definitions for milling (metric): tốc độ cắt, số vòng quay, tốc độ tiến bàn, lượng tiến mỗi răng.
- Mitsubishi Materials – Công thức tính toán trong phay: tốc độ cắt, lượng tiến mỗi răng, tốc độ tiến bàn.
- Keyence – Milling formulas: ví dụ tính tốc độ tiến bàn.
- Brother Industries – Speedio Navi, bài “What Is Cutting Speed?”: đường kính dùng trong công thức khi phay là đường kính dao.
- Tormach – Climb milling versus conventional milling: chiều dày phoi, độ rơ trên máy cơ, độ bóng và tuổi bền dao.