Muốn bắt một bu lông M10 vào tấm thép, người thợ phải khoan tâm, khoan mồi đúng cỡ, vát miệng rồi mới taro: bốn bước cho một lỗ ren. Lỗ bu lông, lỗ chốt định vị, lỗ dầu cũng vậy: khoan là cách tạo lỗ phổ biến nhất, nhưng một lỗ đạt yêu cầu thường cần thêm vài bước sau khoan. Nội dung dưới đây gồm nguyên lý khoan, cấu tạo mũi khoan xoắn, các nguyên công gia công lỗ (khoan tâm, khoan, khoét, vát miệng, doa, taro), cách chọn mũi khoan mồi cho lỗ ren, các loại máy khoan và lưu ý an toàn, chất lượng khi đứng máy.
Nguyên lý khoan
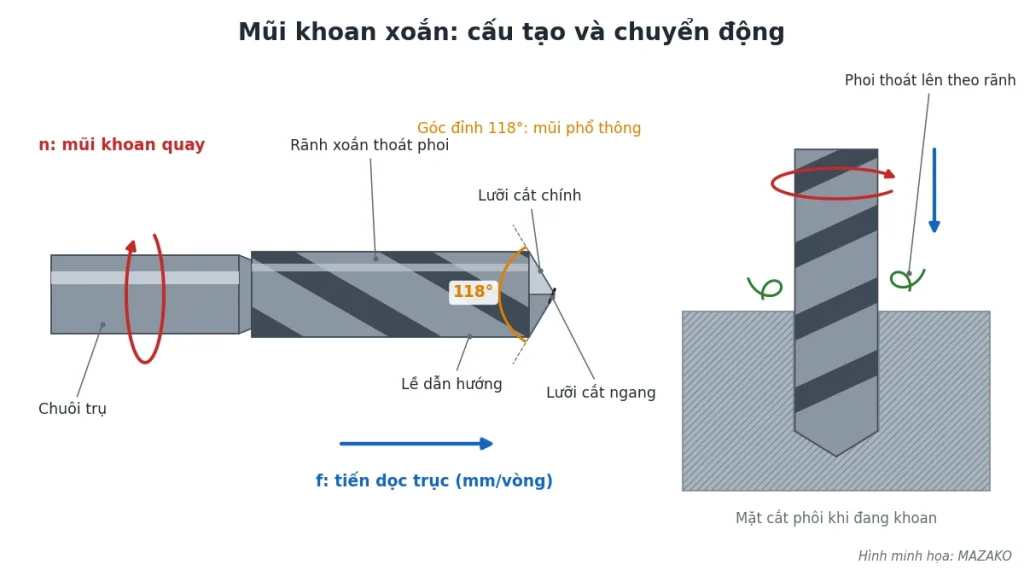
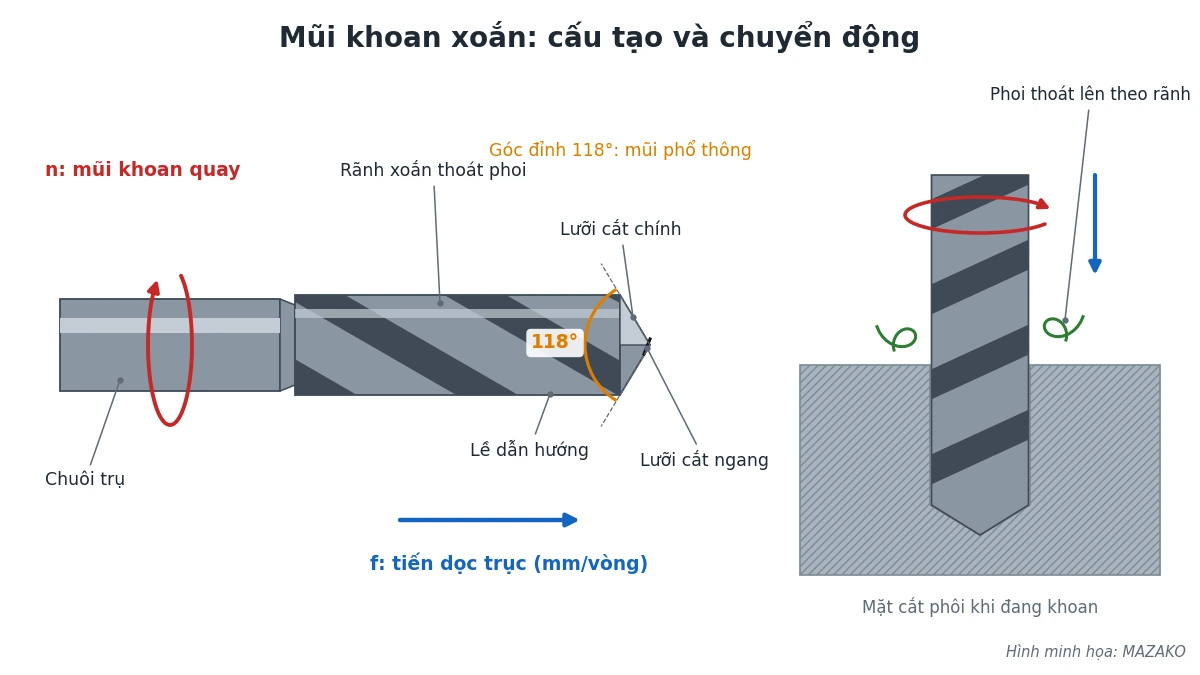
Khi khoan, mũi khoan quay quanh trục của nó (chuyển động cắt chính) và đồng thời tiến dọc trục vào phôi (chuyển động tiến, tính bằng mm/vòng). Phôi thường đứng yên, kẹp trên ê-tô hoặc bàn máy. Trên máy tiện thì ngược lại: phôi quay, mũi khoan lắp trên ụ động chỉ tiến vào.
Mũi khoan xoắn thông dụng có các phần chính:
- Chuôi: phần kẹp vào mâm cặp khoan (chuôi trụ) hoặc cắm vào lỗ côn trục chính (chuôi côn).
- Rãnh xoắn: hai rãnh dẫn phoi ra ngoài và dẫn dung dịch làm mát vào vùng cắt.
- Lề dẫn hướng: dải hẹp dọc mép rãnh, tì vào thành lỗ giúp mũi khoan đi thẳng.
- Hai lưỡi cắt chính ở đỉnh mũi, gặp nhau tạo góc đỉnh.
- Lưỡi cắt ngang ở tâm: phần này chủ yếu ép và nạo vật liệu chứ không cắt gọn như lưỡi chính, nên mũi khoan dễ trượt khỏi vị trí nếu không có điểm định vị.
Mũi khoan phổ thông có góc đỉnh 118°. Với thép bền cao và vật liệu dai, sổ tay gia công cơ khí gợi ý góc đỉnh lớn hơn, trong khoảng 118° đến 135°, thường kèm kiểu mài xẻ đỉnh để giảm lưỡi cắt ngang. Mũi khoan mài lệch, hai lưỡi không đều sẽ cho lỗ sai đường kính và lệch hướng.
Các nguyên công gia công lỗ
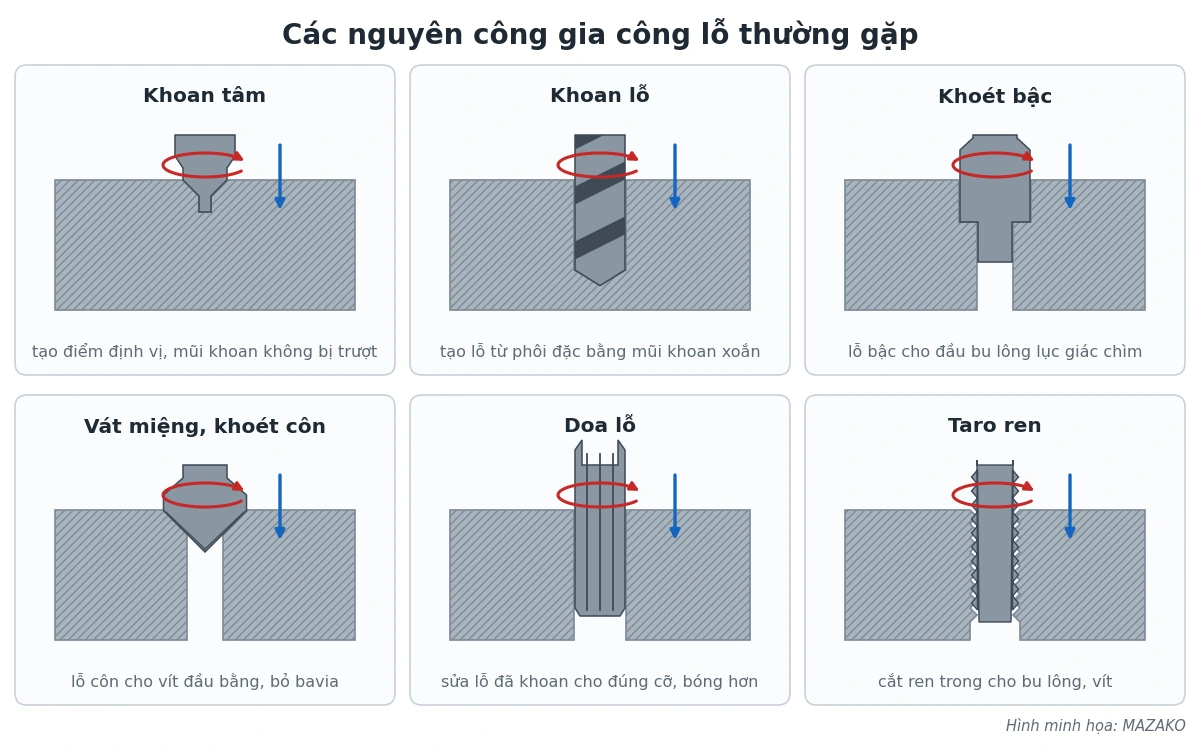
- Khoan tâm (chấm tâm): mũi khoan tâm ngắn, cứng tạo một hốc côn nhỏ để mũi khoan chính bắt đúng vị trí, không bị trượt.
- Khoan lỗ: tạo lỗ từ phôi đặc bằng mũi khoan xoắn. Lỗ lớn thường khoan mồi bằng mũi nhỏ trước rồi khoan rộng.
- Khoét: mở rộng lỗ đã có cho tròn và thẳng hơn, hoặc khoét bậc để đầu bu lông lục giác chìm nằm dưới mặt chi tiết.
- Vát miệng, khoét côn: tạo miệng côn cho vít đầu bằng, đồng thời bỏ bavia và giúp taro vào ren dễ hơn.
- Doa: mũi doa nhiều lưỡi (rãnh thẳng hoặc rãnh xoắn) cắt đi một lượng rất mỏng để lỗ đạt đường kính chính xác, tròn và bóng hơn. Doa không sửa được vị trí lỗ; lỗ khoan lệch thì doa vẫn lệch.
- Taro ren: taro cắt ren trong cho bu lông, vít. Có taro tay (bộ nhiều mũi) và taro máy.
Ví dụ: trình tự làm lỗ ren M10 × 1,5
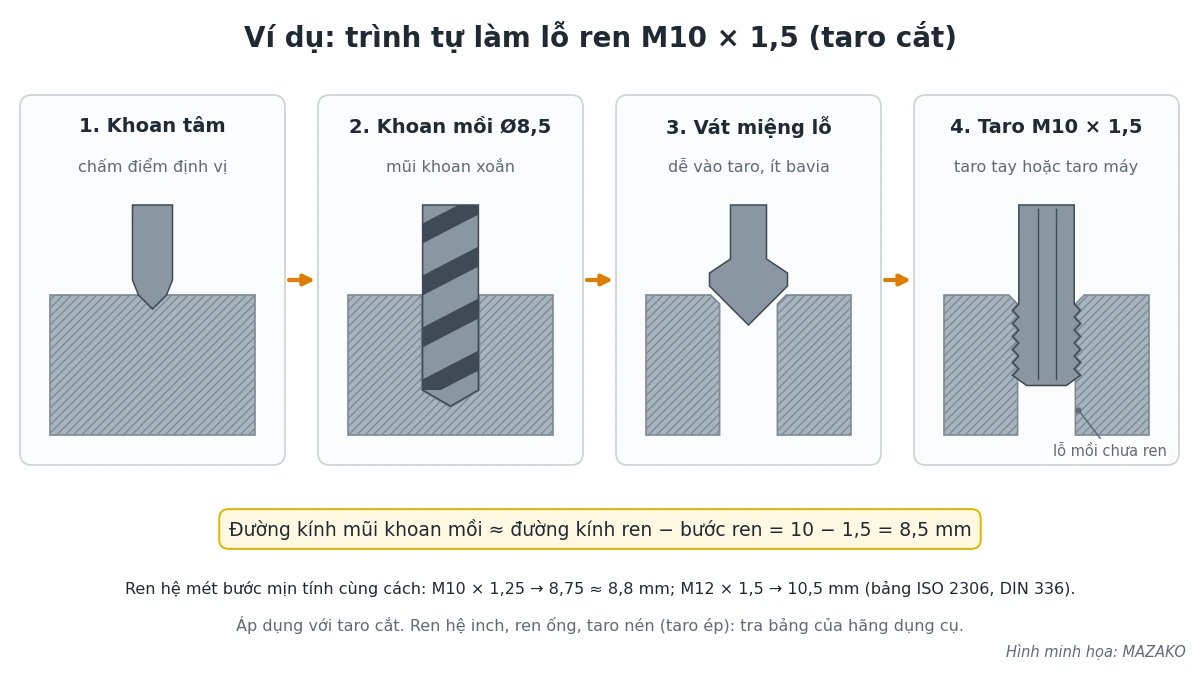
Với ren hệ mét và taro cắt, cách tính nhanh đường kính mũi khoan mồi là: đường kính ren trừ bước ren. Ren M10 bước thô có bước 1,5 mm, nên mũi khoan mồi là 10 − 1,5 = 8,5 mm. Trình tự hay dùng:
- Khoan tâm tại vị trí lỗ.
- Khoan mồi bằng mũi 8,5 mm, đủ sâu (lỗ không thông phải sâu hơn chiều dài ren cần dùng).
- Vát miệng lỗ cho taro vào thẳng, không gờ.
- Taro M10 × 1,5, dùng dầu cắt phù hợp vật liệu; taro tay thì xoay tới rồi lùi lại để bẻ phoi.
Cách tính này dùng được cho cả ren hệ mét bước mịn: M10 × 1,25 cần mũi 10 − 1,25 = 8,75 mm, thực tế dùng mũi 8,8 mm; M12 × 1,5 dùng mũi 10,5 mm, khớp với bảng lỗ mồi cho taro cắt theo ISO 2306 và DIN 336. Cách tính không áp dụng cho ren hệ inch, ren ống và taro nén (taro ép không cắt phoi); các trường hợp đó phải tra bảng của hãng dụng cụ. Lỗ mồi nhỏ hơn mức cần làm taro nặng tay, dễ gãy, nhất là với inox và vật liệu dai.
Máy khoan và dụng cụ
- Máy khoan bàn, khoan đứng: trục chính thẳng đứng, bàn nâng hạ; dùng nhiều nhất cho lỗ cỡ vừa và nhỏ.
- Máy khoan cần: đầu khoan chạy trên cánh tay xoay, khoan được nhiều lỗ trên phôi lớn mà không phải di chuyển phôi.
- Máy khoan từ: đế nam châm điện bám vào kết cấu thép, mang máy tới phôi khi phôi quá lớn.
- Khoan trên máy khác: máy tiện (mũi khoan trên ụ động, lỗ đồng tâm với trục), máy phay (vị trí lỗ theo tọa độ bàn máy), trung tâm gia công CNC (khoan, taro tự động theo chương trình).
Dụng cụ đi kèm gồm mũi khoan xoắn thép gió hoặc hợp kim cứng, mũi khoan tâm, mũi khoét, mũi vát côn, mũi doa, taro; mâm cặp khoan, áo côn và ê-tô máy khoan.
Ưu nhược và khi nào dùng
| Mặt mạnh của khoan | Giới hạn cần biết |
|---|---|
| Nhanh, dụng cụ phổ biến, làm được trên nhiều loại máy | Lỗ khoan bằng mũi xoắn chưa đạt độ chính xác và độ bóng cao; cần doa hoặc tiện lỗ nếu yêu cầu chặt |
| Làm lỗ ren, lỗ bu lông, lỗ lắp lỏng chỉ trong một hai bước | Lỗ sâu khó thoát phoi: phải khoan từng đoạn, rút mũi ra để xả phoi |
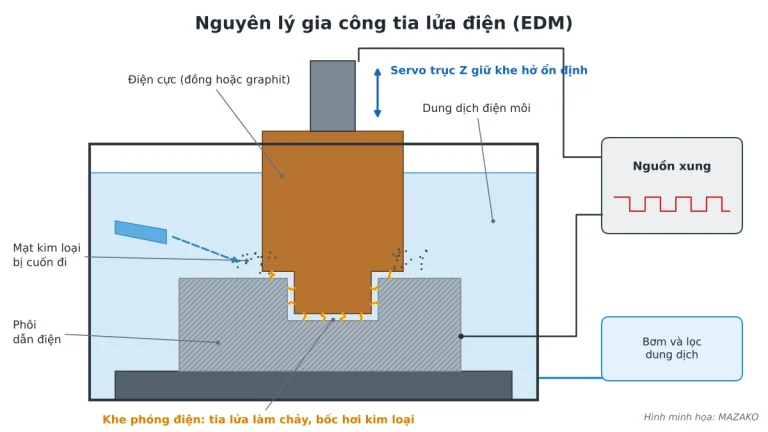
| Dễ kết hợp với khoét, vát, doa, taro trên cùng một lần gá | Thép đã tôi cứng khó khoan bằng mũi thường; lỗ nhỏ trên vật liệu cứng có thể làm bằng gia công tia lửa điện |
Lưu ý an toàn và chất lượng khi khoan
- Kẹp phôi bằng ê-tô hoặc kẹp chặt xuống bàn máy; không giữ phôi bằng tay. Phôi bị lỏng thì tắt máy rồi mới kẹp lại.
- Rút chìa khóa mâm cặp khoan ngay sau khi dùng; chỉ cầm chìa khóa khi trục chính đã dừng hẳn.
- Không đeo găng tay khi máy chạy; buộc gọn tóc dài, mặc quần áo gọn. Luôn đeo kính bảo hộ.
- Không gạt phoi bằng tay; dừng hẳn trục chính rồi dùng chổi.
- Chọn tốc độ và mũi khoan đúng với vật liệu phôi; dùng dung dịch làm mát, nhất là với thép và inox.
- Chấm dấu hoặc khoan tâm trước; giữ mũi khoan sắc và mài đều hai lưỡi. Giảm lực tiến khi mũi sắp khoan xuyên qua phôi.
Cần tư vấn phương án gia công lỗ cho chi tiết cụ thể, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).
Xem thêm các công nghệ gia công khác
- Công nghệ tiện kim loại: nguyên lý và các nguyên công
- Công nghệ phay kim loại: nguyên lý, kiểu phay, máy phay
- Gia công tia lửa điện EDM: xung định hình và cắt dây
Nguồn tham khảo
- Machinery’s Handbook Pocket Companion (Industrial Press), mục Drilling and Reaming: góc đỉnh mũi khoan theo vật liệu, ảnh hưởng của mũi khoan mài sai.
- Encyclopaedia Britannica – Twist drill: góc đỉnh thông dụng 118°, góc 135° cho kim loại dai.
- Völkel – Calculate tap drill size: đường kính mũi khoan mồi bằng đường kính ren trừ bước ren, ví dụ M10 × 1,5; lưu ý taro nén.
- NIMI (Ấn Độ) – Giáo trình Fitter Trade Theory: công thức mũi khoan mồi cho ren hệ mét, ví dụ M10.
- ISO 2306 và DIN 336 – Bảng đường kính mũi khoan lỗ mồi cho taro cắt, gồm ren hệ mét bước thô và bước mịn.
- California State University, Northridge – Quy trình vận hành an toàn máy khoan đứng.
- University of Michigan EHS – Drill Press Safety.