Khi chi tiết không được phép chịu nhiệt, như thép đã nhiệt luyện, vật liệu nhạy nhiệt hay vật liệu phi kim dày (đá, kính, composite), cắt tia nước là lựa chọn nhiều xưởng tìm đến. Bài này giải thích nguyên lý cắt tia nước, hai dạng tia, cấu tạo bơm và đầu cắt, các thông số nên xem, vật liệu phù hợp, ưu nhược so với laser và plasma, cùng những lưu ý an toàn quan trọng.
Cắt tia nước là gì?
Cắt tia nước dùng dòng nước áp suất siêu cao phun qua một lỗ phun rất nhỏ để tạo tia có vận tốc rất lớn, đủ sức bóc tách vật liệu dọc đường cắt. Bơm công nghiệp hiện nay làm việc ở khoảng 60.000–90.000 psi, tức khoảng 4.100–6.200 bar. Tia nước ra khỏi lỗ phun nhanh cỡ ba lần tốc độ âm thanh.
Đây là phương pháp cắt nguội: nước vừa là dụng cụ cắt vừa làm mát, nên mép cắt không có vùng ảnh hưởng nhiệt, không bị biến cứng, và vật liệu không đổi tính chất do nhiệt.
Hai dạng: tia nước tinh khiết và tia nước có hạt mài
- Tia nước tinh khiết chỉ dùng nước, cắt vật liệu mềm như gioăng, xốp, nhựa, cao su, thảm, thực phẩm. Rãnh cắt rất hẹp.
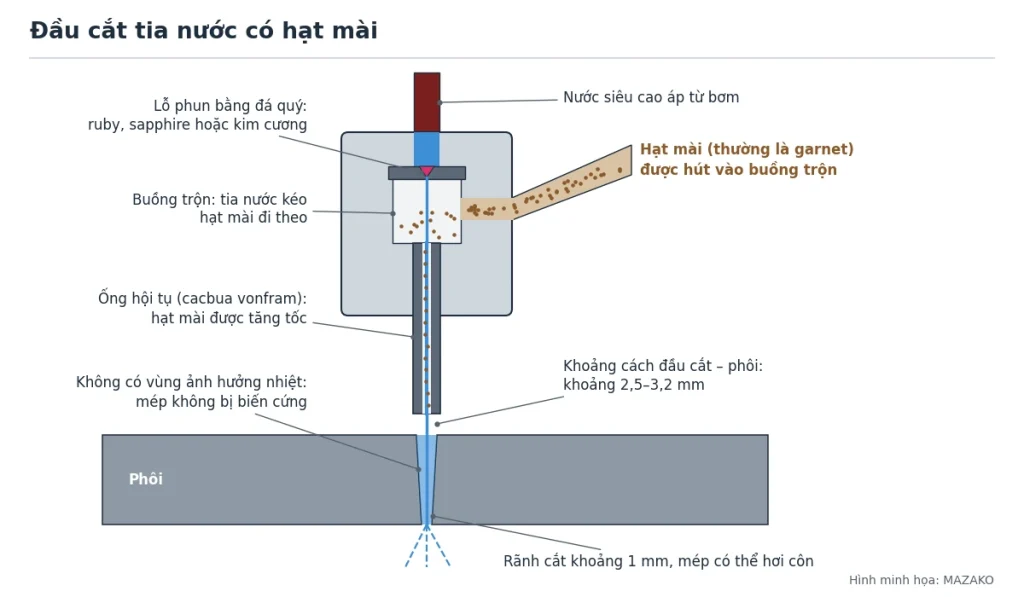
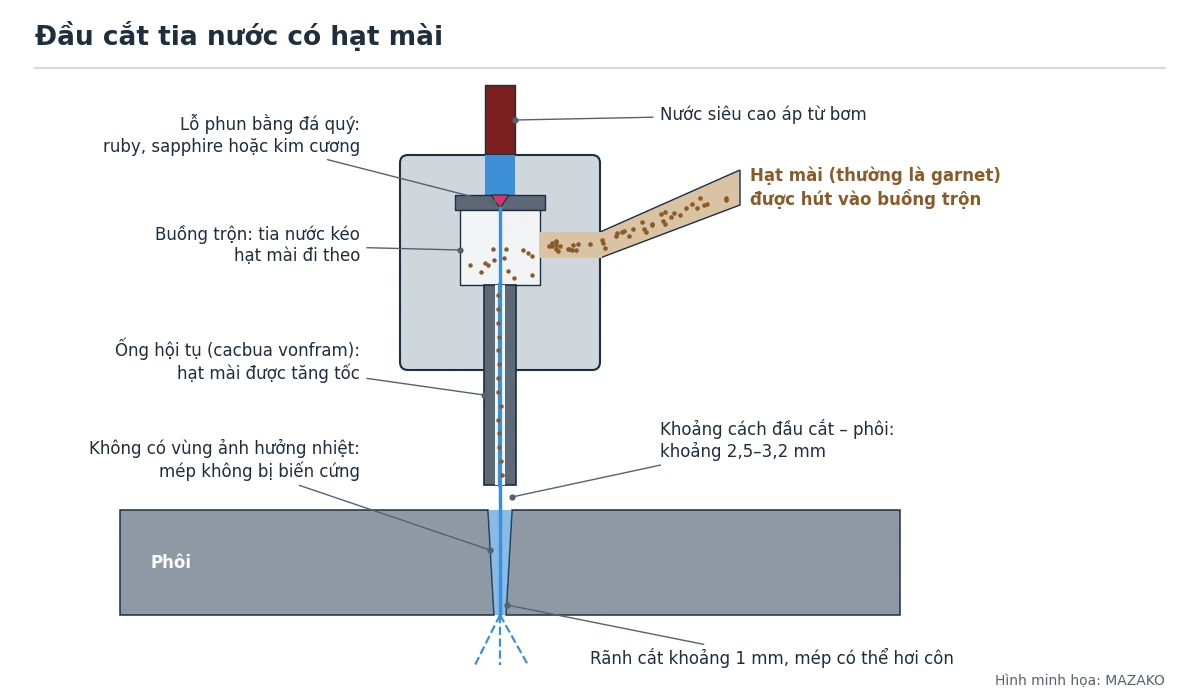
- Tia nước có hạt mài: sau lỗ phun, tia nước đi qua buồng trộn, kéo theo hạt mài (thường là garnet cỡ 80 mesh) và tăng tốc chúng trong ống hội tụ. Dòng nước và hạt mài cắt được kim loại, đá, gốm, kính và composite. Rãnh cắt rộng khoảng 1 mm.
Đầu cắt có hạt mài gồm các bộ phận chính: lỗ phun làm bằng đá quý cứng (ruby, sapphire hoặc kim cương), buồng trộn, cửa cấp hạt mài và ống hội tụ, thường bằng cacbua vonfram. Trong các ví dụ của tài liệu kỹ thuật, lỗ phun có đường kính khoảng 0,25–0,38 mm (0,010–0,015 inch). Đầu cắt đặt cách mặt phôi khoảng 2,5–3,2 mm.
Bơm siêu cao áp: bơm tăng áp và bơm trục khuỷu
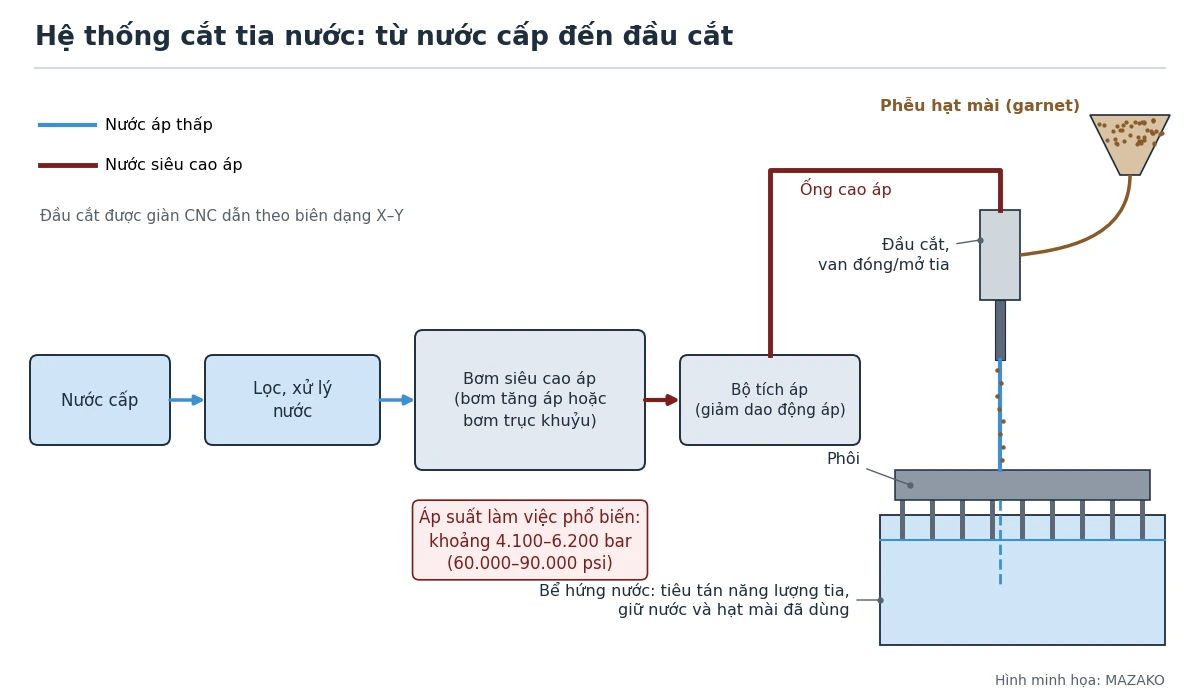
Nước cấp được lọc và xử lý trước khi vào bơm. Có hai loại bơm chính:
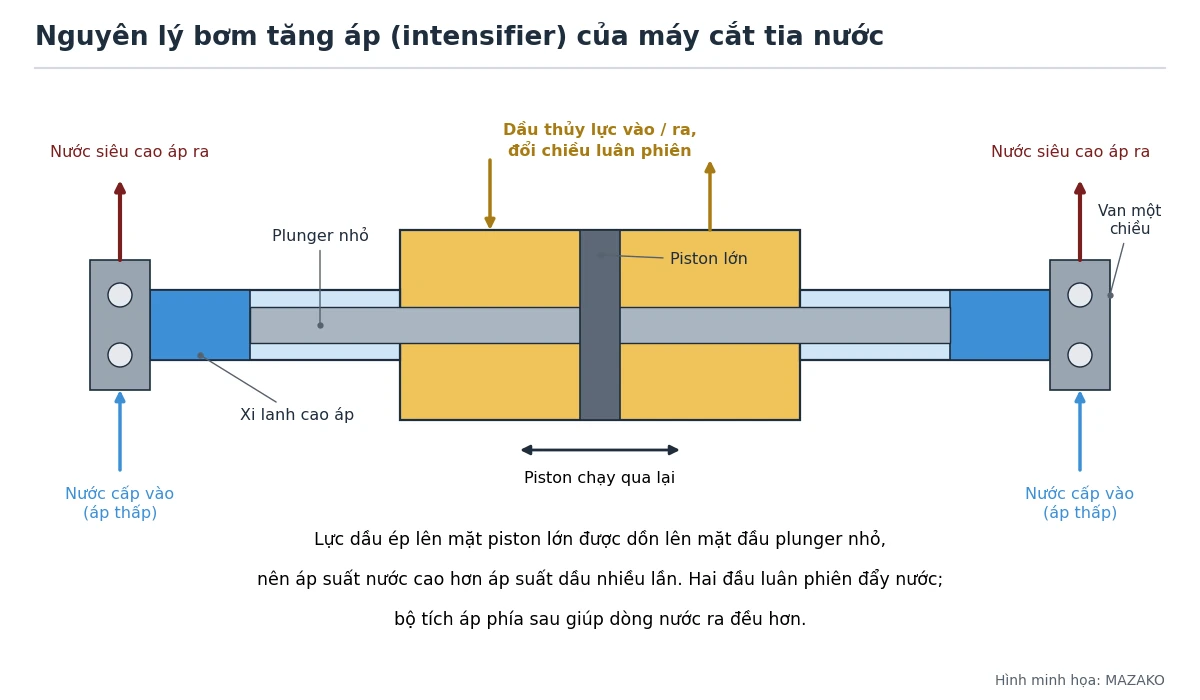
- Bơm tăng áp (intensifier): dầu thủy lực đẩy một piston lớn chạy qua lại; piston nối với plunger nhỏ ở hai đầu. Lực dầu ép lên diện tích lớn được dồn lên mặt đầu plunger nhỏ nên áp suất nước cao hơn áp suất dầu nhiều lần. Loại này giữ áp suất ổn định và đạt dải 60.000–90.000 psi.
- Bơm dẫn động trực tiếp (bơm trục khuỷu): các plunger gắn trên trục khuỷu đẩy nước trực tiếp; thường làm việc ở mức áp suất thấp hơn bơm tăng áp.
Sau bơm là bộ tích áp giúp giảm dao động áp suất, rồi ống cao áp dẫn tới đầu cắt có van đóng mở tia. Bên dưới phôi là bể nước hứng tia để tiêu tán năng lượng còn lại, đồng thời giữ nước và hạt mài đã dùng.
Thông số máy cần xem
- Áp suất làm việc tối đa của bơm: áp suất cao hơn cho tốc độ cắt nhanh hơn và đạt sức cắt cao nhất với lượng hạt mài ít hơn.
- Công suất bơm: với cùng một công suất, áp suất càng cao thì cỡ lỗ phun lớn nhất dùng được càng nhỏ, tức lưu lượng nước giảm. Áp suất, công suất và cỡ lỗ phun phải chọn đồng bộ.
- Cỡ lỗ phun và ống hội tụ: phải phù hợp với nhau và với cỡ hạt mài. Đầu cắt mòn hoặc lắp lệch tâm làm giảm tốc độ cắt tối đa.
- Lưu lượng và cỡ hạt mài: hạt mài là vật tư tiêu hao liên tục, ảnh hưởng trực tiếp tới chi phí mỗi chi tiết.
- Khổ bàn, hành trình trục Z, kiểu đầu cắt (đầu thẳng hay đầu nghiêng để bù độ côn) và độ chính xác định vị: tùy máy, đọc theo catalogue.
Vật liệu và độ dày phù hợp
Tia nước có hạt mài cắt được hầu hết vật liệu: thép, inox, nhôm, đồng, titan, đá, gốm, kính, composite, nhựa kỹ thuật. Với kim loại, máy có thể cắt tấm dày trên 100 mm nhưng tốc độ khi đó rất chậm; mép yêu cầu càng đẹp thì phải cắt càng chậm. Vì không sinh nhiệt, tia nước hợp với vật liệu đã nhiệt luyện và những chi tiết không được phép biến dạng do nhiệt.
Tia nước phát huy rõ nhất khi vật liệu nhạy nhiệt, khó cắt bằng phương pháp nhiệt, hoặc là vật liệu phi kim như đá, kính, gốm mà plasma không cắt được, còn laser khó cắt khi vật liệu dày.
Ưu nhược và so sánh với laser, plasma
| Tiêu chí | Tia nước có hạt mài | Cắt laser | Cắt plasma |
|---|---|---|---|
| Nhiệt vào vật liệu | Không có vùng ảnh hưởng nhiệt | Có, vùng ảnh hưởng nhiệt nhỏ | Có, lớn hơn laser |
| Vật liệu cắt được | Hầu hết vật liệu, kể cả đá, kính, gốm | Kim loại và nhiều phi kim | Chỉ kim loại dẫn điện |
| Rãnh cắt | Khoảng 1 mm, mép có thể hơi côn | Rất hẹp | Rộng hơn laser, mép hơi vát |
| Khói, bụi | Ít khói bụi trong không khí | Có khói kim loại, cần hút lọc | Nhiều khói, tia hồ quang mạnh, ồn |
Ưu điểm của tia nước: không nhiệt, cắt đa vật liệu, mép không biến cứng, ít khói bụi. Nhược điểm: tiêu hao hạt mài liên tục, máy ồn, mép có thể hơi côn, và phải định kỳ dọn hạt mài đã dùng trong bể hứng.
Sau khi cắt: chấn, gấp, lốc tôn
Với tôn tấm, phôi cắt bằng tia nước cũng đi tiếp sang các khâu chấn, gấp hoặc lốc như phôi cắt laser hay plasma. Mép cắt không có vùng ảnh hưởng nhiệt nên không có lớp mép cứng phải xử lý trước khi tạo hình. Khi chấn, độ rộng rãnh V của cối phụ thuộc chiều dày tôn – xem bài chọn rãnh V cối chấn theo chiều dày tôn; lực chấn tra theo bảng tra lực chấn tôn theo chiều dày và rãnh V. Khi cần lốc ống, côn, xem bài chọn máy lốc tôn theo chiều dày và khổ tấm. Các dòng máy chấn, gấp, lốc tôn có trong danh mục máy gia công tôn tấm FINTEK; MAZAKO là ĐẠI LÝ FINTEK tại Việt Nam.
An toàn khi vận hành máy cắt tia nước
- Tia nước cao áp xuyên qua da và cơ thể rất dễ dàng, gây thương tích nghiêm trọng. Không đưa tay hay bất kỳ phần nào của cơ thể vào trước đầu phun khi máy chạy.
- Không dò chỗ rò rỉ bằng tay; dùng tấm bìa cứng để kiểm tra.
- Tắt máy chưa chắc đã hết áp: phải xả hết áp và thấy đồng hồ về 0 trước khi tháo bất kỳ ống cao áp nào; khóa và treo thẻ nguồn điện (LOTO) khi bảo trì.
- Chỉ dùng ống, đầu nối có định mức bằng hoặc cao hơn áp suất tối đa của bơm; kiểm tra, siết lại các mối nối sau mỗi lần bảo trì.
- Máy cắt tia nước ồn, nhất là khi cắt vật liệu cứng trong thời gian dài: đeo bảo vệ tai; giữ mực nước trong bể cao hoặc cắt ngập nước giúp giảm ồn.
- Đeo kính bảo hộ; vệ sinh bàn cắt và bể hứng định kỳ, cẩn thận khi thao tác với phôi trong bể.
Xem thêm các công nghệ gia công khác
- Cắt laser kim loại: nguyên lý, nguồn laser và độ dày cắt
- Cắt plasma kim loại: nguyên lý, khí cắt, chọn máy, an toàn
- Gia công tia lửa điện EDM: xung định hình và cắt dây
Nguồn tham khảo
- The Fabricator – Pressure matters in abrasive waterjet cutting.
- Flow Waterjet – Pressurize water, add sand, get waterjet.
- Aquajet Services – A technical guide to waterjet cutting: how does a waterjet cut.
- Wikipedia – Water jet cutter.
- Jet Edge – Water jet cutter safety, part 2: the high-pressure intensifier pump.
- Techni Waterjet – Water jet cutting safety.
Cần tư vấn máy chấn, gấp, lốc cho phôi tôn sau khi cắt, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).