Máy cắt plasma là thiết bị quen thuộc ở xưởng kết cấu thép, xưởng tôn và tiệm cơ khí, từ máy cầm tay nhỏ gọn đến bàn cắt CNC nhiều mỏ. Bài này giải thích nguyên lý cắt plasma, cấu tạo mỏ cắt, các dạng máy, cách chọn khí theo vật liệu, những thông số cần đọc trên catalogue, so sánh với laser, cắt hơi, máy cắt tôn và các nguy cơ an toàn đặc thù của plasma.
Cắt plasma là gì?
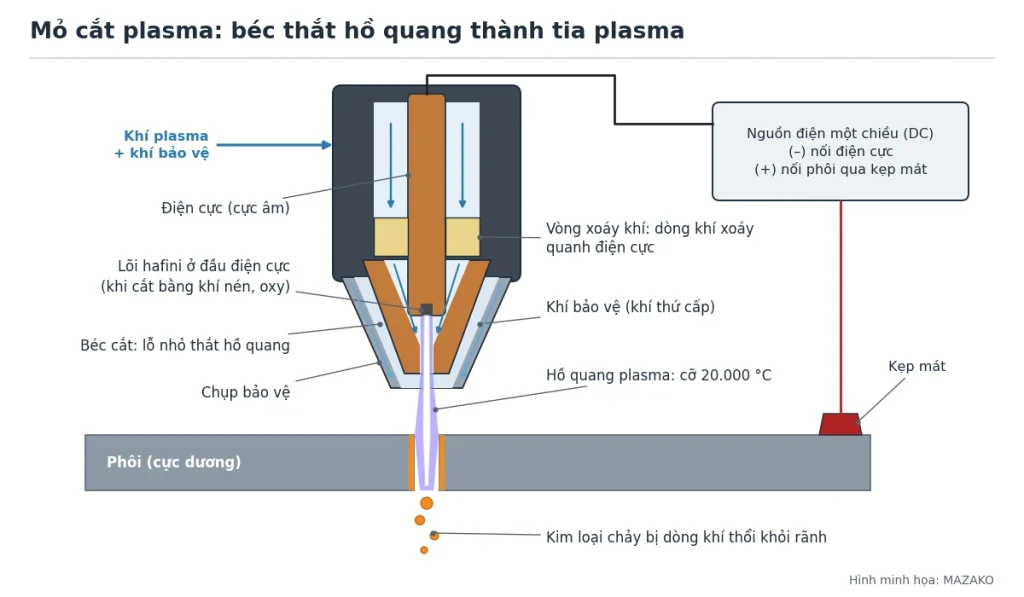
Plasma là khí bị ion hóa, dẫn được điện. Trong máy cắt plasma, hồ quang điện cháy giữa điện cực trong mỏ cắt (cực âm) và phôi (cực dương). Khí đi qua mỏ bị hồ quang ion hóa, rồi bị béc cắt có lỗ nhỏ thắt lại thành dòng plasma hẹp, nhiệt độ cỡ 20.000 °C, vận tốc rất lớn. Dòng plasma làm chảy kim loại, còn dòng khí thổi kim loại lỏng ra khỏi rãnh cắt.
Khác với cắt hơi (oxy – khí cháy) vốn dựa vào phản ứng cháy của sắt trong oxy, plasma làm chảy kim loại bằng nhiệt của hồ quang. Vì vậy plasma cắt được cả inox, nhôm, gang và kim loại màu – những vật liệu cắt hơi không cắt được. Điều kiện là vật liệu phải dẫn điện.
Mỏ cắt và cách mồi hồ quang
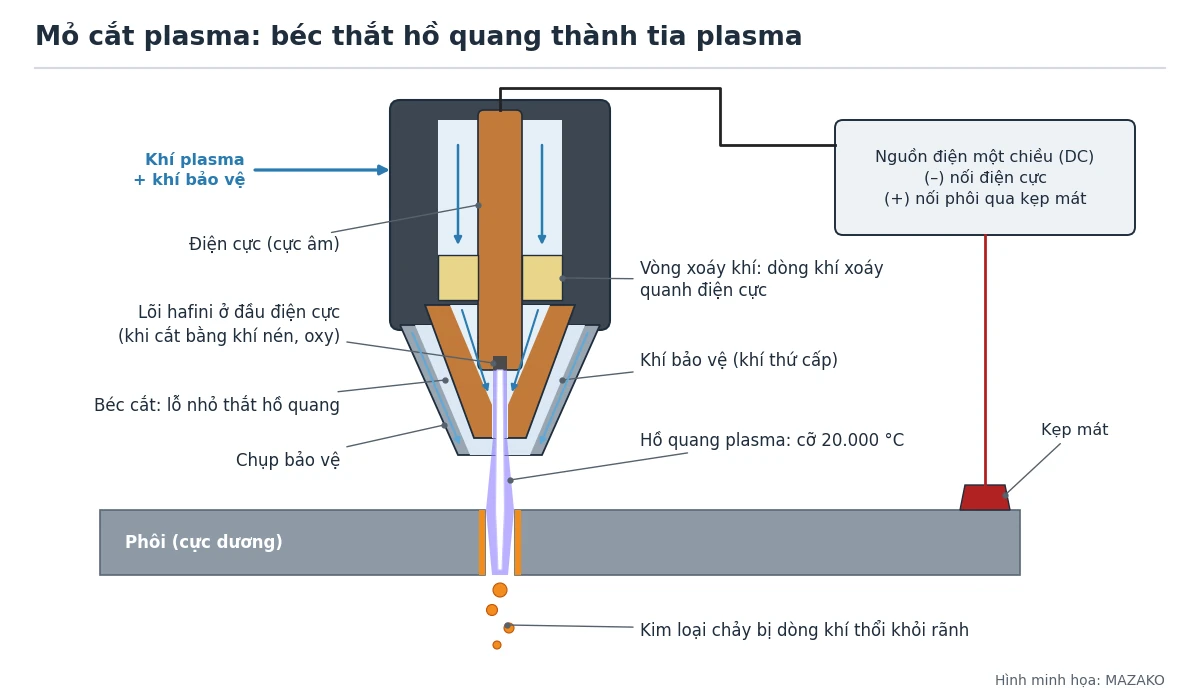
Mỏ cắt plasma gồm điện cực, vòng xoáy khí, béc cắt và chụp bảo vệ. Vòng xoáy khí tạo dòng khí xoáy quanh điện cực; béc có lỗ nhỏ thắt hồ quang để tăng nhiệt độ và vận tốc tia. Với khí trơ, điện cực thường bằng vonfram; khi cắt bằng khí nén hoặc oxy, điện cực là đồng có lõi hafini (hoặc ziriconi) ở đầu. Điện cực, béc và vòng xoáy khí là vật tư tiêu hao, phải thay định kỳ.
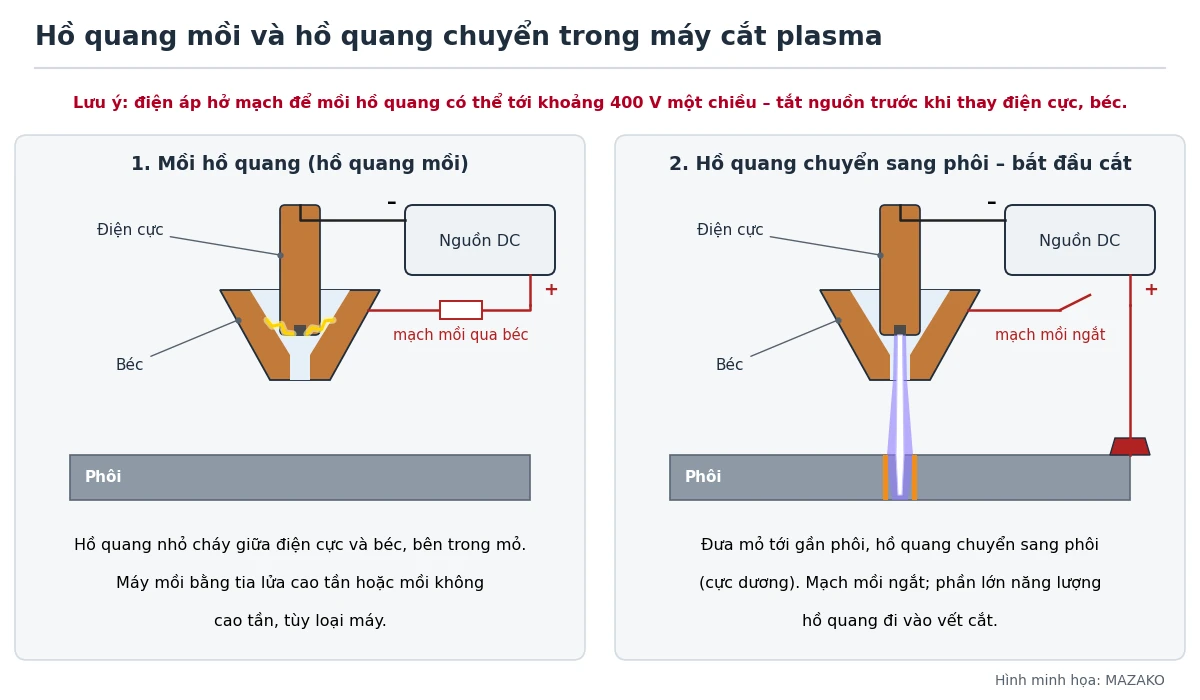
Khi bấm cò, một hồ quang mồi nhỏ cháy giữa điện cực và béc ngay trong mỏ. Tùy loại máy, hồ quang được mồi bằng tia lửa cao tần hoặc mồi không cao tần. Khi đưa mỏ tới gần phôi, hồ quang chuyển sang phôi và bắt đầu cắt; phần lớn năng lượng hồ quang khi đó đi vào vết cắt.
Lưu lượng khí phải phù hợp dòng cắt và cỡ lỗ béc. Thiếu khí so với dòng cắt, hoặc dòng cắt quá lớn so với lỗ béc, dễ sinh hồ quang kép – hồ quang phóng từ điện cực sang béc rồi mới tới phôi – thường làm chảy hỏng béc.
Các dạng máy cắt plasma
- Máy cầm tay dùng khí nén: gọn, cơ động, vừa cắt vừa thổi rãnh (gouging). Tài liệu nêu máy khí nén cầm tay lớn cắt được thép dày tới khoảng 38–40 mm; khi so máy, cần xem đó là độ dày khuyến nghị hay độ dày cắt tách.
- Bàn cắt plasma CNC: mỏ gắn trên giàn CNC, phôi đặt trên bàn khô có hút khói hoặc bàn nước. Một bàn cắt thường lắp được nhiều mỏ cắt cùng lúc.
- Plasma độ chính xác cao (high definition): béc đặc biệt thắt hồ quang mạnh hơn, có thêm khí bảo vệ thứ cấp; mép cắt gần với laser hơn plasma thường. Loại này chỉ dùng trên hệ cắt tự động.
- Cắt plasma có nước: phun nước vào hồ quang, dùng màn nước bao quanh hoặc cắt ngập nước để giảm khói, giảm ồn và giảm chói.
Chọn khí cắt theo vật liệu
| Vật liệu | Khí thường dùng | Ghi chú |
|---|---|---|
| Thép cacbon | Khí nén; oxy | Khí nén rẻ, dùng rộng rãi; oxy cho mép đẹp trên hệ CNC |
| Inox | Nitơ; argon – hydro; khí nén | Argon – hydro cho tấm dày |
| Nhôm | Nitơ; argon – hydro; khí nén | Argon – hydro cho tấm dày |
Khí nén cấp cho máy phải khô và sạch theo yêu cầu của hãng. Trên máy hai dòng khí, khí bảo vệ thứ cấp giúp thắt hồ quang thêm, thổi xỉ tốt hơn, cắt nhanh hơn và giảm bo mép trên.
Thông số cần đọc trên catalogue
- Dòng cắt (A): quyết định độ dày cắt, từ vài chục ampe ở máy cầm tay tới hàng trăm ampe ở hệ CNC công nghiệp.
- Độ dày cắt: catalogue thường ghi độ dày cắt khuyến nghị (cắt sạch ở tốc độ sản xuất), độ dày cắt tối đa (cắt được nhưng chậm, mép thô) và độ dày cắt tách (giới hạn tuyệt đối, nhiều xỉ, hao vật tư). Nên chọn máy theo độ dày khuyến nghị.
- Chu kỳ tải (%): tỷ lệ thời gian máy được cắt liên tục trong chu kỳ 10 phút, đo ở nhiệt độ môi trường 40 °C theo IEC 60974-1. Ví dụ 60% nghĩa là cắt khoảng 6 phút rồi nghỉ khoảng 4 phút.
- Nguồn điện vào (1 pha hay 3 pha), yêu cầu khí nén (áp suất, lưu lượng), chiều dài cáp mỏ; với bàn CNC thêm khổ bàn, bộ điều khiển chiều cao mỏ và hệ hút khói.
Vật liệu, độ dày và so sánh với công nghệ khác
Plasma cắt được thép cacbon, inox, nhôm, hợp kim niken, titan, đồng, đồng thau – tức mọi kim loại dẫn điện. Mép plasma có đặc điểm riêng: phía trên tấm chảy nhiều hơn phía dưới nên mép thường hơi vát, bo ở cạnh trên, rãnh rộng hơn laser và có thể còn xỉ bám ở mép dưới.
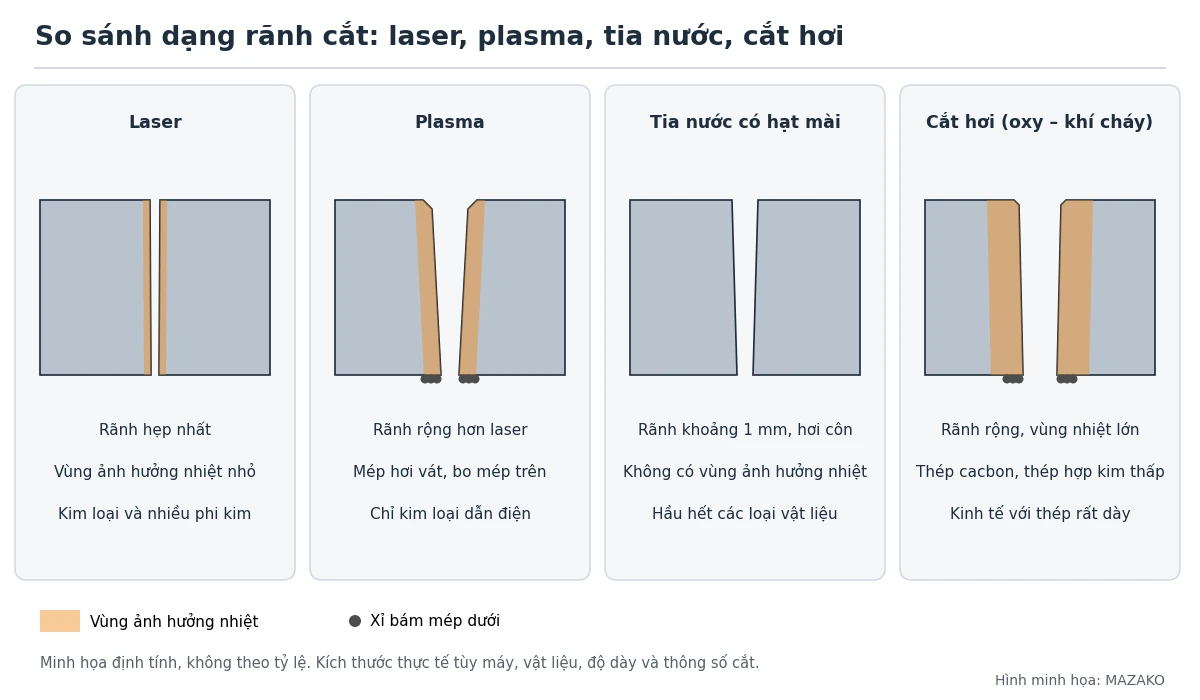
- So với cắt hơi: với thép dày đến khoảng 20–25 mm, plasma cạnh tranh tốt và thường nhanh hơn cắt hơi, vùng ảnh hưởng nhiệt nhỏ hơn. Cắt hơi vẫn kinh tế khi cắt thép cacbon rất dày, nhưng không cắt được inox và nhôm.
- So với laser: rãnh plasma rộng hơn, mép hơi vát nên kém laser về độ chính xác. Bù lại, với tấm mỏng hơn khoảng 12 mm, plasma độ chính xác cao có chi phí đầu tư thấp hơn laser, hợp với việc không đòi hỏi mép quá khắt khe.
- So với máy cắt tôn và máy cắt đột liên hợp: với đường cắt thẳng trên tôn tấm, máy cắt tôn kiểu chém cắt nhanh, không nhiệt, không xỉ. Với thép góc, thép thanh và việc đột lỗ, máy cắt đột liên hợp là lựa chọn gọn hơn. Plasma phát huy khi cần cắt biên dạng cong, lỗ lớn, tấm dày. Tham khảo danh mục máy cắt đột liên hợp FINTEK.
Sau khi cắt plasma: làm sạch xỉ, chấn, lốc
Trước khi đưa phôi plasma sang chấn hoặc lốc, nên làm sạch xỉ bám mép dưới và bavia để phôi tựa đúng vào cữ chặn, khuôn, con lăn, giúp chi tiết đúng kích thước và giữ bề mặt khuôn. Khi tính lực chấn, xem bảng tra lực chấn tôn theo chiều dày và rãnh V. Khi cắt phôi để lốc ống tròn, tính chiều dài phôi theo bài lốc tôn tròn: tính chiều dài phôi. Các dòng máy chấn, gấp, lốc, cắt tôn có trong danh mục máy gia công tôn tấm FINTEK; MAZAKO là ĐẠI LÝ FINTEK tại Việt Nam.
An toàn khi cắt plasma
- Điện giật: điện áp hở mạch để mồi hồ quang có thể tới khoảng 400 V một chiều, và điện áp hồ quang trong lúc cắt vẫn đủ cao để gây chết người. Tắt nguồn trước khi thay điện cực, béc; không cắt khi người, găng tay hoặc nền đứng bị ướt; kẹp mát chắc chắn vào phôi.
- Tia hồ quang: hồ quang plasma phát tia cực tím và hồng ngoại rất mạnh. Theo quy định OSHA 29 CFR 1910.133, kính lọc tối thiểu là số 8 với dòng cắt dưới 300 A, số 9 với 300–400 A và số 10 với 400–800 A. Nên bắt đầu với kính tối hơn rồi giảm dần tới mức vừa nhìn rõ, không thấp hơn mức tối thiểu. Che chắn để người xung quanh không bị chói.
- Khói và tiếng ồn: dòng cắt càng cao càng ồn; dùng hút khói hoặc bàn nước, đeo bảo vệ tai và khẩu trang lọc bụi phù hợp.
- Cháy: tia lửa và xỉ nóng văng xa, phải dọn vật dễ cháy khỏi khu vực cắt. Không cắt thùng, bồn từng chứa chất cháy khi chưa làm sạch.
- Nhôm trên bàn nước: hạt nhôm chìm trong nước có thể sinh khí hydro; ở bàn có khoang ngập, hydro tích tụ có thể gây nổ. Chỉ cắt nhôm trên bàn nước khi đã có biện pháp ngăn hydro tích tụ, và không cắt hợp kim nhôm – liti khi có nước.
Xem thêm các công nghệ gia công khác
- Cắt laser kim loại: nguyên lý, nguồn laser và độ dày cắt
- Cắt tia nước: nguyên lý, bơm tăng áp, hạt mài, vật liệu
- Hàn que, MIG, TIG: chọn cách hàn, mối ghép, lỗi rỗ khí
Nguồn tham khảo
- TWI – Plasma Arc Cutting: Process and Equipment Considerations (Job Knowledge).
- TWI – What is plasma cutting? (FAQ).
- Thomasnet – Understanding plasma arc cutting.
- ScienceDirect Topics – Plasma arc cutting (trích Mathers 2002, Weman 2012, Steiner 2012, Eyres và Bruce 2012).
- Hypertherm – How does a plasma cutter work; Types of plasma cutting; Is it okay to plasma cut aluminum on a water table; bảng thông số máy plasma cầm tay (độ dày cắt, chu kỳ tải).
- Lincweld – How to choose a plasma cutter.
- Weld Fab World – Duty cycle in welding (IEC 60974-1).
- OSHA 29 CFR 1910.133 – Eye and face protection; Đại học Florida State – Filter lenses for protection against radiant energy.
- BLM Group – Laser cutting (so sánh cắt hơi, plasma, laser).
Cần tư vấn máy cắt tôn, máy cắt đột liên hợp hay máy chấn, lốc cho phôi sau khi cắt plasma, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).