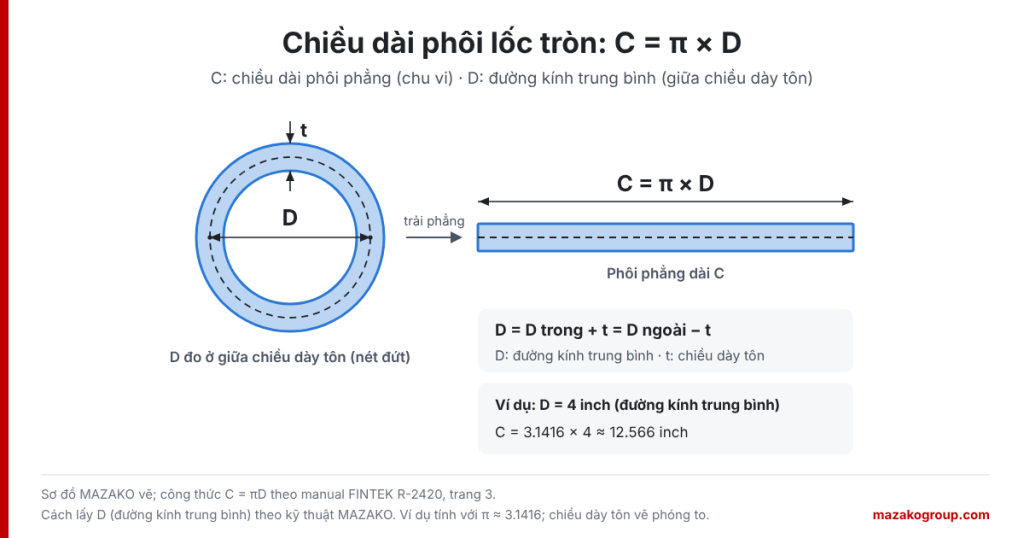
Trước khi lốc một tấm tôn thành ống tròn, phải biết cắt phôi dài bao nhiêu. Manual máy lốc tôn quay tay FINTEK R-2420 xếp việc tính chiều dài phôi lên đầu phần hướng dẫn lốc tròn trong 2 lượt và đưa ra công thức C = πD để tính gần đúng chiều dài phôi. Bài này giải thích công thức, làm ví dụ 4 inch như manual, lập bảng tra theo đường kính và nói rõ vì sao vẫn phải cắt phôi lốc thử.
Công thức C = πD
- C: chu vi vòng tròn, cũng là chiều dài phôi cần cắt, đo theo hướng tấm chạy qua các trục.
- D: đường kính trung bình của ống, đo ở giữa chiều dày tôn (cách tính của kỹ thuật MAZAKO, giải thích ngay dưới).
- π: hằng số pi; bài lấy π ≈ 3.1416.
Manual FINTEK R-2420 ghi rõ con số tính ra chỉ là chiều dài gần đúng. Cách dùng:
- Lấy đường kính trung bình D (mm): đường kính trong cộng chiều dày tôn, hoặc đường kính ngoài trừ chiều dày tôn.
- Nhân D với 3.1416, được C (mm).
- Cắt vài phôi thử dài đúng C, lốc thử, đo lại rồi mới cắt cả lô (xem mục cuối bài).
Theo cách tính của kỹ thuật MAZAKO, D trong công thức là đường kính trung bình, đo ở giữa chiều dày tôn. Khi lốc, mặt ngoài tấm giãn ra, mặt trong bị nén lại; lớp trung hòa ở giữa chiều dày giữ nguyên chiều dài, nên chiều dài phôi phẳng bằng chu vi của lớp này. Cách tính này dùng cho lốc ống trụ thông thường, khi bán kính lốc lớn hơn nhiều so với chiều dày tôn.
Với t là chiều dày tôn:
- D = D trong + t = D ngoài − t
- C = π × (D trong + t)
Lưu ý: kết quả là chu vi lý thuyết. Có thể phải cộng thêm lượng dư ở mép nếu máy lốc 3 trục để lại đoạn thẳng ở hai đầu chưa uốn được, hoặc trừ khe hở mối hàn tùy kiểu ghép.
Ví dụ ống 4 inch
Manual lấy ví dụ vòng tròn đường kính 4 inch. Tính với π ≈ 3.1416:
- 3.1416 × 4 = 12.5664 ≈ 12.566 inch; tính với π đầy đủ được 12.56637 inch, làm tròn tới phần nghìn vẫn là 12.566 inch.
- Đổi sang mm: D = 4 × 25.4 = 101.6 mm, nên C = 3.1416 × 101.6 ≈ 319.2 mm.
Ví dụ có chiều dày: ống có đường kính trong 101.6 mm (4 inch), lốc từ tôn 1.0 mm / 20 GA – chiều dày uốn tối đa của R-2420:
- D = 101.6 + 1.0 = 102.6 mm
- C = 3.1416 × 102.6 ≈ 322.3 mm
Phôi dài hơn 3.1 mm so với khi lấy thẳng 101.6 mm làm D. Lưu ý 4 inch ở đây là đường kính đo thật, không phải tên gọi theo cỡ ống.
Bảng tra nhanh theo đường kính ống
D trong bảng là đường kính trung bình (đường kính trong + chiều dày tôn). Chiều dài phôi tính bằng π đầy đủ rồi làm tròn tới 0.1 mm; dùng π ≈ 3.1416 cũng ra đúng các số này. Đây là chiều dài lý thuyết, chưa tính lượng dư mép, khe hở mối hàn và phần chỉnh sau khi lốc thử.
| Đường kính trung bình D (mm) | Chiều dài phôi C = πD (mm) | Ghi chú (trang sản phẩm) |
|---|---|---|
| 70 | 219.9 | Đường kính phôi nhỏ nhất của R-2420, R-3622, R-2420E, R-3622E: 70 mm |
| 80 | 251.3 | |
| 100 | 314.2 | |
| 105 | 329.9 | Đường kính phôi nhỏ nhất của R-5016, R-5016E: 105 mm |
| 120 | 377.0 | |
| 133 | 417.8 | Đường kính phôi nhỏ nhất của PR-0425H: 133 mm |
| 150 | 471.2 | |
| 200 | 628.3 | |
| 250 | 785.4 | |
| 300 | 942.5 | |
| 400 | 1256.6 | |
| 500 | 1570.8 | |
| 600 | 1885.0 | |
| 760 | 2387.6 | Đường kính phôi lớn nhất của PR-0425H: 760 mm |
| 800 | 2513.3 | |
| 1000 | 3141.6 |
Cột ghi chú chép số đường kính phôi trên trang sản phẩm; trang sản phẩm không ghi số đó là đường kính trong, ngoài hay trung bình.
Công thức không đổi theo loại máy. Với máy 4 trục 4R-0560H, trang sản phẩm ghi chiều dày uốn kèm điều kiện đường kính phôi bằng 5 lần đường kính trục trên; trục trên của máy này là 190 mm, tức đường kính phôi 5 × 190 = 950 mm. Trang sản phẩm không ghi số này là đường kính trong, ngoài hay trung bình; khi tính phôi, quy về đường kính trung bình D rồi mới nhân π. Trên máy 3 trục thủy lực kẹp kép HR-0506 hay kẹp đơn PR-0425H, chiều dài phôi cũng tính như vậy.
C là chiều dài phôi theo hướng tấm chạy qua trục, nên không bị giới hạn bởi chiều dài uốn tối đa của máy. Chiều dài uốn tối đa – 1550 mm / 5 ft với 4R-0560H – giới hạn bề rộng tấm đặt dọc theo trục, tức chiều dài của ống.
Vì sao phải cắt phôi lốc thử
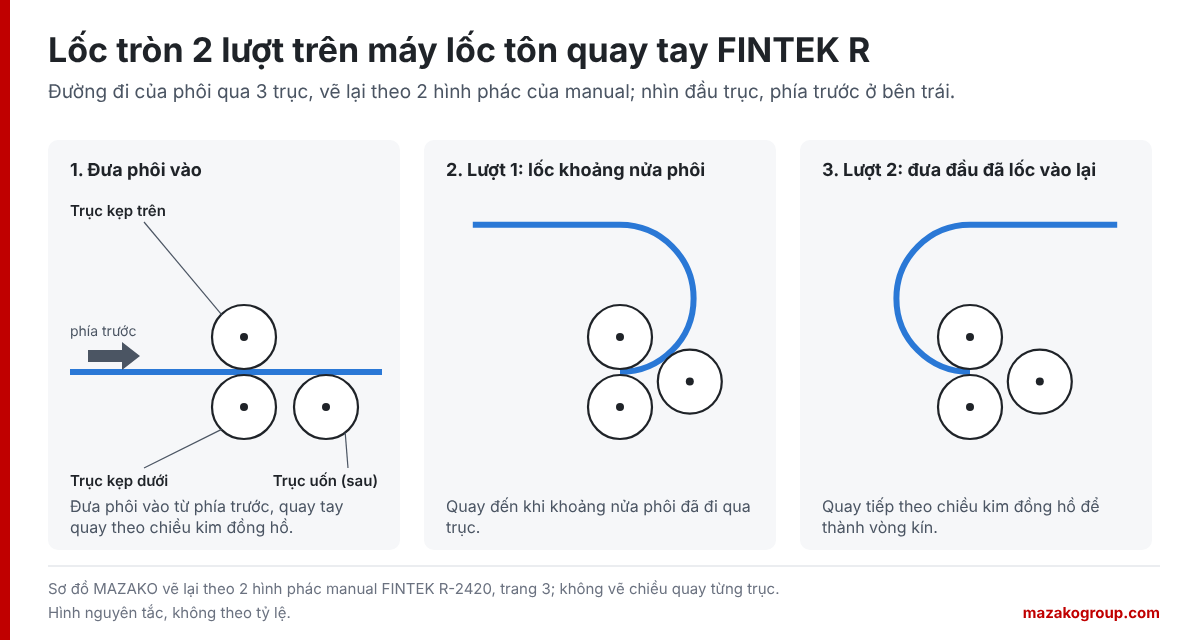
C = πD chỉ cho chiều dài gần đúng. Manual FINTEK R-2420 dặn cắt vài miếng phôi theo chiều dài vừa tính để lốc thử; tùy kết quả, phôi thật có thể phải dài hơn hoặc ngắn hơn.
Ở bước chỉnh trục uốn theo đường kính, manual cũng nói không có công thức chính xác, vì tôn có đàn hồi ngược (springback): rời khỏi trục, tấm bung lại một phần, và mức bung thay đổi theo loại vật liệu. Manual chỉ đưa một cách: lốc thử vài miếng tới khi tìm được vị trí trục đúng.
- Tính C theo công thức hoặc bảng trên.
- Cắt vài phôi thử cùng vật liệu, cùng chiều dày với lô hàng.
- Chỉnh trục theo chiều dày, theo đường kính rồi lốc thử; thao tác chi tiết ở bài Lốc tròn 2 lượt trên máy lốc tôn quay tay FINTEK R.
- Đo vòng vừa lốc, chỉnh lại chiều dài phôi (dài hơn hoặc ngắn hơn) và vị trí trục uốn; ghi lại số đã chốt để dùng cho lô sau.
Cảnh báo an toàn khi lốc thử trên máy lốc quay tay dòng R (manual FINTEK R-2420): phôi thử không dày hơn, không rộng hơn thông số trên trang sản phẩm của máy đang dùng – manual dặn không vượt công suất định mức; đóng nắp trục trong lúc lốc; không lốc thanh. Các lưu ý khác ở mục an toàn của bài Lốc tròn 2 lượt trên máy lốc tôn quay tay FINTEK R.
Manual FINTEK R-2420 chỉ có ví dụ tính (vòng 4 inch ở mục trên), không có số đo lốc thử. Cần số đo lốc thử cho vật liệu của bạn: Liên hệ MAZAKO để được tư vấn và hỗ trợ.
Liên hệ kỹ thuật MAZAKO
Chưa chắc máy nào lốc được chiều dày và đường kính ống của mình: xem bảng thông số đủ các model ở bài Chọn máy lốc tôn FINTEK theo chiều dày và khổ tấm. Danh sách máy: máy lốc tôn FINTEK; thông tin hãng: FINTEK. Gửi đường kính, chiều dày, vật liệu và số lượng ống cho bộ phận kỹ thuật MAZAKO – ĐẠI LÝ FINTEK tại Việt Nam để được tính chiều dài phôi và gợi ý mã máy phù hợp.