Manual máy lốc tôn quay tay FINTEK R-2420 có một trang hướng dẫn lốc tròn chỉ trong 2 lượt: chỉnh trục theo chiều dày, chỉnh trục theo đường kính, lốc nửa phôi, rồi đưa đầu đã lốc vào lại để khép vòng. Phần hướng dẫn và bản vẽ phụ tùng trong manual ghi chung cho ba cỡ máy, nên bài áp dụng cho R-2420, R-3622, R-5016; hai câu riêng cho bản chạy điện R-2420E, R-3622E, R-5016E nằm ở mục cuối.
Cấu tạo 3 trục và vít chỉnh
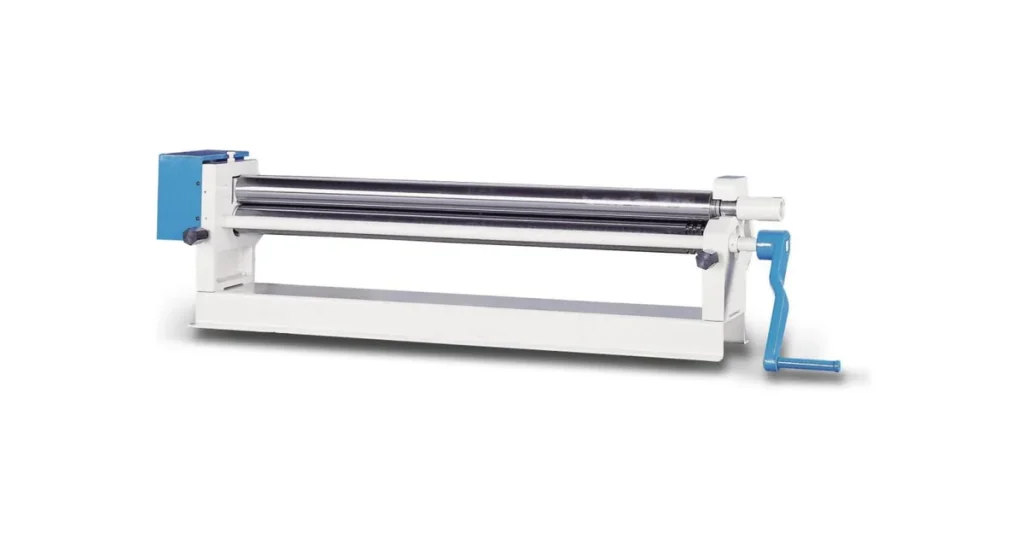
- Hai trục phía trước xếp chồng trên – dưới là cặp trục kẹp: tôn được kẹp giữa hai trục này khi quay.
- Trục phía sau là trục uốn: tôn đi qua cặp trục kẹp, chạm vào trục uốn và cong lại; trục uốn đặt đúng thì tôn cuộn thành vòng.
- Trục dưới và trục sau chỉnh được bằng vít đặt ở hai đầu thành máy. Cặp trục kẹp chỉnh theo chiều dày tôn, trục uốn chỉnh theo đường kính cần lốc.
- Tay quay nằm bên phải cụm trục. Danh mục phụ tùng ghi bánh răng module 4 (M4) loại 16 răng, 19 răng và 13 răng.
- Trục trên nâng lên được để lấy phôi đã lốc ra, bằng cách mở nắp trục ở phía trên bên phải.
Đường kính trục ghi theo trang sản phẩm của từng mã:
| Bản quay tay | Bản chạy điện | Đường kính trục |
|---|---|---|
| R-2420 | R-2420E | 50 mm |
| R-3622 | R-3622E | 50 mm |
| R-5016 | R-5016E | 75 mm |
Chỉnh theo chiều dày tôn
- Nới các vít tai hồng nằm bên phải vít chỉnh.
- Vặn vít chỉnh để nâng hoặc hạ trục kẹp dưới.
- Đưa tôn vào giữa hai trục kẹp từ phía trước máy, chỉnh tới khi tôn được kẹp vừa khít.
- Siết lại vít tai hồng, rồi rút tôn ra.
Không lốc tôn dày hơn chiều dày uốn tối đa trên trang sản phẩm: 1.0 mm / 20 GA với R-2420, 0.8 mm / 22 GA với R-3622, 1.6 mm / 16 GA với R-5016; bản chạy điện cùng cỡ có cùng số.
Chỉnh theo đường kính cần lốc
- Kéo cần cam về phía người đứng máy để nâng trục idler (idler roll – trục chỉnh theo đường kính ống, theo manual R-2420) tới khi trục “rơi vào vị trí”.
- Nới các vít tai hồng cạnh vít chỉnh phía sau máy.
- Vặn các vít chỉnh phía sau để đặt trục idler theo góc uốn cần.
- Siết lại vít tai hồng.
Manual ghi không có công thức chính xác cho bước này: tôn có đàn hồi ngược, mức đàn hồi tùy loại vật liệu, nên vị trí trục idler chỉ tìm được bằng cách lốc thử vài miếng. Phôi thử nên cắt theo chiều dài tính ở bài Lốc tôn tròn cần phôi dài bao nhiêu? Tính theo C = πD.
Lượt 1: lốc nửa phôi
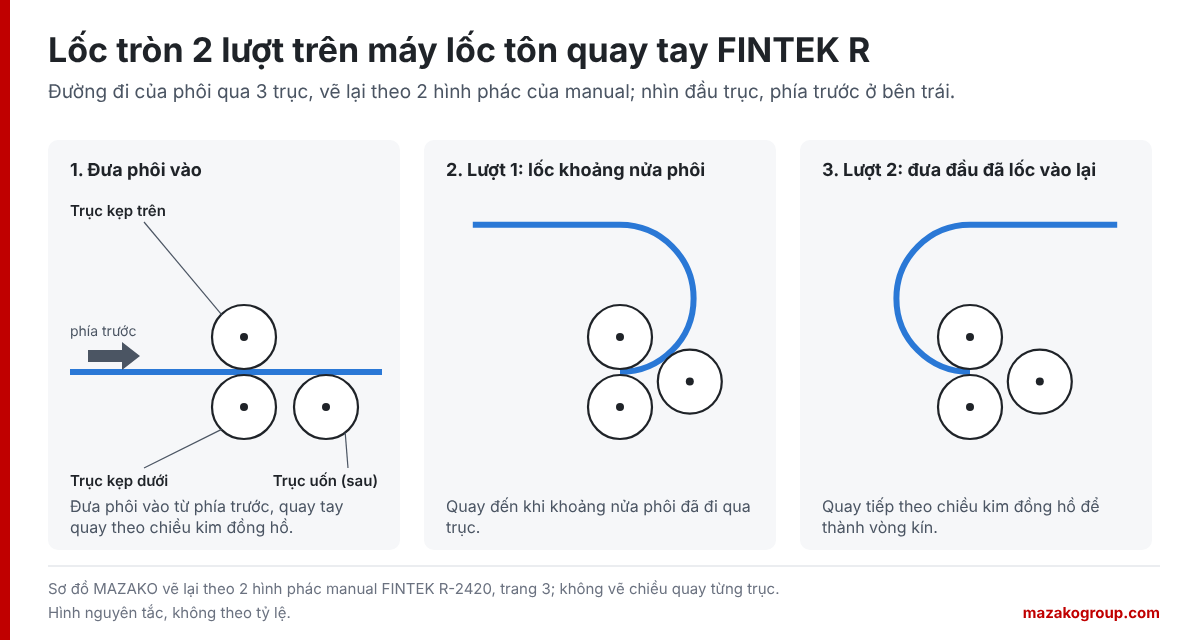
- Chỉnh xong hai bước trên, đưa phôi vào từ phía trước máy.
- Quay tay quay theo chiều kim đồng hồ tới khi khoảng một nửa phôi đã đi qua các trục.
- Gài cần cam để nâng trục idler trong lúc vẫn đang quay và phôi vẫn đang đi vào – không gài khi trục đứng yên.
- Quay tiếp tới khi phôi thành nửa vòng.
Manual không ghi vị trí cần cam trước khi đưa phôi vào ở lượt 1. Liên hệ MAZAKO để được tư vấn và hỗ trợ.
Lượt 2: đưa đầu đã lốc vào lại
- Có nửa vòng rồi thì đưa đầu phôi đã lốc vào lại giữa các trục, theo hình phác trong manual.
- Quay tay quay theo chiều kim đồng hồ tới khi phôi khép thành vòng tròn kín.
- Mở nắp trục phía trên bên phải, nâng trục trên để lấy vòng đã lốc ra; lốc tiếp thì đóng nắp lại trước khi quay.
Lỗi hay gặp: vết phẳng, trục không song song
- Vết phẳng hoặc vạch ngang trên bề rộng phôi: do gài cần cam khi trục đang đứng yên. Manual nhấn mạnh phải vừa quay vừa gài cam.
- Trục không song song: manual yêu cầu các trục phải được chỉnh song song tuyệt đối trước khi lốc.
- Vòng lốc ra chưa đúng đường kính: do đàn hồi ngược của tôn; manual không cho công thức, nên chỉnh lại trục idler sau mỗi lần lốc thử.
Hướng dẫn chung trong manual máy lốc tôn 3 trục cùng kiểu của hãng khác: nếu các trục không được chỉnh song song tuyệt đối, phôi sẽ bị xoắn (chạy lệch thành dạng xoắn ốc) trong lúc lốc; cố ý đặt trục không song song là cách để lốc côn. Catalogue FINTEK cũng ghi nút nâng, hạ riêng từng đầu trục kẹp của dòng PR là để lốc côn.
Máy chạy điện R-2420E, R-3622E, R-5016E: chiều quay trục kẹp trên
Với bản chạy điện R-2420E, R-3622E, R-5016E, manual chỉ có hai câu, đều về chiều quay của trục kẹp trên:
- Lượt 1: kiểm trục kẹp trên quay ngược chiều kim đồng hồ, rồi vừa cấp phôi vừa nâng trục idler.
- Lượt 2: bật công tắc ở vị trí cho trục kẹp trên quay ngược chiều kim đồng hồ để khép vòng.
Catalogue FINTEK ghi bản chạy điện có bàn đạp và thiết bị dừng khẩn cấp là trang bị tiêu chuẩn. Manual không có phần motor, công tắc hay đấu điện.
Manual không hướng dẫn cách đổi chiều quay và dùng bàn đạp. Video vận hành máy lốc thủy lực dòng PR của FINTEK ghi bàn đạp phải cho trục quay theo chiều kim đồng hồ, bàn đạp trái cho trục quay ngược chiều kim đồng hồ; tài liệu FINTEK hiện có chưa xác nhận bản chạy điện dòng R bố trí giống vậy. Liên hệ MAZAKO để được tư vấn và hỗ trợ.
An toàn và bôi trơn
Cảnh báo an toàn – manual FINTEK R-2420 cảnh báo máy có thể gây nguy hiểm nếu dùng sai cách:
- Không lốc vượt công suất định mức: chiều dày và khổ tấm không quá số trên trang sản phẩm của đúng mã máy.
- Đóng nắp trục suốt lúc lốc; chỉ mở khi cần nâng trục trên để lấy phôi.
- Không dùng máy để uốn thanh – manual ghi uốn thanh làm hỏng trục.
Bôi trơn: manual yêu cầu bôi trơn các bộ phận chuyển động bằng mỡ nhẹ hoặc dầu đặc, và ghi độ chính xác lâu dài của máy phụ thuộc việc bôi trơn đúng. Manual không ghi chu kỳ và điểm bôi trơn cụ thể.
Hướng dẫn chung trong manual máy lốc tôn quay tay cùng kiểu của hãng khác: bôi trơn hằng tuần ở bánh răng và bạc trục; giữ ren các vít chỉnh luôn có dầu; nhỏ vài giọt dầu máy vào hai đầu mỗi trục lốc. Lịch cho máy cụ thể của bạn: Liên hệ MAZAKO để được tư vấn và hỗ trợ.
Liên hệ kỹ thuật MAZAKO
Chọn cỡ máy theo chiều dày và khổ tấm: Chọn máy lốc tôn FINTEK theo chiều dày và khổ tấm. Tính chiều dài phôi trước khi cắt: Lốc tôn tròn cần phôi dài bao nhiêu? Tính theo C = πD. Danh sách máy: máy lốc tôn FINTEK; trang hãng FINTEK. Cần hướng dẫn chỉnh trục khi nhận máy, liên hệ bộ phận kỹ thuật MAZAKO – ĐẠI LÝ FINTEK tại Việt Nam.