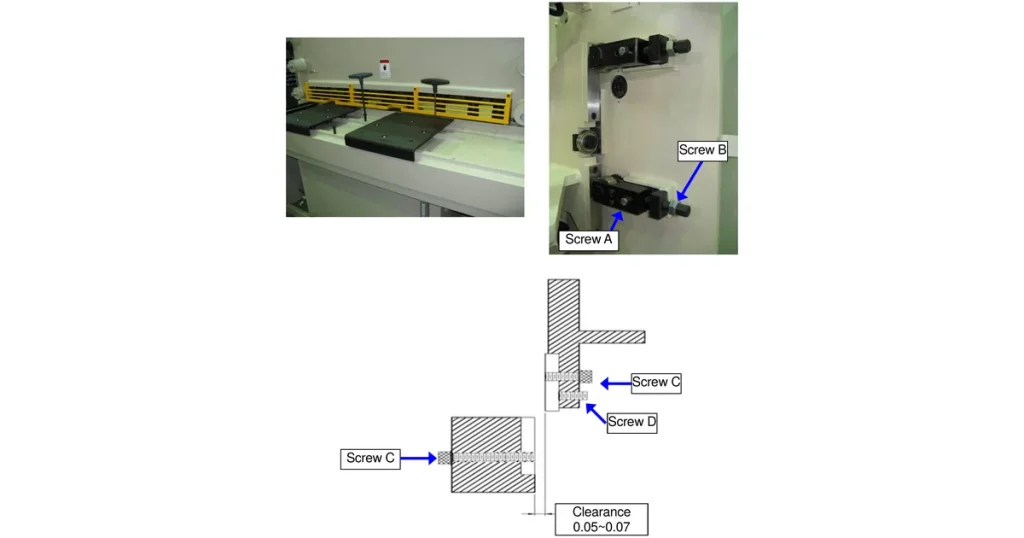
Bài này diễn giải mục thay dao và chỉnh khe hở dao trong manual máy cắt tôn thủy lực H-1035 sang tiếng Việt: chuẩn bị, cách thay dao máy cắt tôn thủy lực theo 5 bước, rồi chỉnh khe hở dao máy cắt tôn theo 8 bước. Khe hở dao cắt tôn bao nhiêu? Manual H-1035 ghi chỉnh về 0.10 mm trước, sau đó tinh chỉnh còn 0.05–0.07 mm. H-1035 là model 3.5 mm / 10 GA, trang sản phẩm không có dòng “Bộ chỉnh khe hở dao”; các model 4.5 mm và 6.5 mm có bộ chỉnh khe hở dao tiêu chuẩn – xem bảng model bên dưới trước khi làm trên máy khác.
Chuẩn bị: tháo cữ cạnh, bàn và tấm che ngón tay
Phần an toàn điện của manual dặn ngắt máy khỏi nguồn điện mỗi khi dừng việc để bảo dưỡng hoặc điều chỉnh – thay dao và chỉnh khe hở dao đều thuộc loại việc này. Chỉ người đã được đào tạo mới làm.
Theo manual, trước khi tháo dao phải tháo ba bộ phận ra khỏi máy:
- Cữ cạnh (side gauge).
- Bàn (table).
- Tấm che ngón tay (finger guard).
Trên máy dòng H, catalogue xếp tấm che ngón tay chạy suốt chiều dài máy vào trang bị tiêu chuẩn, cùng nhóm với bàn và cữ cạnh.
Thay dao 5 bước
Thứ tự thay dao theo manual, 5 bước:
- Nới hết vít a; nới vít b nửa vòng.
- Tháo hết các vít của dao dưới, chừa lại vít ngoài cùng bên trái và vít ngoài cùng bên phải.
- Tháo hai vít trái, phải còn lại và lấy dao dưới ra cùng lúc.
- Làm tương tự để tháo dao trên.
- Lắp dao trên và dao dưới mới.
Dao tiêu chuẩn của dòng H theo catalogue: thép hợp kim dụng cụ cacbon cao, có crôm; dao trên có 2 cạnh cắt, dao dưới có 4 cạnh cắt. Manual không ghi lực siết vít dao, khối lượng dao, cũng không ghi bước lắp lại các bộ phận đã tháo.
Manual H-1035 không ghi khi nào đổi cạnh cắt, khi nào thay dao mới. Hướng dẫn chung trong manual máy cắt thủy lực của một hãng máy khác (không phải manual FINTEK): với dao trên, cạnh bên kia còn sắc thì quay đầu dao để dùng cạnh đó, không thì thay dao mới; với dao dưới, còn cạnh cắt chưa dùng thì xoay dao sang cạnh đó, dùng hết thì thay dao mới; mỗi lần thay dao hoặc đổi cạnh dao đều phải kiểm và chỉnh lại khe hở dao. Cách đỡ dao khi tháo lắp, lắp lại cữ cạnh, bàn, tấm che ngón tay và cắt thử sau khi thay trên máy FINTEK: Liên hệ MAZAKO để được tư vấn và hỗ trợ.
Chỉnh khe hở dao: 0.10 mm rồi 0.05–0.07 mm
Sau phần thay dao, manual có phần chỉnh khe hở giữa dao trên và dao dưới, gồm 8 bước: chỉnh về 0.10 mm trước, rồi tinh chỉnh về 0.05–0.07 mm:
- Nới hết vít a.
- Nới vít b nửa vòng.
- Ở dao trên: nới vít d, siết chặt vít c.
- Siết vít b từng chút một, mỗi lần vặn không quá 15°, cho tới khi khe hở giữa dao trên và dao dưới đều 0.10 mm ở mọi chỗ.
- Tinh chỉnh khe hở bằng từng vít d trên dao trên.
- Siết vít d, mỗi lần vặn không quá 15°, cho tới khi khe hở mọi chỗ đạt 0.05–0.07 mm.
- Siết chặt các đai ốc trên vít d ở dao trên.
- Siết chặt vít a.
Mỗi lần vặn không quá 15°
Manual nhắc giới hạn này ở cả hai lần siết: vít b (bước 4) và vít d (bước 6). 15° là 1/24 vòng: mỗi lần chỉ xoay một chút, vặn dần cho tới khi đạt khe hở manual ghi.
Vít a, b, c, d
Manual gọi các vít bằng chữ a, b, c, d. Vị trí và vai trò từng vít trên máy cần kỹ thuật MAZAKO đối chiếu trên máy thật; bài chưa vẽ lại sơ đồ vị trí vít cho tới lúc đó.
Manual H-1035 không ghi dụng cụ đo khe hở. Hướng dẫn chung trong manual máy cắt thủy lực của một hãng máy khác (không phải manual FINTEK): kiểm khe hở giữa hai dao bằng thước lá (feeler gauge). Vị trí, vai trò từng vít a, b, c, d trên máy FINTEK thật và dụng cụ đo phù hợp: Liên hệ MAZAKO để được tư vấn và hỗ trợ.
Model có bộ chỉnh khe hở dao theo catalogue
Catalogue FINTEK mô tả bộ chỉnh khe hở dao (Blade Clearance Adjuster) là cơ cấu chỉnh tay khe hở dao theo chiều dày cắt, chỉ có ở các model 4.5 mm và 6.5 mm. Trang sản phẩm ghi đúng như vậy: 12 model có dòng “Bộ chỉnh khe hở dao: Tiêu chuẩn”, 6 model 3.5 mm không có dòng này.
| Model | Chiều dày cắt tối đa – thép mềm | Chiều dài cắt tối đa | Bộ chỉnh khe hở dao |
|---|---|---|---|
| H-0435 | 3.5 mm / 10 GA | 1320 mm / 4 ft | – |
| H-0445 | 4.5 mm / 7 GA | 1320 mm / 4 ft | Tiêu chuẩn |
| H-0465 | 6.5 mm / 3 GA | 1320 mm / 4 ft | Tiêu chuẩn |
| H-0535 | 3.5 mm / 10 GA | 1580 mm / 5 ft | – |
| H-0545 | 4.5 mm / 7 GA | 1580 mm / 5 ft | Tiêu chuẩn |
| H-0565 | 6.5 mm / 3 GA | 1580 mm / 5 ft | Tiêu chuẩn |
| H-0635 | 3.5 mm / 10 GA | 2080 mm / 6 ft | – |
| H-0645 | 4.5 mm / 7 GA | 2080 mm / 6 ft | Tiêu chuẩn |
| H-0665 | 6.5 mm / 3 GA | 2080 mm / 6 ft | Tiêu chuẩn |
| H-0835 | 3.5 mm / 10 GA | 2540 mm / 8 ft | – |
| H-0845 | 4.5 mm / 7 GA | 2540 mm / 8 ft | Tiêu chuẩn |
| H-0865 | 6.5 mm / 3 GA | 2540 mm / 8 ft | Tiêu chuẩn |
| H-1035 | 3.5 mm / 10 GA | 3100 mm / 10 ft | – |
| H-1045 | 4.5 mm / 7 GA | 3100 mm / 10 ft | Tiêu chuẩn |
| H-1065 | 6.5 mm / 3 GA | 3100 mm / 10 ft | Tiêu chuẩn |
| H-1335 | 3.5 mm / 10 GA | 4080 mm / 13 ft | – |
| H-1345 | 4.5 mm / 7 GA | 4080 mm / 13 ft | Tiêu chuẩn |
| H-1365 | 6.5 mm / 3 GA | 4080 mm / 13 ft | Tiêu chuẩn |
Ô “–”: trang sản phẩm không có dòng “Bộ chỉnh khe hở dao” (catalogue in N/A). Quy trình vít ở trên là của manual máy H-1035. Với 12 model có bộ chỉnh khe hở dao tiêu chuẩn, hỏi kỹ thuật MAZAKO cách chỉnh trên đúng model trước khi làm.
Manual H-1035 ghi chỉnh khe hở về 0.10 mm trước, sau đó tinh chỉnh còn 0.05–0.07 mm; manual không nói khe hở này có đổi theo chiều dày tôn hay không.
Catalogue FINTEK trả lời một phần: bộ chỉnh khe hở dao trên các model 4.5 mm và 6.5 mm là để chỉnh khe hở theo chiều dày cắt. Catalogue và manual không có bảng khe hở cho từng chiều dày tôn. Cần khe hở cho đúng model và chiều dày tôn: Liên hệ MAZAKO để được tư vấn và hỗ trợ.
An toàn khi thay dao
Tóm tắt các lưu ý của manual H-1035 áp vào việc thay dao, chỉnh khe hở:
- Ngắt máy khỏi nguồn điện trước khi tháo cữ cạnh, bàn, tấm che ngón tay và trong suốt lúc thay dao, chỉnh khe.
- Nếu có từ hai người cùng thay dao, phân rõ trước từng bước của từng người để tránh nguy hiểm.
- Làm xong, dọn hết dụng cụ và vật thừa khỏi máy, kể cả chỗ có bộ phận chuyển động, trước khi chạy máy.
- Trước khi cắt lại, kiểm nút dừng khẩn: bấm thì máy dừng ngay, nhả nút thì máy không tự chạy.
- Khi cắt lại: dừng máy trước khi thay phôi, giữ khoảng cách đủ giữa phôi và máy.
Đọc thêm về máy cắt tôn FINTEK
- Vận hành máy cắt tôn thủy lực FINTEK H: 3 chế độ cắt – bảng nút, bơm thủy lực, chế độ INCH, SINGLE, AUTO.
- Cấu tạo máy cắt tôn thủy lực: dao, chân ép, xi lanh – tên các bộ phận trên máy cắt thủy lực.
- Lịch bảo dưỡng máy cắt, máy chấn tôn thủy lực theo giờ – các mốc bảo dưỡng theo giờ chạy.
- Chọn máy cắt tôn FINTEK theo chiều dày và chiều dài cắt – so 30 model theo chiều dày, chiều dài cắt.
Liên hệ kỹ thuật MAZAKO
Cần hỏi về dao thay thế, hoặc chưa chắc máy của mình có bộ chỉnh khe hở dao hay không: gọi kỹ thuật MAZAKO – ĐẠI LÝ FINTEK tại Việt Nam, báo mã máy (ví dụ H-1045, H-1065) để được hướng dẫn đúng cơ cấu. Các model khác xem ở danh mục máy cắt tôn FINTEK; hãng: FINTEK.