Trục truyền động, tay biên, trục khuỷu, phôi bánh răng, mặt bích, móc cẩu, cờ lê – rất nhiều chi tiết chịu lực trong máy móc được làm từ phôi rèn. Bài này giới thiệu công nghệ rèn: nguyên lý, các cách rèn theo khuôn và theo nhiệt độ, nguyên công cơ bản, máy và thiết bị, vật liệu rèn được, ưu nhược so với đúc và cắt gọt, cùng các quy tắc an toàn trong xưởng rèn.
Rèn là gì?
Rèn là phương pháp gia công áp lực: dùng búa đập, máy ép hoặc con lăn tác dụng lực nén lên phôi để kim loại biến dạng dẻo thành hình dạng mong muốn. Khác với tiện hay phay, rèn không cắt bỏ phoi. Kim loại chỉ được dồn từ chỗ này sang chỗ khác nên thể tích gần như không đổi; phần hao chủ yếu là bavia, lõi đột và vảy oxit khi rèn nóng.
Điểm mạnh lớn nhất của rèn nằm ở cấu trúc kim loại sau rèn. Quá trình biến dạng làm mịn hạt, tạo thớ kim loại chạy theo biên dạng chi tiết, đồng thời ép kín rỗ khí và khuyết tật đúc có sẵn trong phôi. Vì thế chi tiết rèn có độ bền mỏi và khả năng chịu va đập tốt, hầu như không có rỗ bên trong như vật đúc.
Rèn khuôn hở và rèn khuôn kín
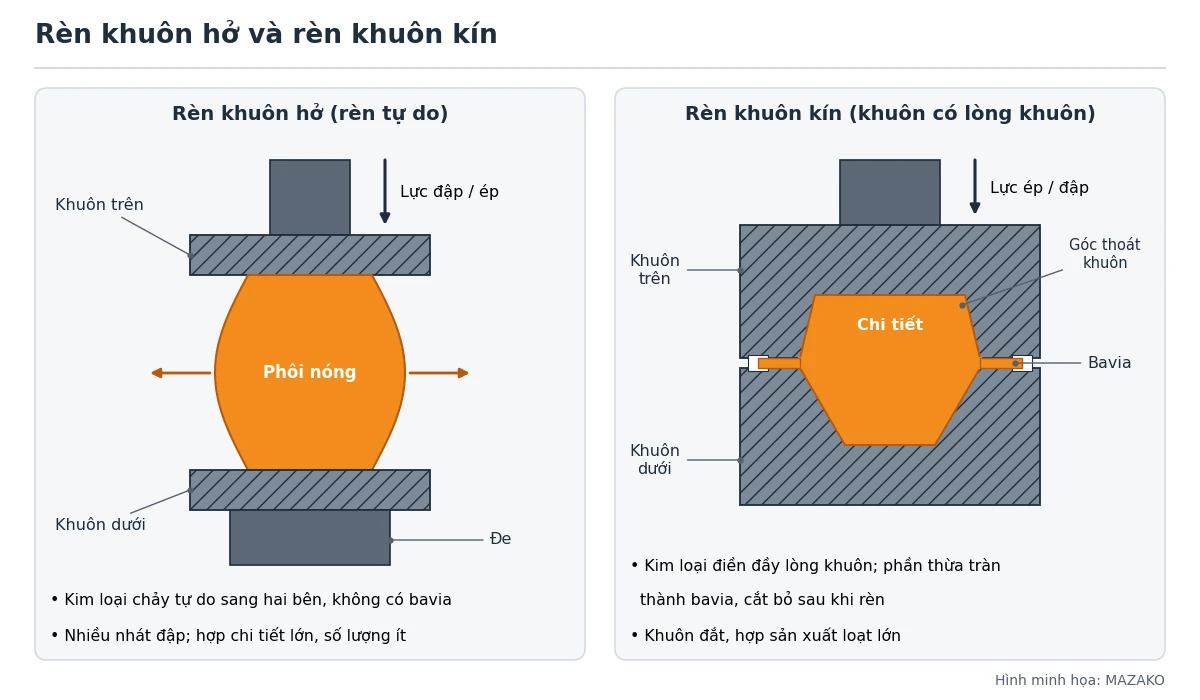
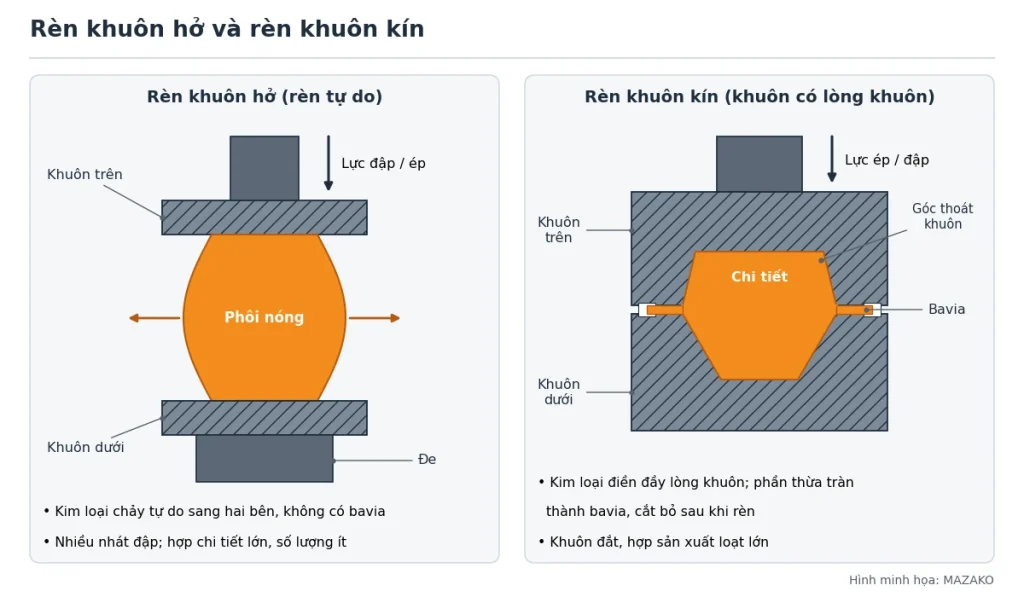
- Rèn khuôn hở (rèn tự do): phôi đặt giữa các khuôn đơn giản như khuôn phẳng, khuôn chữ V, khuôn tạo tròn (swage); kim loại chảy tự do sang hai bên. Hình dạng được tạo qua nhiều nhát đập, tay nghề thợ đóng vai trò lớn. Rèn khuôn hở không tạo bavia, hợp với chi tiết lớn, số lượng ít như trục lớn, khối, phôi đĩa.
- Rèn khuôn kín (rèn khuôn có lòng khuôn): hai nửa khuôn có lòng khuôn mang hình chi tiết. Kim loại điền đầy lòng khuôn, phần thừa tràn ra mặt phân khuôn thành bavia và được cắt bỏ bằng máy ép cắt bavia. Lòng khuôn phải có góc thoát khuôn để lấy chi tiết ra. Khuôn đắt nên cách này kinh tế khi sản xuất loạt lớn.
- Cán vành: phôi trụ được đột lỗ thành hình vòng rồi cán giữa các con lăn để tăng đường kính, tạo vòng liền không có mối hàn, thớ kim loại chạy vòng theo chu vi.
Lưu ý tên gọi: giáo trình công nghệ kim loại tiếng Việt xếp rèn khuôn kín ở trên vào nhóm dập thể tích (rèn khuôn); trong nhóm này, dập trong khuôn có rãnh bavia gọi là dập khuôn hở, dập trong khuôn không có rãnh bavia gọi là dập khuôn kín.
Rèn nóng, rèn ấm và rèn nguội
- Rèn nóng: phôi được nung trên nhiệt độ kết tinh lại. Với thép, nhiệt độ rèn nóng thường quanh 1.150 °C, tùy mác có thể cao hơn hoặc thấp hơn; nhiệt độ bắt đầu và kết thúc rèn của từng mác thép phải tra theo bảng của mác đó. Hợp kim nhôm rèn ở nhiệt độ thấp hơn nhiều, khoảng 500 °C trở xuống. Kim loại dẻo nên cần lực nhỏ hơn, tạo được chi tiết lớn và phức tạp, hạt được làm mịn. Đổi lại, bề mặt có vảy oxit, dung sai rộng hơn và chi tiết có thể cong vênh khi nguội.
- Rèn ấm: nung trên nhiệt độ phòng nhưng dưới nhiệt độ kết tinh lại; dung hòa giữa lực rèn và độ chính xác, song cần lực lớn hơn rèn nóng.
- Rèn nguội: thực hiện ở nhiệt độ phòng. Chi tiết chính xác, bề mặt đẹp, kim loại được hóa bền do biến dạng; đổi lại cần máy ép lực lớn, khuôn bền, và vật liệu kém dẻo dễ nứt. Rèn nguội hay dùng cho chi tiết nhỏ sản xuất hàng loạt như bulông, vít, đinh.
Các nguyên công rèn cơ bản
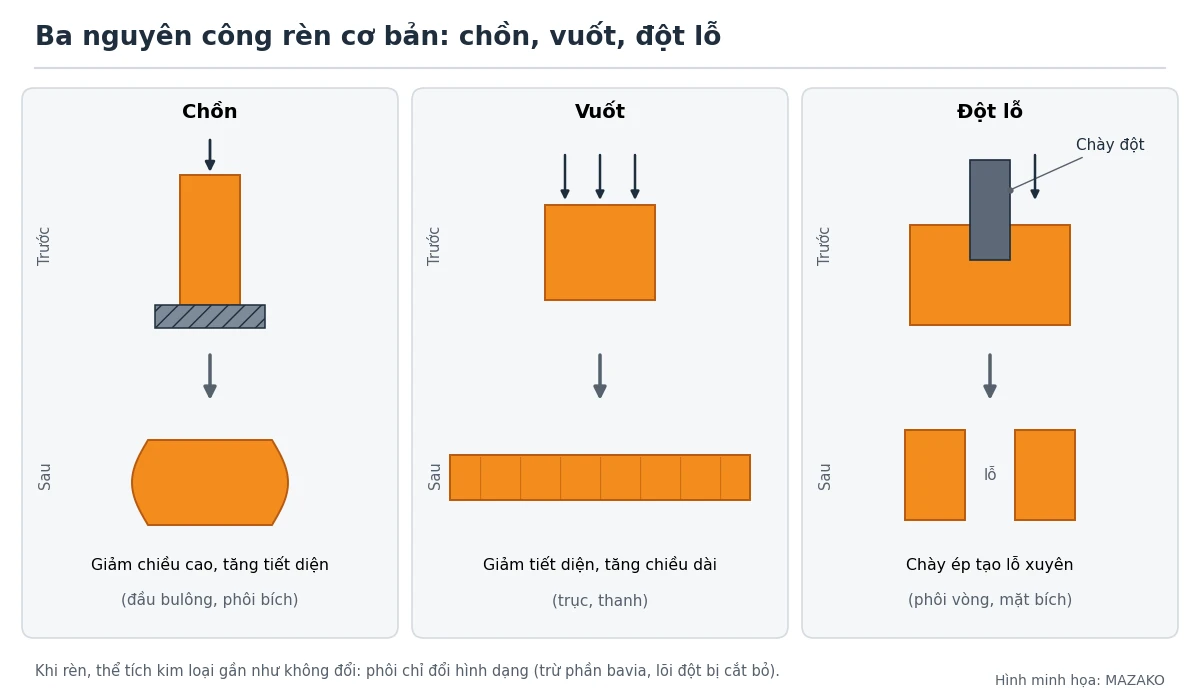
- Chồn: ép dọc trục làm phôi ngắn lại, tiết diện lớn lên; dùng để tạo đầu bulông, phôi bích.
- Vuốt: đập lần lượt dọc phôi làm tiết diện nhỏ lại, chiều dài tăng lên; dùng làm trục, thanh.
- Đột lỗ: dùng chày ép tạo lỗ, thường là bước chuẩn bị cho phôi vòng, mặt bích.
- Ngoài ra còn các nguyên công uốn, xoắn và chặt phôi.
Một chi tiết thực tế thường đi qua nhiều bước nối tiếp: cắt phôi, nung, tạo phôi sơ bộ bằng chồn hoặc vuốt, rèn trong khuôn, cắt bavia, rồi nhiệt luyện.
Máy và thiết bị rèn
- Búa máy: búa hơi nước, búa khí nén, búa rơi (đầu búa rơi tự do từ một độ cao định trước) và búa có trợ lực bằng khí nén hoặc dầu. Khi chọn búa cần xem khối lượng phần rơi, năng lượng một nhát đập và số nhát mỗi phút.
- Máy ép: máy ép trục khuỷu (cơ khí), máy ép thủy lực và máy ép trục vít; hai nửa khuôn đóng lại trong một hành trình. Thông số chính: lực ép danh nghĩa (tấn hoặc kN), hành trình, chiều cao kín khuôn và số hành trình mỗi phút.
- Máy chồn cho chi tiết dạng trục có đầu to; máy cán vành cho vòng liền.
- Thiết bị phụ trợ: cưa hoặc máy cắt phôi, lò nung (lò cảm ứng, lò buồng), thiết bị tạo phôi sơ bộ, máy ép cắt bavia, khuôn và kìm rèn.
Vật liệu rèn được
Hầu hết kim loại dẻo đều rèn được: thép cacbon, thép hợp kim, inox, thép dụng cụ, nhôm, đồng, đồng thau, niken, titan. Gang và một số hợp kim giòn không rèn được vì gần như không biến dạng dẻo được, dễ nứt vỡ khi rèn. Mỗi vật liệu có khoảng nhiệt độ rèn riêng: nung quá cao gây oxy hóa mạnh, thoát cacbon bề mặt, thậm chí cháy kim loại; biến dạng khi vật liệu không đủ dẻo thì dễ nứt.
Ưu nhược: so sánh rèn với đúc và cắt gọt từ phôi thanh
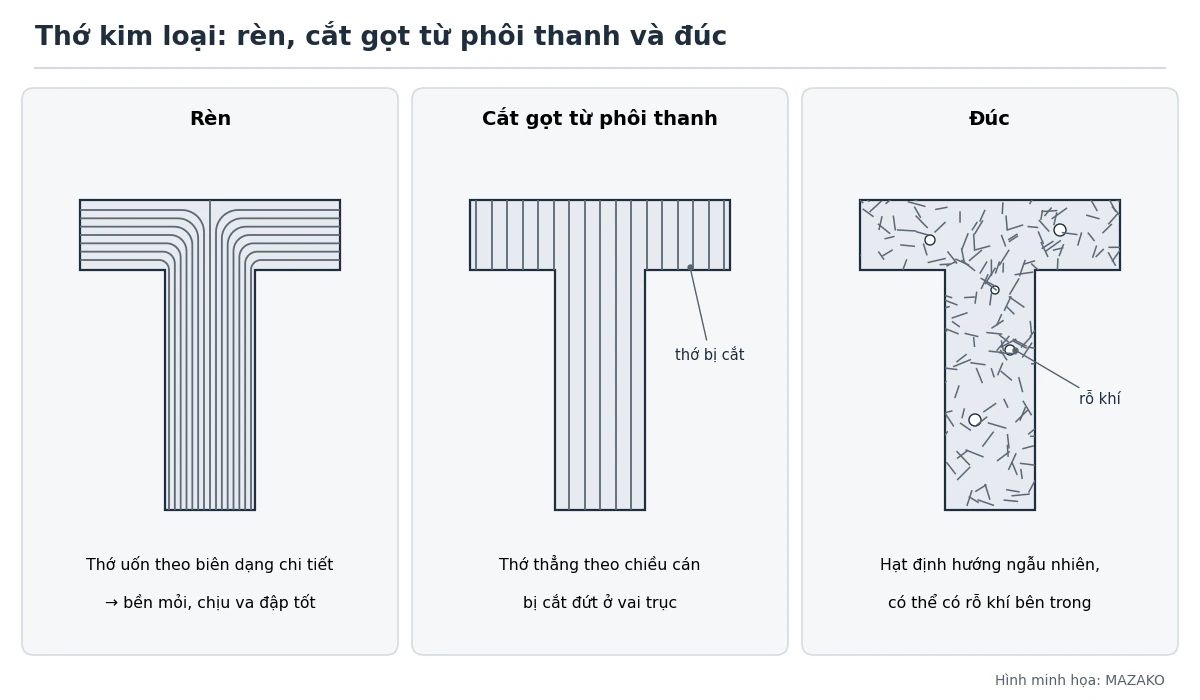
| Tiêu chí | Rèn | Đúc | Cắt gọt từ phôi thanh |
|---|---|---|---|
| Thớ kim loại | Chạy theo biên dạng chi tiết | Ngẫu nhiên | Thẳng theo chiều cán, bị cắt đứt ở vai, rãnh |
| Rỗ khí bên trong | Hầu như không (rỗ được ép kín) | Có thể có | Phụ thuộc chất lượng phôi |
| Hình dạng | Hạn chế với hốc trong, thành mỏng | Làm được hình phức tạp, có hốc trong | Linh hoạt, nhưng tốn nhiều phoi |
| Khuôn | Khuôn kín đắt, cần sản lượng lớn | Cần khuôn, mẫu | Không cần khuôn |
Nhược điểm của rèn: chi phí khuôn và máy cao; dung sai rèn rộng hơn gia công cắt gọt nên phải chừa lượng dư và gia công lại các bề mặt lắp ghép; rèn nóng tạo vảy oxit; khó rèn các hình có hốc trong phức tạp.
Sau khi rèn: nhiệt luyện và gia công cơ
Phôi rèn thường được thường hóa hoặc ủ để đồng đều tổ chức và giảm ứng suất, sau đó tôi và ram nếu chi tiết cần cơ tính cao. Tiếp theo là gia công cơ: tiện các bề mặt trụ, phay rãnh then, khoan lỗ, mài cổ trục lắp ổ. Với phôi rèn dạng trục và bích, cần chọn máy tiện có đường kính tiện và khoảng cách chống tâm đủ cho phôi; tham khảo bài chọn máy tiện theo kích thước phôi.
An toàn trong xưởng rèn
Các yêu cầu dưới đây tóm tắt từ quy định OSHA 29 CFR 1910.218 về máy rèn, kết hợp thực hành an toàn chung:
- Chèn đầu búa hoặc đầu trượt máy ép bằng khối chèn đủ chắc mỗi khi thay khuôn, chỉnh khuôn hay sửa chữa.
- Ngắt và khóa nguồn khi thay khuôn hoặc bảo trì; với máy ép cơ và máy chồn, chờ bánh đà dừng hẳn.
- Búa hơi nước phải có van khóa nhanh trên đường cấp, khóa ở vị trí đóng khi điều chỉnh, sửa chữa.
- Kìm rèn phải đủ dài để giữ người tránh xa khi phôi bật ngược, tay kìm không có đầu sắc.
- Không đưa tay vào giữa hai nửa khuôn; dùng chổi, que bôi dầu hoặc dụng cụ gạt vảy đủ dài. Phía sau búa, máy ép phải có tấm chắn vảy văng.
- Bàn đạp, công tắc chân phải được che chắn để tránh tác động nhầm.
- Kiểm tra máy định kỳ và ghi chép ngày kiểm, người kiểm.
- Mặc tạp dề da, đeo găng chịu nhiệt, kính hoặc mặt nạ che mặt, giày bảo hộ; đeo bảo vệ tai khi làm việc gần búa máy.
Xem thêm các công nghệ gia công khác
- Công nghệ tiện kim loại: nguyên lý và các nguyên công
- Công nghệ phay kim loại: nguyên lý, kiểu phay, máy phay
- In 3D kim loại: các công nghệ chính, máy và hậu xử lý
Nguồn tham khảo
- Forging Industry Association – Product Design Guide for Forging.
- Thomasnet – Hot forging vs. cold forging.
- Fractory – Forging: process, classification and methods.
- OSHA 29 CFR 1910.218 – Forging machines.
Cần tư vấn máy tiện, máy phay để gia công phôi rèn, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).