In 3D kim loại, hay sản xuất bồi đắp bằng kim loại, đã được dùng cho chi tiết hàng không, chi tiết có kênh dẫn bên trong phức tạp và phụ tùng số lượng ít. Với chủ xưởng cơ khí, hiểu công nghệ này giúp biết khi nào nên đặt in, khi nào gia công truyền thống vẫn hiệu quả hơn, và vì sao chi tiết in xong vẫn phải qua máy tiện, máy phay. Bài này giới thiệu các nhóm công nghệ chính, máy và thông số, vật liệu, quy trình hậu xử lý, ưu nhược và an toàn khi làm việc với bột kim loại.
In 3D kim loại là gì?
Theo tiêu chuẩn ISO/ASTM 52900, sản xuất bồi đắp là quá trình tạo chi tiết từ dữ liệu mô hình 3D bằng cách ghép nối vật liệu, thường theo từng lớp – ngược với gia công cắt gọt vốn bóc vật liệu khỏi phôi. Tiêu chuẩn chia mọi công nghệ bồi đắp thành bảy nhóm: phun keo lên bột (binder jetting), đắp bằng năng lượng định hướng (DED), đùn vật liệu, phun vật liệu, nung chảy lớp bột (powder bed fusion), ghép tấm và quang trùng hợp trong bể. Với kim loại, các nhóm chính là nung chảy lớp bột, DED và phun keo lên bột.
Nung chảy lớp bột bằng laser (L-PBF)
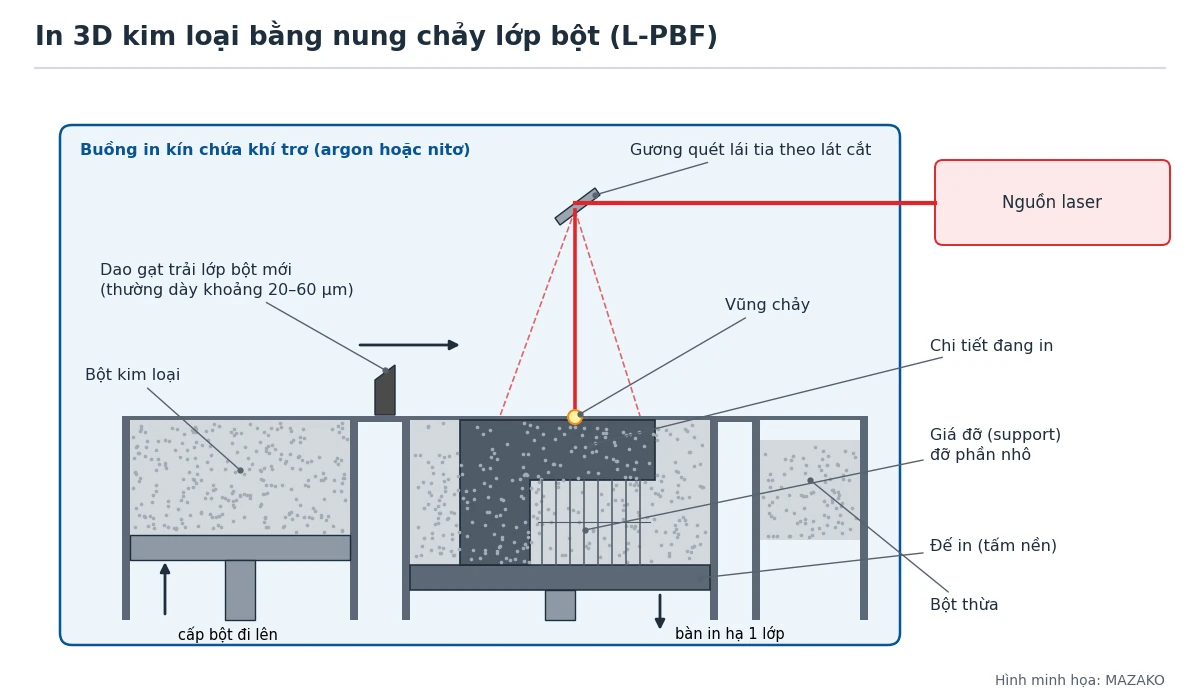
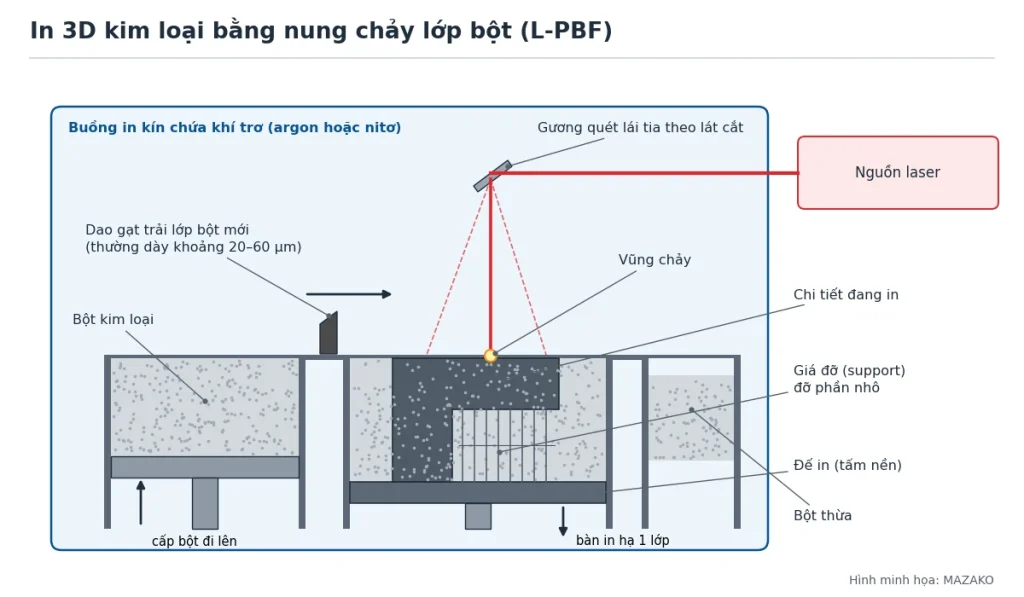
Công nghệ này còn được gọi là nung chảy chọn lọc bằng laser (SLM) hay thiêu kết kim loại trực tiếp bằng laser (DMLS). Quá trình diễn ra trong buồng kín chứa khí trơ (argon hoặc nitơ) để chống oxy hóa:
- Dao gạt trải một lớp bột kim loại mỏng, thường dày khoảng 20–60 µm, lên bàn in.
- Tia laser công suất cao quét theo lát cắt của mô hình CAD, làm chảy bột và hàn nó vào lớp bên dưới.
- Bàn in hạ xuống đúng một lớp, dao gạt trải lớp bột mới và quá trình lặp lại cho tới khi xong chi tiết.
Phần nhô ra của chi tiết cần giá đỡ (support) in cùng và nối xuống đế in. Một biến thể là nung chảy lớp bột bằng chùm điện tử (EB-PBF), thực hiện trong chân không, phù hợp với vật liệu dễ bị oxy hóa như titan.
Đắp bằng năng lượng định hướng (DED)
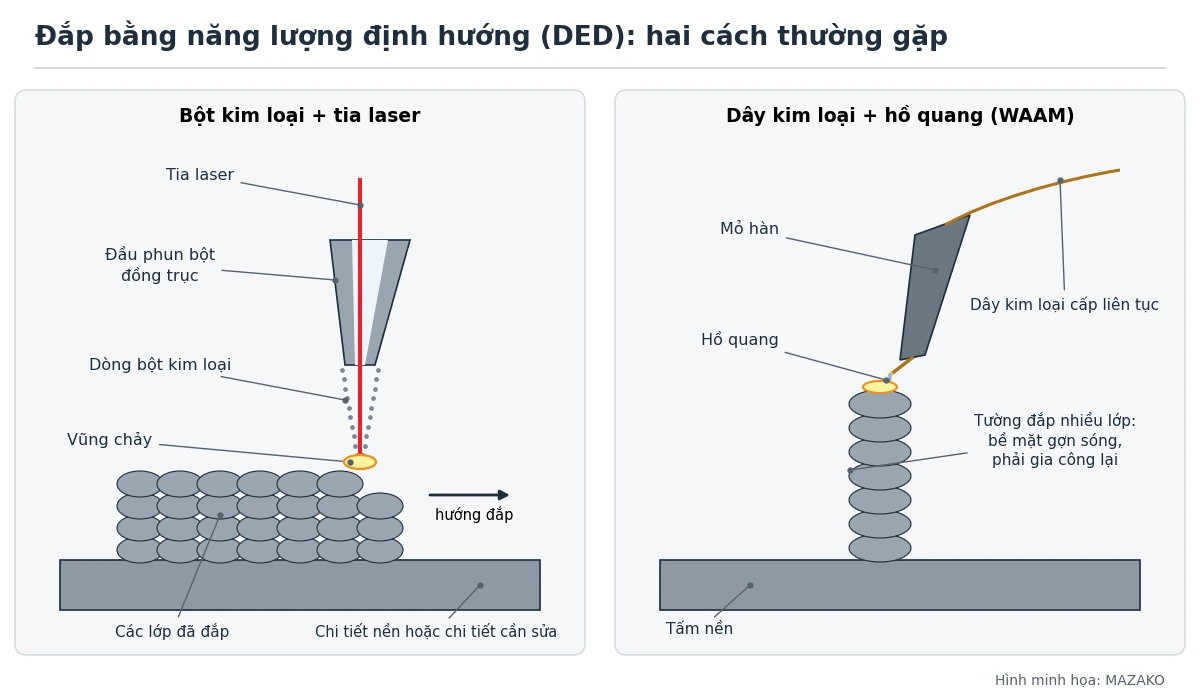
Ở DED, bột hoặc dây kim loại được đưa thẳng vào vũng chảy tạo bởi tia laser, chùm điện tử hoặc hồ quang điện, đắp lên một chi tiết có sẵn hoặc tạo hình mới. Dạng dùng dây và hồ quang (WAAM) hợp với chi tiết lớn; dạng dùng chùm điện tử tạo được chi tiết lớn rất nhanh. Vì đắp được lên chi tiết sẵn có, DED còn được dùng để bổ sung vật liệu cho chi tiết mòn, hỏng. Cũng như các công nghệ in khác, chi tiết DED cần gia công cơ để đạt kích thước cuối cùng.
Phun keo lên bột (binder jetting)
Đầu phun kiểu in phun rải chất kết dính lên từng lớp bột kim loại. Chi tiết in xong phải được khử keo và thiêu kết trong lò để các hạt kim loại liên kết lại, đặc chắc. Khi thiêu kết, chi tiết co ngót đáng kể, nên kích thước thiết kế phải tính bù co ngót ngay từ đầu.
Máy in 3D kim loại: thông số cần xem
- Thể tích buồng in (dài × rộng × cao): giới hạn kích thước chi tiết lớn nhất in được trong một lần.
- Nguồn năng lượng: số lượng và công suất laser (hoặc chùm điện tử, hồ quang), quyết định tốc độ đắp.
- Bề dày lớp: lớp mỏng cho bề mặt mịn và chi tiết nhỏ chính xác hơn nhưng in lâu hơn; lớp dày in nhanh hơn.
- Hệ khí trơ và kiểm soát nồng độ oxy trong buồng in, cùng hệ lọc khí.
- Hệ xử lý bột: nạp bột, sàng, thu hồi và tái sử dụng bột; mức độ kín của hệ này liên quan trực tiếp tới an toàn.
- Danh mục vật liệu mà hãng đã có sẵn bộ thông số in.
Thông số cụ thể khác nhau nhiều giữa các máy; khi cần đánh giá một chi tiết cụ thể, nên làm việc trực tiếp với đơn vị in.
Vật liệu thường dùng
Các vật liệu thường gặp khi in nung chảy lớp bột gồm hợp kim titan Ti-6Al-4V, hợp kim niken chịu nhiệt (ví dụ hợp kim 718), hợp kim nhôm AlSi10Mg, inox và thép dụng cụ. Bột in rất mịn; bột càng mịn thì yêu cầu bảo quản và thao tác an toàn càng nghiêm ngặt.
Hậu xử lý: in xong vẫn còn nhiều bước
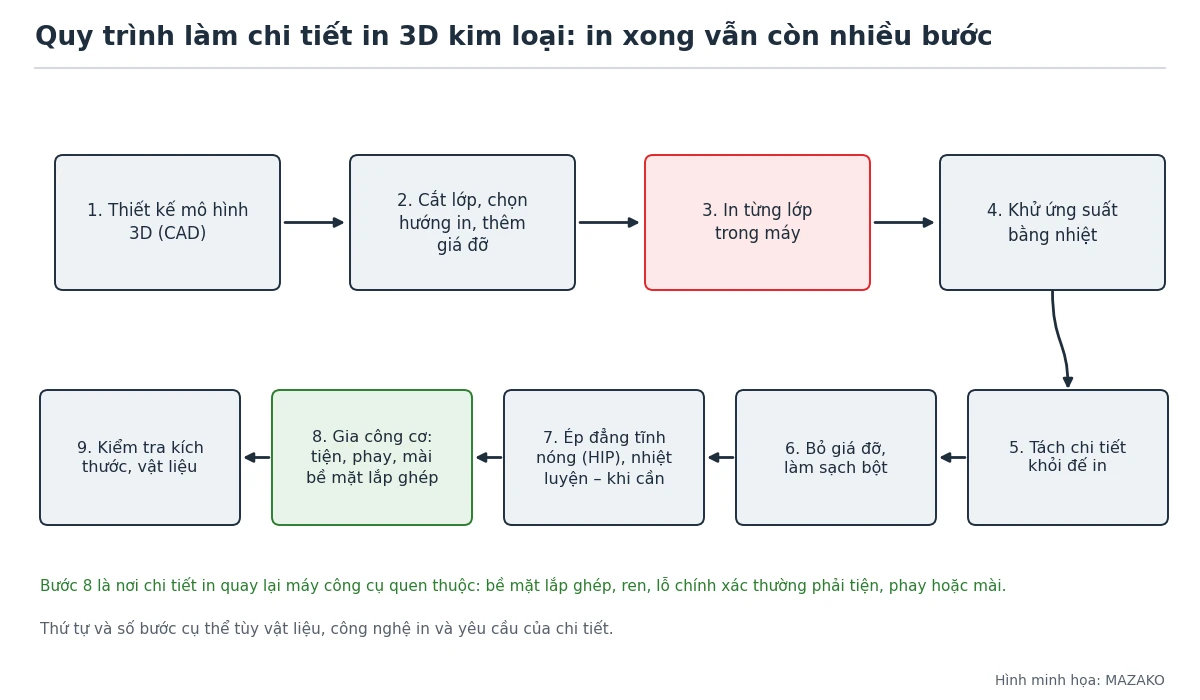
- Khử ứng suất bằng nhiệt luyện, giảm cong vênh do ứng suất dư sinh ra khi in.
- Tách chi tiết khỏi đế in.
- Bỏ giá đỡ, làm sạch bột còn bám trong các hốc, kênh.
- Ép đẳng tĩnh nóng (HIP) và nhiệt luyện khi chi tiết yêu cầu cơ tính cao.
- Gia công cơ: tiện, phay, mài, khoan, cắt ren các bề mặt lắp ghép để đạt kích thước và độ nhám yêu cầu.
- Kiểm tra kích thước và vật liệu.
Bước gia công cơ cho thấy in 3D không thay thế máy công cụ: chi tiết in thường là phôi gần đúng hình, còn độ chính xác cuối cùng vẫn đến từ máy tiện, máy phay, máy mài.
Ưu nhược và so sánh với gia công truyền thống
| Tiêu chí | In 3D kim loại | Cắt gọt CNC | Đúc |
|---|---|---|---|
| Hình dạng | Rất phức tạp, có kênh bên trong, gộp nhiều chi tiết thành một | Bị giới hạn bởi khả năng tiếp cận của dao | Phức tạp, cần khuôn, mẫu |
| Dụng cụ, khuôn | Không cần khuôn | Cần dao, đồ gá | Cần khuôn |
| Sản lượng phù hợp | Mẫu thử, loạt nhỏ, thiết kế hay thay đổi | Đơn chiếc đến loạt lớn | Loạt vừa và lớn |
| Vật liệu hao phí | Ít, có lợi với hợp kim đắt | Nhiều phoi | Ít |
| Bề mặt lắp ghép | Phải gia công lại | Đạt ngay trên máy | Phải gia công lại |
Nhược điểm chính của in 3D kim loại: tốc độ đắp chậm, chi phí mỗi chi tiết cao khi sản lượng lớn, kích thước bị giới hạn bởi buồng in, có ứng suất dư và nguy cơ cong vênh, và bắt buộc phải hậu xử lý.
An toàn khi làm việc với bột kim loại
- Bột kim loại mịn, nhất là titan và nhôm, có nguy cơ cháy và nổ bụi; chỉ một tia lửa tĩnh điện rất nhỏ cũng có thể gây cháy. Tiêu chuẩn NFPA 484 về kim loại dễ cháy là tài liệu chính cho việc phòng ngừa, trong đó ưu tiên khống chế nồng độ oxy bằng khí trơ.
- Giữ bụi bay ở mức thấp nhất: thao tác bột chậm, đậy kín thùng chứa, chỉ mở thùng đang dùng; bảo quản bột tách khỏi khu thao tác, xa chất oxy hóa và chất lỏng dễ cháy.
- Nối đất thiết bị và thùng chứa khi chuyển bột; dùng dụng cụ dẫn điện, không phát tia lửa; không dùng chổi sợi tổng hợp, đồ nhựa hay máy hút bụi công nghiệp thông thường.
- Đám cháy kim loại không dập bằng nước vì bột kim loại gặp nước có thể sinh khí hydro; dùng bình chữa cháy loại D dành cho kim loại.
- Người thao tác đeo mặt nạ lọc bụi, kính, găng tay da, mặc quần áo vải chống cháy; nối đất người bằng dây đeo tay hoặc giày dẫn điện.
- Argon và nitơ có thể gây ngạt trong phòng kín: thông gió tốt và theo dõi nồng độ oxy ở phòng đặt máy.
- Nguồn laser trong máy in là laser công suất cao: không vô hiệu hóa khóa liên động của cửa buồng in.
Xem thêm các công nghệ gia công khác
- Công nghệ tiện kim loại: nguyên lý và các nguyên công
- Công nghệ phay kim loại: nguyên lý, kiểu phay, máy phay
- Công nghệ mài kim loại: mài phẳng, mài tròn, mài vô tâm
- Rèn kim loại: khuôn hở, khuôn kín, máy rèn và vật liệu
Nguồn tham khảo
- ISO/ASTM 52900 – Additive manufacturing: general principles, terminology (tóm tắt của NMD Metalpowders; bảng thuật ngữ PADT).
- EWI – Additive manufacturing processes.
- MetalTek – How laser powder bed fusion works for metal additive manufacturing.
- Additive Plus – Laser powder bed fusion explained.
- Wikipedia – Electron-beam additive manufacturing.
- Metal AM – Titanium powder: safe production and processing in additive manufacturing.
- Desktop Metal – The importance of inerting for additive manufacturing (NFPA 484).
- Prime Process Safety Center – Combustible dust hazards associated with 3D printing.
- U.S. Chemical Safety Board (CSB) – Hazards of nitrogen asphyxiation (Safety Bulletin).
Cần tư vấn máy tiện, máy phay để gia công hoàn thiện chi tiết in 3D kim loại, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).