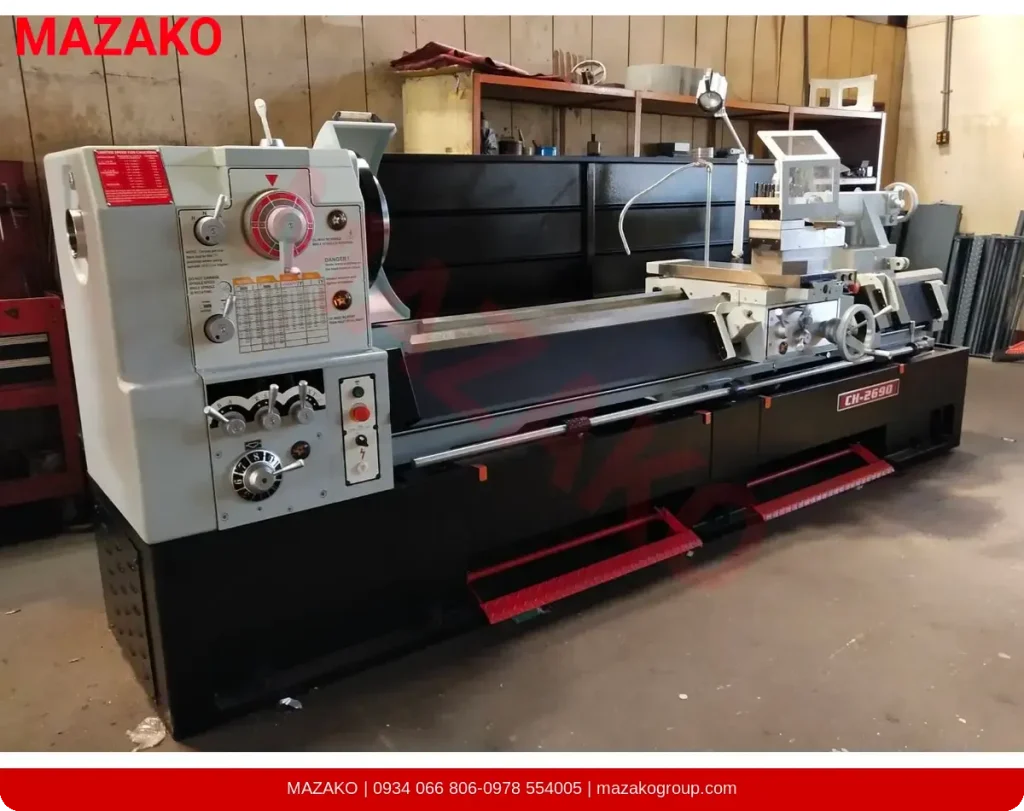
Dòng máy tiện SUN MASTER CH có model băng dài tới 5000 mm giữa hai mũi tâm. Với máy dài và nặng như vậy, tài liệu hướng dẫn dòng CH đặt một yêu cầu rất rõ: máy phải được đỡ đủ ở tất cả các điểm kê, từ 6 đến 10 vị trí vít chỉnh, băng máy không được xoắn hay cong. Bài này đi theo đúng trang 12–13 của tài liệu hướng dẫn CH (tài liệu hướng dẫn CH-V in cùng nội dung, cùng trang): vị trí vít chỉnh của máy băng 4000 mm và 5000 mm, chi tiết móng bu lông, và các bước cân bằng. MAZAKO là ĐẠI LÝ SUN MASTER tại Việt Nam.
Vì sao máy CH băng dài phải đỡ đủ mọi điểm kê
Tài liệu hướng dẫn CH trang 13 ghi: máy phải đặt trên các vít chỉnh và đế gang đi kèm, và việc đỡ đủ ở mỗi vị trí trong số 6 đến 10 vị trí vít chỉnh là bắt buộc. Băng máy không được xoắn hay cong, sống trượt phải cân bằng hoàn toàn so với mặt sàn.
Lý do tài liệu hướng dẫn đưa ra: cân bằng giúp các chi tiết chính xác như băng máy giữ thẳng và phẳng suốt tuổi thọ máy; máy không cân bằng có thể bị xoắn dần do tải động khi gia công. Nhận xét của MAZAKO: chỉ cần một điểm kê hẫng là đoạn băng ở đó không được đỡ.
Vị trí vít chỉnh: máy băng 4000 mm và 5000 mm
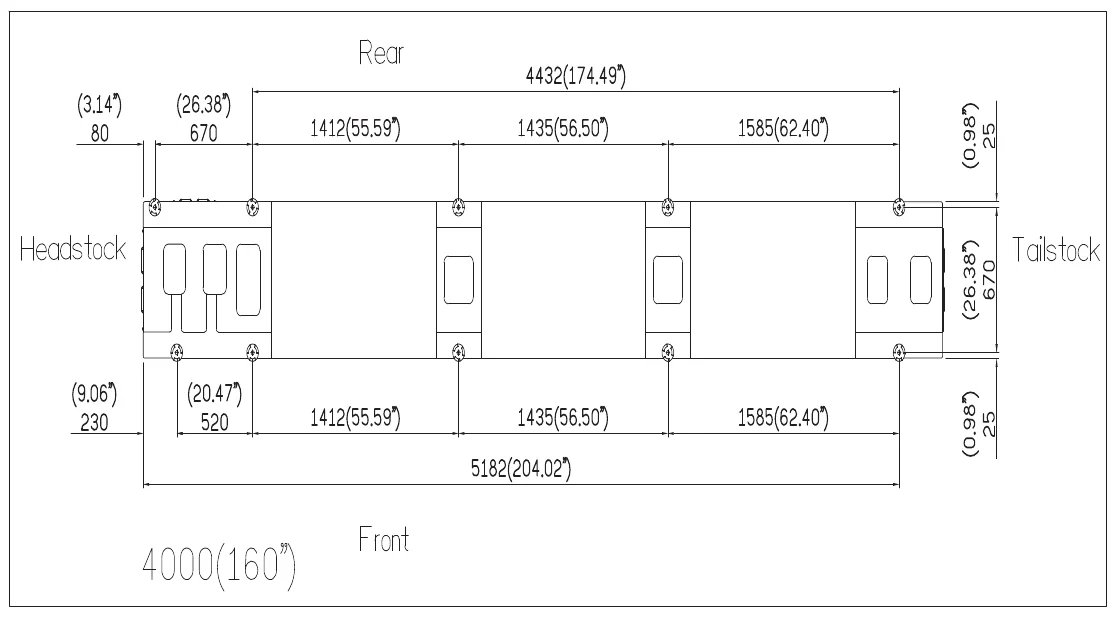
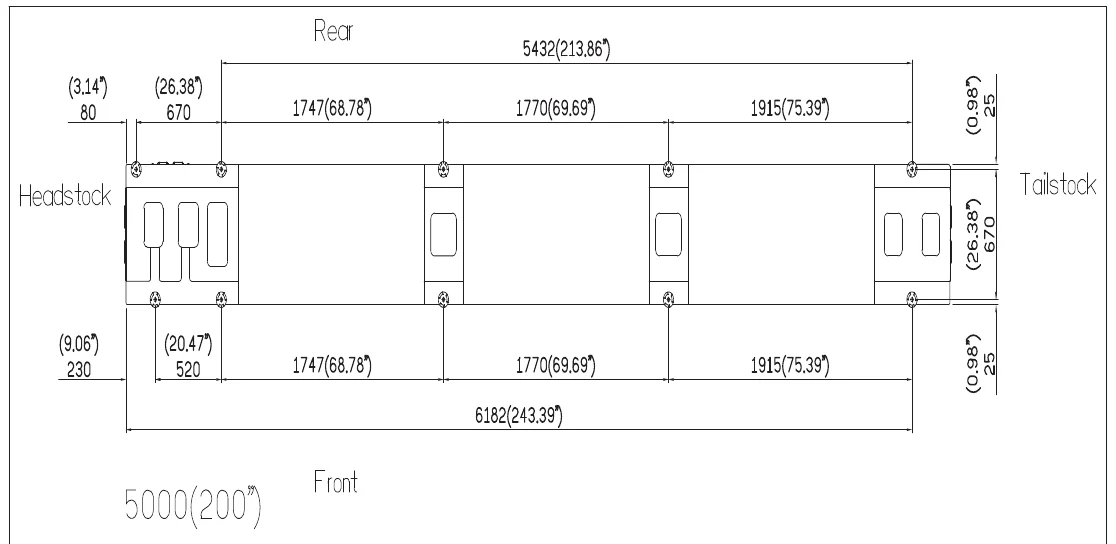
Hình 11 của tài liệu hướng dẫn CH vẽ mặt bằng đế máy cho hai cỡ băng: 4000 (160″) và 5000 (200″). Hai cỡ này ứng với các model CH có khoảng cách chống tâm 4000 mm (mã đuôi 160) và 5000 mm (mã đuôi 200). Cả hai hình đều vẽ 10 vít chỉnh: 5 ở hàng sau, 5 ở hàng trước (Hình 11 không ghi chữ “vít chỉnh”; bài gọi theo ký hiệu trên hình và trang 13 “6 đến 10 vị trí vít chỉnh”). Các kích thước đọc trên hình (mm):
| Kích thước trên Hình 11 | Băng 4000 (160″) | Băng 5000 (200″) |
|---|---|---|
| Từ mép đế phía đầu máy tới vít đầu tiên, hàng sau | 80 | 80 |
| Từ mép đế phía đầu máy tới vít đầu tiên, hàng trước | 230 | 230 |
| Vít thứ nhất tới vít thứ hai (hàng sau / hàng trước) | 670 / 520 | 670 / 520 |
| Ba khoảng tiếp theo tới vít cuối (cả hai hàng) | 1412 – 1435 – 1585 | 1747 – 1770 – 1915 |
| Từ vít thứ hai tới vít cuối, hàng sau | 4432 | 5432 |
| Từ mép đế phía đầu máy tới vít cuối | 5182 | 6182 |
| Giữa hai hàng vít (chiều ngang máy) | 670 | 670 |
| Từ hàng vít tới mép đế (mỗi bên) | 25 | 25 |
Model băng 4000 mm: CH-22160, CH-22160V, CH-26160, CH-26160V, CH-30160, CH-30160V.
Model băng 5000 mm: CH-22200, CH-22200V, CH-26200, CH-26200V, CH-30200, CH-30200V.
Máy băng 60″, 90″, 120″
Tài liệu hướng dẫn CH không có hình vị trí vít chỉnh cho các cỡ băng ngắn hơn (mã đuôi 60, 90, 120); tài liệu hướng dẫn chỉ ghi chung khoảng 6 đến 10 điểm kê. Với các model này, liên hệ MAZAKO để xác nhận số và vị trí vít chỉnh theo máy thực tế trước khi làm nền.
Chi tiết móng tại mỗi vị trí vít chỉnh
Dưới Hình 12, tài liệu hướng dẫn CH dặn làm móng theo bản vẽ chi tiết này. Bản vẽ cho thấy một hốc chờ trong nền bê tông, bu lông neo đầu bẻ móc đặt trong hốc, phía trên là đế gang và vít chỉnh của máy.
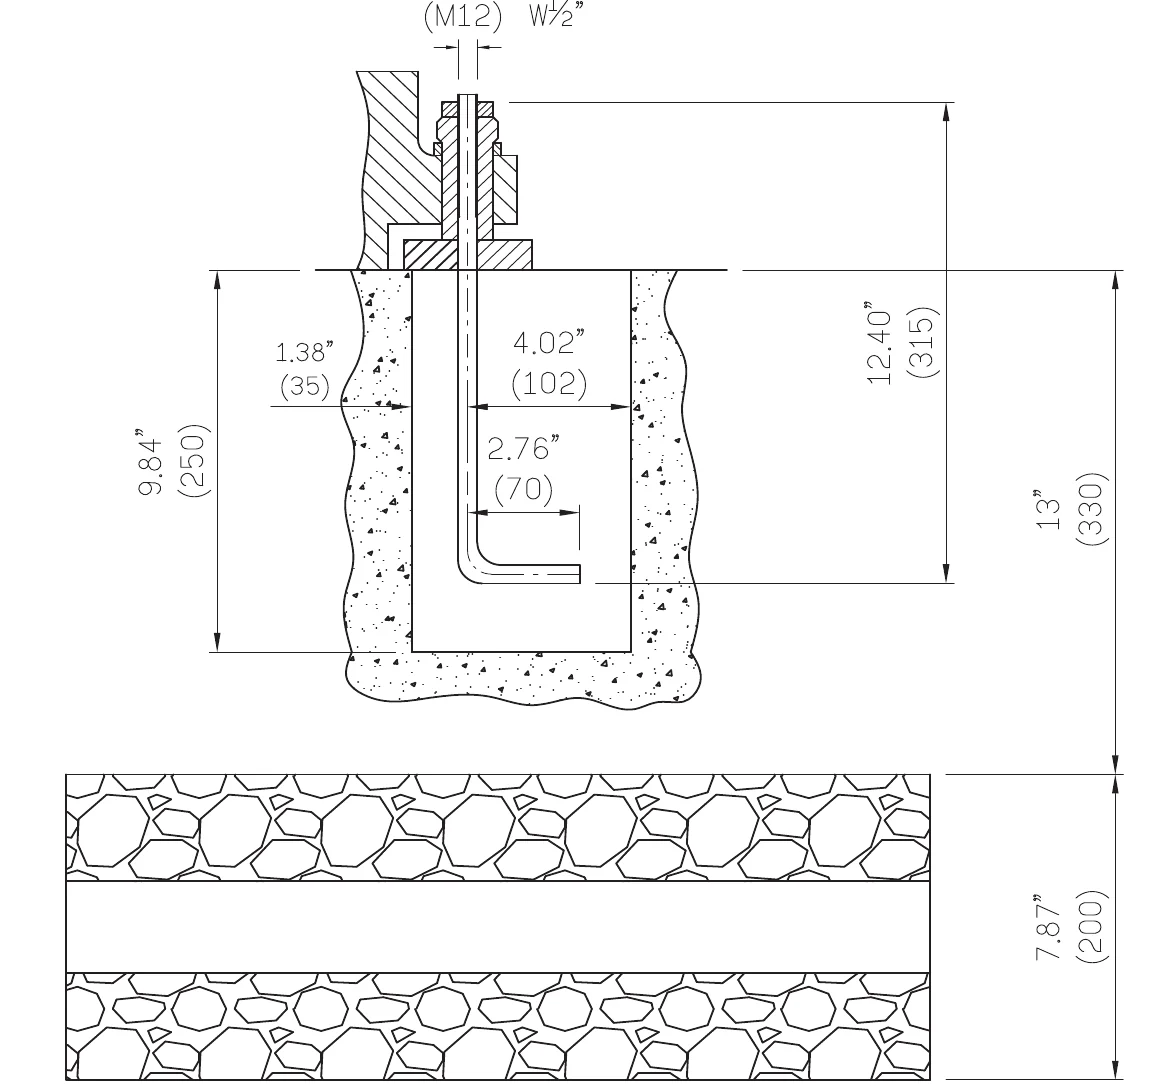
| Ghi trên Hình 12 | Giá trị in trên hình |
|---|---|
| Bu lông neo | M12 (W½″) |
| Chiều sâu hốc chờ, tính từ mặt nền | 250 mm (9.84″) |
| Chiều dài bu lông, từ đỉnh tới chân móc | 315 mm (12.40″) |
| Đoạn bẻ móc ở chân bu lông | 70 mm (2.76″) |
| Hai kích thước ngang quanh bu lông trong hốc | 35 mm (1.38″) và 102 mm (4.02″) |
| Lớp bê tông, tính từ mặt nền | 330 mm (13″) |
| Lớp đá phía dưới | 200 mm (7.87″) |
Bảng trên chép đúng số in trên hình. Tài liệu hướng dẫn không ghi mác bê tông hay tải trọng nền; phần này do đơn vị thi công nền tính theo khối lượng máy và nền xưởng thực tế. Cần đối chiếu bản vẽ với máy sắp nhận, liên hệ MAZAKO để xác nhận theo máy thực tế.
Các bước đặt và cân bằng máy CH
Trình tự dưới đây theo trang 12–13 tài liệu hướng dẫn CH. Phần cẩu hạ giống bài cẩu hạ và cân bằng máy tiện FC, nên ở đây chỉ nêu ngắn và ghi chỗ khác.
- Làm móng trước khi máy về: chuẩn bị chỗ đặt cố định, làm hốc chờ bu lông theo Hình 12 và vị trí vít chỉnh theo Hình 11.
- Dỡ thùng: tháo nắp và vách thùng gỗ, lấy các chi tiết nhỏ khỏi pallet.
- Cân tải trước khi nâng: nới cần khóa ụ động, đẩy ụ động về cuối băng rồi khóa lại; nới bu lông khóa xe dao, nhả cần đai ốc hai nửa, quay tay quay đưa xe dao về sát ụ động; khóa bu lông khóa xe dao và cần khóa ụ động.
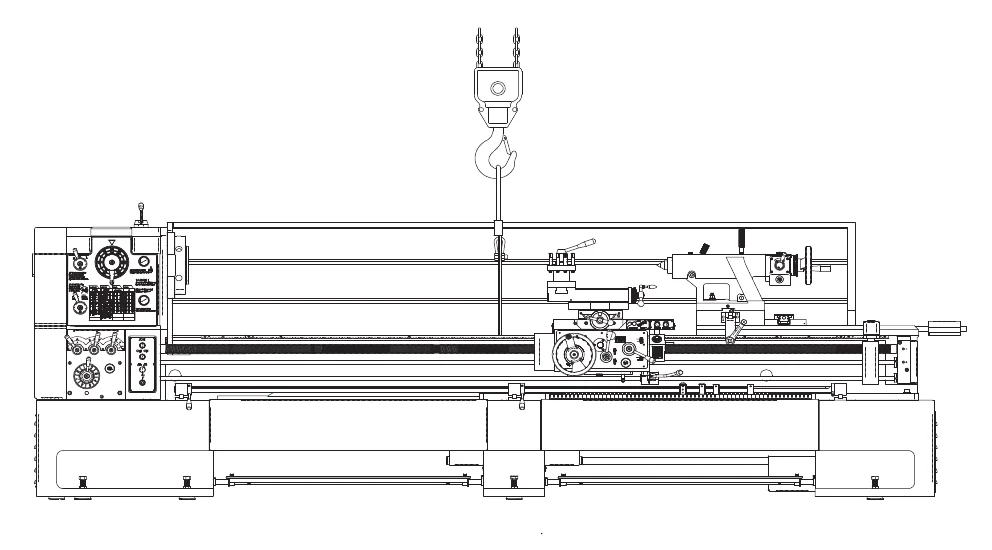
- Cẩu máy: cẩu có sức nâng lớn hơn nhiều so với khối lượng máy; chỉ thợ cẩu được phép mới vận hành; làm 2 người (người vận hành và người canh); luồn bộ gá có cáp qua băng máy; kiểm 2 đai ốc lục giác đã siết chặt; giữ trọng tâm máy ở giữa móc cẩu. Tài liệu hướng dẫn CH chỉ nói cách nâng bằng cẩu, không có mục xe nâng như tài liệu hướng dẫn FC.
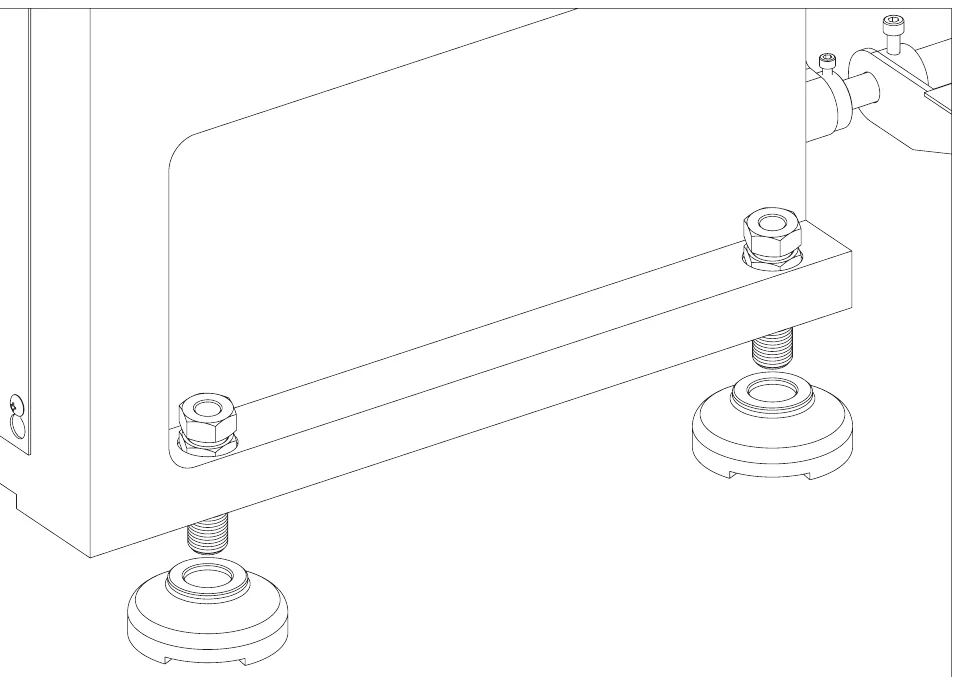
- Hạ máy lên vít chỉnh và đế gang: mỗi vị trí vít chỉnh phải đỡ thật sự, không để điểm nào hẫng.
- Đo bằng ni-vô chính xác: đặt ni-vô lên băng máy, kiểm cân bằng theo cả phương ngang và phương dọc.
- Chỉnh: lệch thì vặn vít chỉnh, hoặc chèn căn đệm dưới đế gang ở chỗ đế tiếp xúc sàn, tới khi băng máy và sống trượt thẳng hàng.
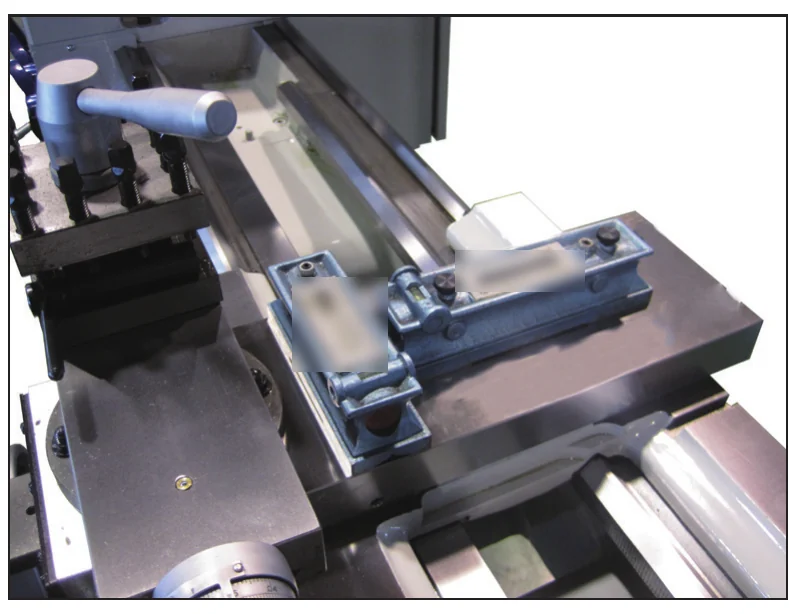
Tài liệu hướng dẫn CH không ghi dung sai cân bằng cho phép. Muốn biết sau khi lắp máy còn chính xác hay không, xem cách kiểm bằng tiện thử và đo hai đầu phôi trong tài liệu hướng dẫn dòng ERL; bước này làm sau khi đã cân bằng xong.
Sau khi cân bằng
- Chạy thử theo tài liệu hướng dẫn CH trang 14: ngắt điện, kiểm dầu bể đầu máy, hộp số và hộp xe dao đã đầy, rồi làm tiếp các bước chạy thử. Toàn bộ các giai đoạn từ chuẩn bị mặt bằng tới chạy rà: lắp đặt và chạy thử máy tiện SUN MASTER.
- Thông số và các model của dòng: dòng máy tiện SUN MASTER CH và danh mục máy tiện vạn năng CH.
Cảnh báo an toàn
- Tài liệu hướng dẫn CH cảnh báo: máy tiện này cực kỳ nặng; nâng chuyển sai cách có thể gây thương tích nặng hoặc tử vong. Không chắc về khả năng của mình hoặc tải định mức của thiết bị nâng thì nhờ đơn vị nâng chuyển chuyên nghiệp.
- Chỉ thợ cẩu được phép mới vận hành cẩu; luôn có người canh.
- Ngắt điện trước mọi việc chỉnh, sửa trên máy (tài liệu hướng dẫn CH trang 3).
Liên hệ kỹ thuật MAZAKO
Cần xác nhận vị trí vít chỉnh, bản vẽ móng hoặc hỗ trợ lắp đặt máy tiện SUN MASTER CH, liên hệ kỹ thuật MAZAKO – ĐẠI LÝ SUN MASTER tại Việt Nam: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).