Thước cặp, panme và đồng hồ so là ba dụng cụ đo có mặt ở gần như mọi máy tiện, máy phay. Đo sai vài phần trăm milimét là đủ để chi tiết lắp không vào hoặc lắp bị lỏng. Bài này đi qua cấu tạo, cách đọc vạch có ví dụ cụ thể, và những lỗi làm sai số đo thường gặp trong xưởng.
Thước cặp: đo nhanh ngoài, trong và sâu
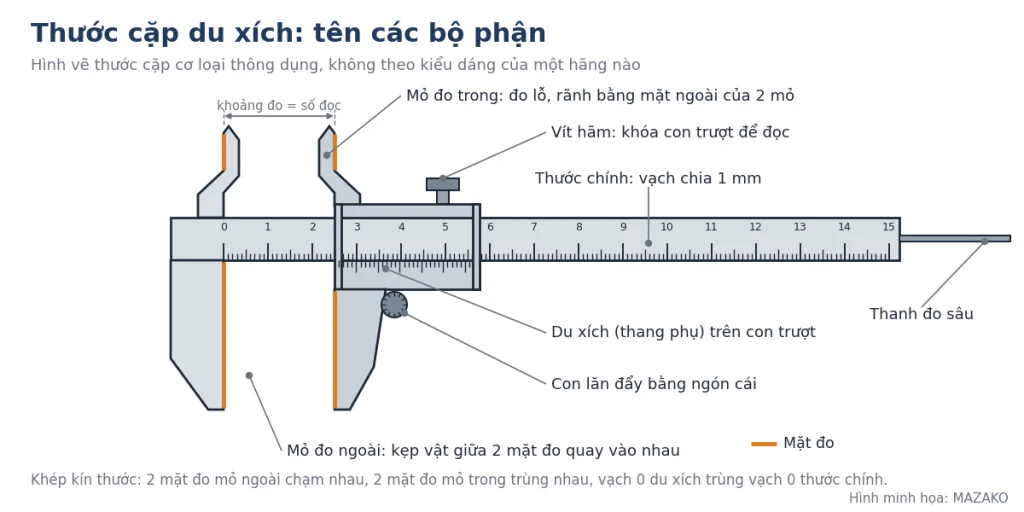
Thước cặp có thước chính khắc vạch 1 mm và con trượt mang du xích. Mỏ đo ngoài dùng đo đường kính ngoài và chiều dày; hai mỏ nhỏ phía trên đo lỗ, rãnh bằng mặt ngoài của hai mỏ; thanh đo sâu ở đuôi thước đo lỗ bậc, rãnh sâu. Vít hãm khóa con trượt để giữ số đo khi rút thước ra khỏi chi tiết.
Nguyên lý du xích
Du xích làm việc theo một quy tắc đơn giản: n vạch trên du xích dài đúng bằng n − 1 vạch trên thước chính. Với loại thông dụng có độ chia 0,02 mm, du xích có 50 vạch, cả 50 vạch dài bằng 49 mm trên thước chính. Mỗi vạch du xích vì thế dài 0,98 mm, ngắn hơn 1 mm đúng 0,02 mm. Con trượt dịch thêm 0,02 mm thì vạch trùng khớp chuyển sang vạch du xích kế tiếp.
Đọc thước cặp: ví dụ 23,42 mm
- Nhìn vạch 0 của du xích: nó nằm sau vạch nào của thước chính thì đó là phần milimét nguyên. Trong hình là 23 mm.
- Dò dọc du xích, tìm vạch trùng thẳng nhất với một vạch bất kỳ trên thước chính. Trong hình là vạch thứ 21, tức một vạch sau số 4 trên du xích.
- Phần lẻ bằng số thứ tự vạch trùng nhân 0,02 mm: 21 × 0,02 = 0,42 mm.
- Cộng lại: 23 + 0,42 = 23,42 mm.
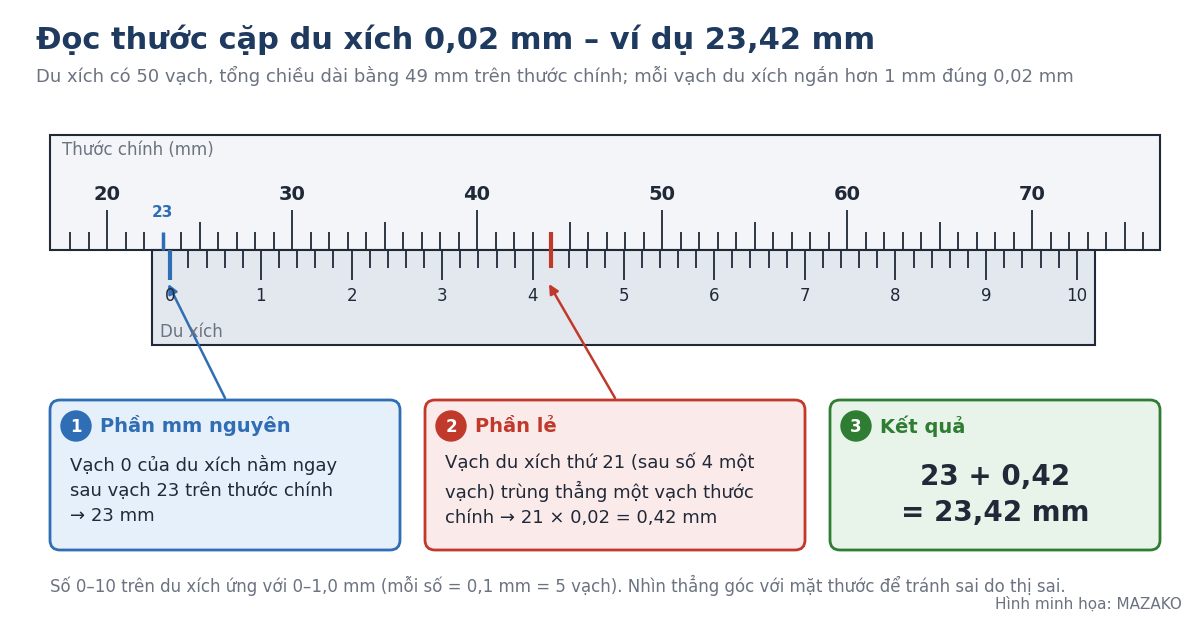
Các số 0 đến 10 khắc trên du xích ứng với 0 đến 1,0 mm; hai số liền nhau cách 5 vạch, tức 0,1 mm. Đọc nhanh: lấy số khắc ngay trước vạch trùng nhân 0,1 mm, rồi cộng số vạch lẻ nhân 0,02 mm. Với ví dụ trên: số 4 cho 0,4 mm, thêm 1 vạch cho 0,42 mm.
Dùng thước cặp cho đúng
- Lau sạch mỏ đo, khép kín mỏ và kiểm tra vạch 0 du xích trùng vạch 0 thước chính trước khi đo.
- Kẹp chi tiết càng sát thước chính càng tốt. Thước cặp không thỏa nguyên tắc Abbe (đường đo không trùng với đường thang chia), nên đo ở đầu mỏ dễ sai hơn đo ở gốc mỏ.
- Đẩy con trượt bằng lực vừa phải và đều tay giữa các lần đo.
- Nhìn thẳng góc với mặt thước khi đọc; nhìn xiên làm vạch có vẻ trùng sai chỗ (thị sai).
- Đọc khi thước còn trên chi tiết, hoặc khóa vít hãm rồi mới rút thước ra.
Panme: chính xác hơn, mỗi cây đo một khoảng hẹp
Panme đo ngoài dùng một trục ren chính xác. Theo giáo trình nghề và tài liệu của hãng dụng cụ đo, trục đo của panme hệ mét có bước ren 0,5 mm: quay ống quay đúng một vòng thì trục đo tiến hoặc lùi 0,5 mm. Mép ống quay chia 50 vạch, nên mỗi vạch ứng với 0,5 : 50 = 0,01 mm. Trên ống cố định có một đường chuẩn nằm ngang, một phía khắc vạch milimét, phía kia khắc vạch nửa milimét.
Ở panme, chi tiết nằm ngay trên đường trục của trục đo, nên tránh được loại sai số mà thước cặp gặp khi kẹp chi tiết xa thước chính. Đổi lại, mỗi cây panme cơ chỉ đo được một khoảng hẹp, xưởng phải có nhiều cây theo cỡ chi tiết.
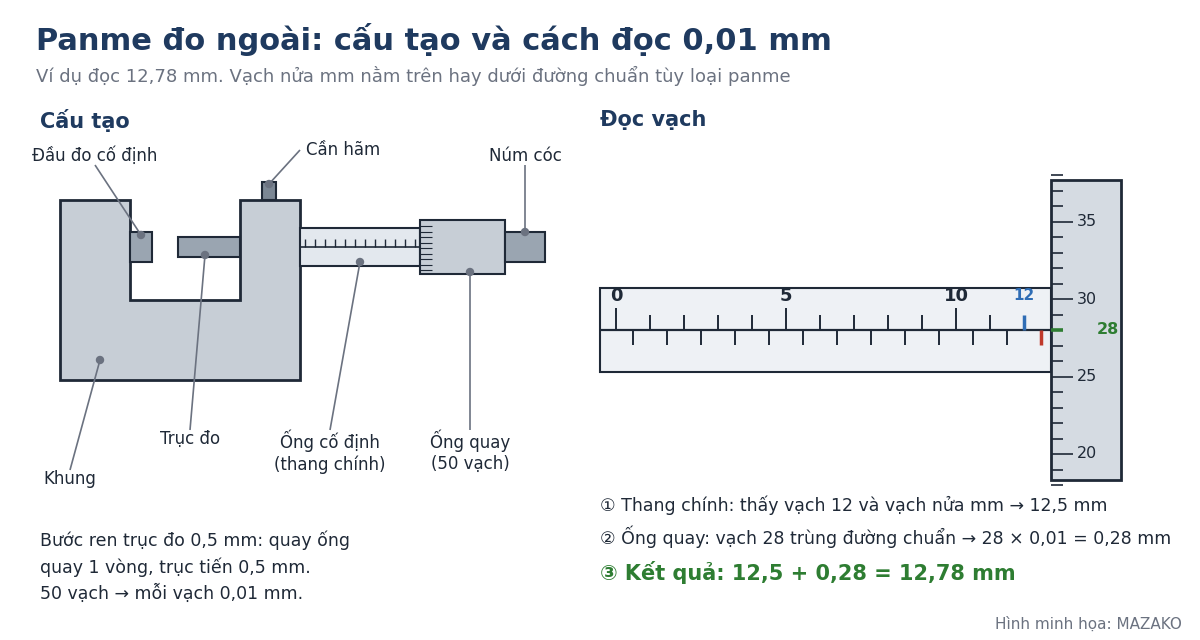
Đọc panme: ví dụ 12,78 mm
- Đọc thang chính trên ống cố định: vạch milimét cuối cùng còn thấy là 12; sau nó còn thấy thêm vạch nửa milimét, nên lấy 12,5 mm.
- Đọc ống quay: vạch 28 trùng với đường chuẩn, cho 28 × 0,01 = 0,28 mm.
- Cộng lại: 12,5 + 0,28 = 12,78 mm.
Chỗ hay nhầm nhất là quên vạch nửa milimét: nếu bỏ sót, kết quả thành 12,28 mm, sai đúng 0,5 mm.
Dùng panme cho đúng
- Lau sạch hai mặt đo và chi tiết; bụi, phoi, dầu bẩn đều cộng vào số đo.
- Kiểm tra điểm 0 trước khi đo: cây 0–25 mm thì khép hai mặt đo; cây từ 25–50 mm trở lên dùng thanh chuẩn đi kèm.
- Khi hai mặt đo gần chạm chi tiết, chuyển sang vặn núm cóc cho tới khi núm trượt kêu tách. Núm cóc giúp lực đo lần nào cũng như nhau.
- Không cầm panme lâu trong lòng bàn tay khi đo chính xác; hơi ấm của tay làm khung giãn nở.
Đồng hồ so: đo độ lệch, không đo kích thước
Đồng hồ so không cho kích thước tuyệt đối mà cho biết bề mặt cao hơn hay thấp hơn bao nhiêu so với điểm chỉnh 0. Vì vậy nó dùng để đo độ đảo của trục và mâm cặp, kiểm độ thẳng tâm, độ song song, rà phôi khi gá.
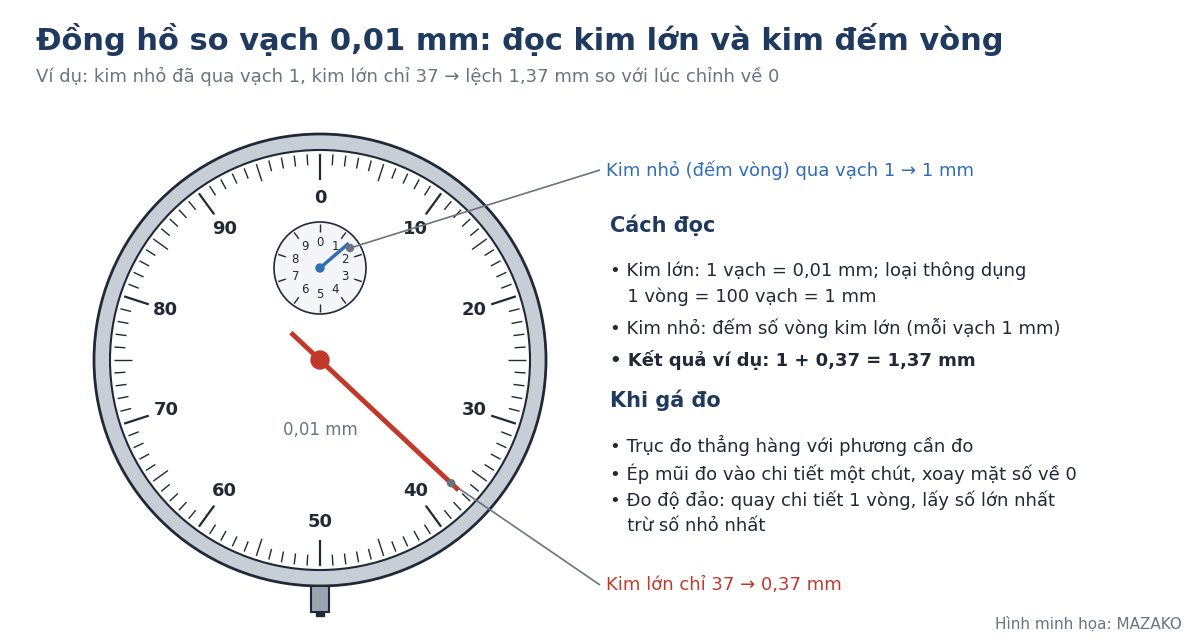
Đọc đồng hồ so
- Kim lớn: loại thông dụng có độ chia 0,01 mm, mặt số 100 vạch, kim lớn quay một vòng ứng với 1 mm.
- Kim nhỏ: đếm số vòng của kim lớn, mỗi vạch 1 mm.
- Ví dụ trong hình: kim nhỏ đã qua vạch 1, kim lớn chỉ 37, kết quả 1 + 0,37 = 1,37 mm so với lúc chỉnh 0.
Độ chia và hành trình khác nhau tùy loại đồng hồ; xem thông số in trên mặt số trước khi đọc.
Gá và đo cho đúng
- Trục đo của đồng hồ phải thẳng hàng với phương cần đo; trục đo nghiêng so với phương đo sẽ cho số sai.
- Ép mũi đo vào chi tiết một ít cho kim quay, rồi xoay vành mặt số đưa kim về 0.
- Gá chắc: đế từ hoặc cần gá lỏng, rung sẽ tạo số đo giả.
- Đo độ đảo: quay chi tiết chậm một vòng, lấy số đọc lớn nhất trừ số nhỏ nhất.
Ứng dụng trên máy tiện: tiện thử rồi đo hai đầu bằng panme, kiểm ụ động bằng đồng hồ so trong bài kiểm thẳng tâm máy tiện sau lắp đặt; xử lý phôi dài bị côn trong bài tiện phôi dài bị côn: chỉnh ụ động; dùng đồng hồ so khi chỉnh bộ tiện côn trong bài lắp và chỉnh bộ tiện côn.
Chọn dụng cụ theo yêu cầu
| Dụng cụ | Độ chia thường gặp | Dùng tốt cho | Hạn chế |
|---|---|---|---|
| Thước cặp du xích | 0,02 mm | Đo nhanh ngoài, trong, sâu; kiểm phôi | Không thỏa nguyên tắc Abbe; kết quả phụ thuộc lực tay |
| Panme đo ngoài | 0,01 mm | Đo đường kính, chiều dày cần chính xác | Mỗi cây một khoảng đo hẹp; chỉ đo ngoài |
| Đồng hồ so | 0,01 mm (loại thông dụng) | Đo độ đảo, độ lệch, rà gá | Không đo kích thước tuyệt đối; cần đồ gá chắc |
Độ chia không phải là độ chính xác. Thước cặp độ chia 0,02 mm vẫn có sai số cho phép lớn nhất do tiêu chuẩn và nhà sản xuất công bố. Kích thước có dung sai chặt cần dụng cụ có sai số nhỏ hơn dung sai nhiều lần, và dụng cụ phải được kiểm định kỳ với mẫu chuẩn.
Nhiệt độ: sai số hay bị bỏ qua
Kích thước trên bản vẽ được hiểu là kích thước ở 20 °C, nhiệt độ chuẩn quốc tế cho đo kích thước theo ISO 1. Thép giãn nở khoảng 10 đến 12 phần triệu chiều dài cho mỗi độ C. Tính nhanh: chi tiết thép dài 100 mm nóng hơn 10 °C sẽ dài thêm khoảng 0,01 mm, bằng một vạch panme.
Chi tiết vừa tiện, vừa mài xong còn nóng sẽ đo lớn hơn lúc nguội. Với kích thước chặt, để chi tiết nguội bằng nhiệt độ dụng cụ đo rồi mới đo lần cuối.
Xem thêm các công nghệ gia công khác
- Công nghệ tiện kim loại: nguyên lý và các nguyên công
- Công nghệ phay kim loại: nguyên lý, kiểu phay, máy phay
Nguồn tham khảo
- Mitutoyo – Quick Guide to Precision Measuring Instruments: nguyên lý du xích, panme, đồng hồ so, nguyên tắc Abbe, thị sai, nhiệt độ chuẩn 20 °C.
- NIMI (Ấn Độ) – giáo trình Fitter Trade Theory: du xích 0,02 mm; panme bước ren 0,5 mm, 50 vạch.
- UET Taxila – Metrology and Quality Control Lab Manual: cách tính độ chia du xích và panme.
- Catalogue đồng hồ so cơ khí của Mitutoyo và Mahr: độ chia 0,01 mm, một vòng kim ứng với 1 mm.
- Phillips và cộng sự (NIST), The 2016 Revision of ISO 1 – Standard Reference Temperature, J. Res. NIST 121 (2016); ISO 1:2016.
- The Engineering ToolBox – hệ số giãn nở dài của thép.
Liên hệ kỹ thuật MAZAKO
Cần tư vấn máy tiện, máy phay và cách kiểm độ chính xác máy sau lắp đặt, liên hệ kỹ thuật MAZAKO: Zalo/Gọi 0934 066 806 (Gọi thêm: 0978 554 005).