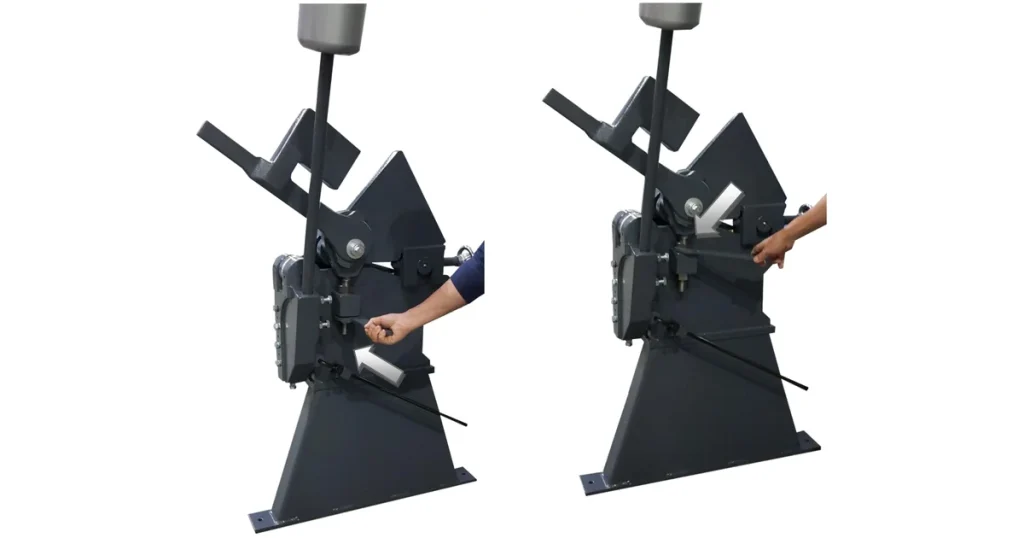
Bài này nói về cách chỉnh máy gấp tôn bằng tay FINTEK dòng V khi đổi tấm: chỉnh lực kẹp và chỉnh khe uốn, theo phần chỉnh máy trong manual V và V-6 của hãng, cộng với chỗ bơm mỡ của cụm chỉnh dầm kẹp. Nếu máy gấp tôn kẹp không chặt hoặc khe uốn không hợp với tấm, hai chỗ cần xem trước là đai ốc chỉnh lực kẹp và vô lăng chỉnh khe.
Bài áp dụng cho máy dao thẳng V-412, V-612, V-812, V-816, V-1014, V-1016, V-1218, V-4022 và máy dao chia đoạn (finger) V-412-6, V-612-6, V-812-6, V-816-6, V-1014-6, V-1016-6, V-1218-6, V-4022-6. Chiều dày tối đa của từng mã xem trên trang sản phẩm; toàn bộ dòng: máy gấp tôn FINTEK của hãng FINTEK.
Vì sao phải chỉnh theo từng tấm
Phần chỉnh máy trong manual mở đầu bằng một yêu cầu: khe uốn và lực kẹp phải chỉnh theo phôi, nếu không có thể hỏng máy hoặc hỏng phôi. Nói cách khác, đổi chiều dày hay đổi loại tôn (thép mềm, thép không gỉ) là lúc phải xem lại cả hai.
Muốn kẹp chặt hơn thì chỉnh đai ốc, đừng nối ống vào tay kẹp để ghì thêm – manual cảnh báo làm vậy dễ hỏng máy. Các cảnh báo khác khi đứng máy: Vận hành máy gấp tôn bằng tay FINTEK V: 6 bước, an toàn.
Chỉnh lực kẹp: đai ốc 2 bên như nhau
Lực kẹp chỉnh bằng các đai ốc chỉnh lực kẹp; sơ đồ trong manual chỉ vị trí đai ốc ở cụm kẹp đầu máy. Điều manual nhấn mạnh: đai ốc bên phải và đai ốc bên trái phải chỉnh giống hệt nhau, nên chỉnh xong một đầu thì chỉnh đầu kia cùng mức.
Manual không ghi vặn chiều nào là tăng lực, cũng không ghi mỗi chiều dày cần vặn bao nhiêu.
Liên hệ MAZAKO để được tư vấn và hỗ trợ.
Chỉnh khe uốn bằng vô lăng
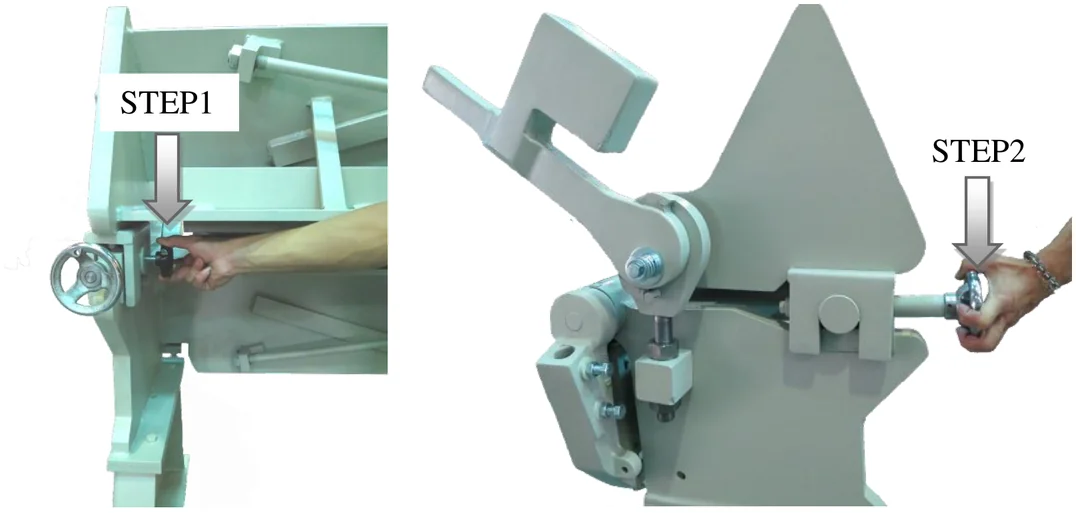
Chỉnh khe gấp máy gấp tôn – manual gọi là khe uốn (bending gap) – làm bằng vô lăng chỉnh khe. Cũng như lực kẹp, bên trái và bên phải phải như nhau. Manual chia việc này thành 3 bước:
- Nới vít.
- Xoay vô lăng để chỉnh khe.
- Siết vít lại.
Làm xong một bên thì lặp lại đủ ba bước ở bên còn lại để hai bên cùng một khe.
Sơ đồ khe theo chiều dày tôn
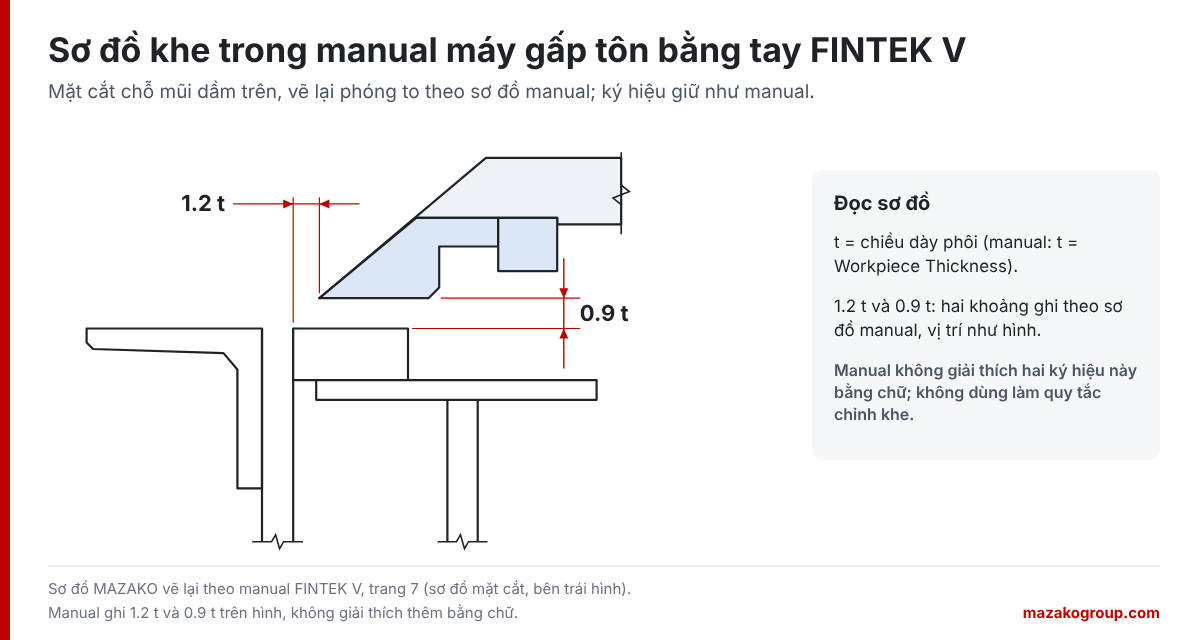
Trang chỉnh lực kẹp và khe uốn của manual có một sơ đồ mặt cắt ghi kích thước tính theo chiều dày phôi (ký hiệu t) – xem sơ đồ theo manual. Manual không giải thích bằng lời các kích thước này đo ở đâu và dùng thế nào khi chỉnh, nên bài không biến chúng thành quy tắc chỉnh khe.
Cụm chỉnh dầm kẹp và điểm bơm mỡ
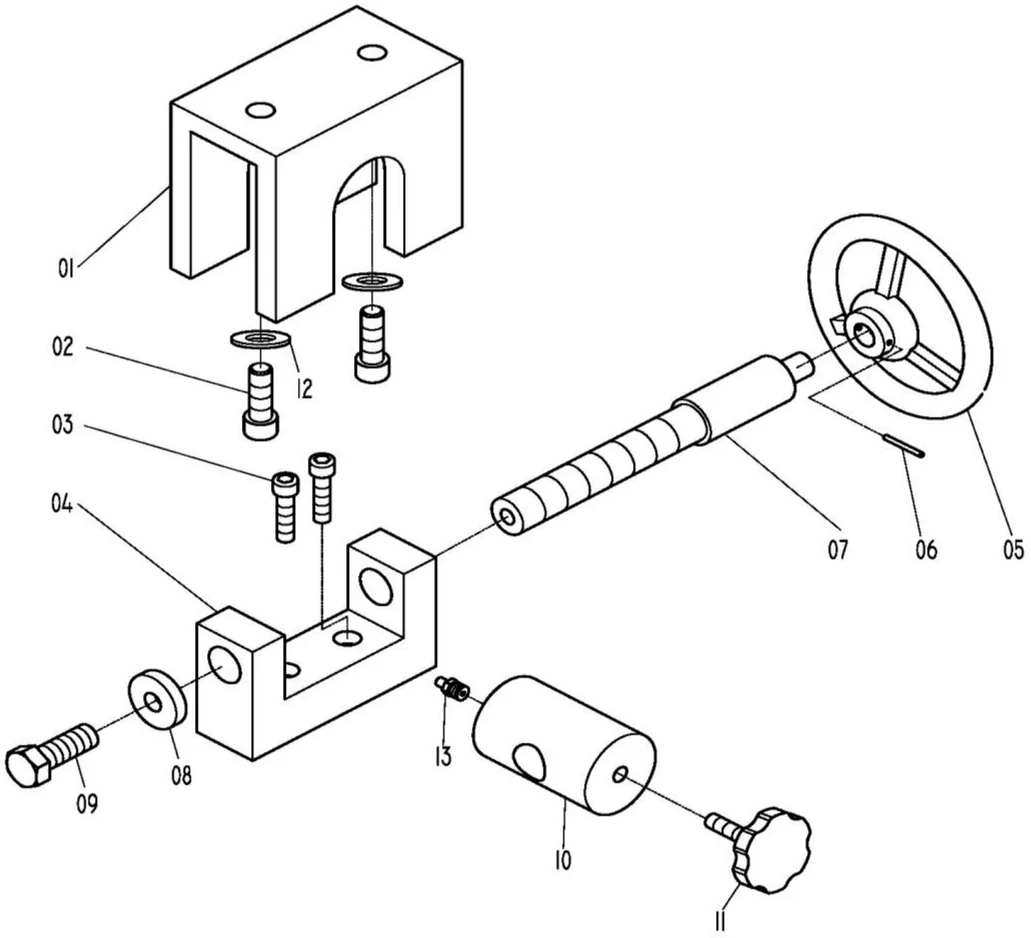
Bản vẽ phụ tùng cụm chỉnh dầm kẹp (clamping beam adjusting assembly) trong manual liệt kê các chi tiết như vô lăng (số 5), vít chỉnh (số 7), đai ốc chỉnh (số 10), núm vặn bakelit (số 11) và một vú mỡ (số 13) – đó là điểm bơm mỡ của cụm.
Manual dặn bôi trơn mọi bộ phận chuyển động 3 tháng một lần nhưng không ghi loại mỡ. Các điểm bôi trơn khác của máy: Bảo trì máy gấp tôn bằng tay: bôi trơn, thay lưỡi, finger.
Liên hệ kỹ thuật MAZAKO
Chỉnh lực kẹp và khe xong mà góc ở giữa tấm vẫn thiếu so với hai đầu thì cần chỉnh độ vồng: Gấp tôn bị hở góc ở giữa tấm: chỉnh độ vồng máy gấp tay. Chưa chọn máy: Chọn máy gấp tôn FINTEK theo độ dày, chiều dài tấm.
Máy gấp tay FINTEK đang dùng kẹp không đều hoặc khó chỉnh khe: liên hệ kỹ thuật MAZAKO, ĐẠI LÝ FINTEK tại Việt Nam, kèm mã máy và chiều dày tôn đang gấp để được hướng dẫn.